别再只盯着电费账:现代工业熔炼的隐形成本控制逻辑
上个月去江苏某不锈钢长协厂蹲了3天,盯着12吨中频炉的炉口看了快20个小时,出来的时候眼镜片上的浮渣擦都擦不掉。
跑了快20年的铸造厂,见过太多把熔炼环节想简单的老板——总觉得不就是把炉料烧化了嘛,温度到了就完事。
真不是。
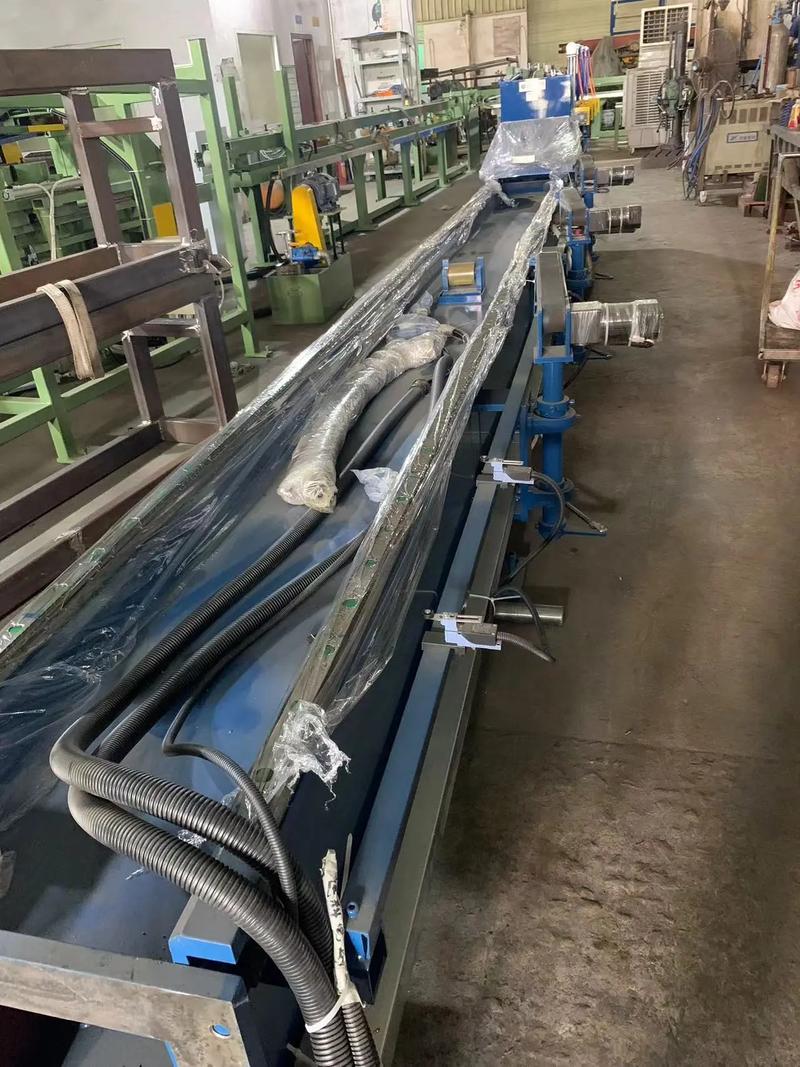
 中频熔炼炉炉壁在线监测传感器安装实景
温度测不准,后面的成分调整、出炉时间全乱套。之前有个客户找过来,说他们做的建筑紧固件总是在拉力测试的时候脆断,查了半个月都没找到原因。最后我们拿测温枪在他的炉子里不同深度打了三次,发现实际钢水温度比面板显示的低了70℃——他为了赶进度,温度没到就提前加合金搅拌,合金根本没充分熔解,全成了分散的脆性夹渣混在钢水里。
问:我们厂用了快10年的固定热电偶,每次测出来的炉温都和工艺卡对得上,为什么最近半年出来的铸件总是有脆性夹渣?
答:说实话,固定热电偶埋在炉衬里的位置,用个三五年早就被渣层盖得严严实实了——测的根本不是钢水核心区的温度,是渣层的温度。别省那几万块的移动红外测温枪,每炉抽3个不同深度测,误差能压到±5℃以内,比你换个新炉衬的性价比高太多。
熔炼过程中钢水渣层分离作业现场
还有更亏的。之前有个做耐磨铸件的厂,为了省点炉料成本,把收来的带油漆的废自行车架、带镀锌层的家电壳直接扔炉子里熔,结果整炉钢水的锌含量、有机物残留量直接超标,做出来的铸件表面全是气孔,整批货拉到客户那边直接被退回来,光返工费就花了8万,还赔了2万的延期违约金。
真的,别干这种捡芝麻丢西瓜的事!
问:回收料的占比到底控制在多少合适?之前听同行说能加到70%,我们试了一次直接出了废品。
答:别听同行瞎吹。做普通碳素结构钢的,回收料占比最高别超45%——要是做高合金钢,回收料占比压到20%以内才安全。那些说能加70%的,要么是他的料是自己厂拆的洁净边角料,要么就是在偷偷降成分标准给客户交次品。
现在的熔炼车间,早就不是靠老师傅"看火色"吃饭的时代了
早年间的熔炼车间,最值钱的就是有二三十年经验的老班长,站在炉口旁边看一眼钢水的火色,就能判断温度够不够、渣厚不厚,全靠经验。
现在真不一样了。
去年去浙江某汽配铸造厂,他们的熔炼车间里连个固定的看火工位都没有,全靠AI视觉系统盯着炉口——摄像头能实时识别渣层厚度、钢水翻腾的频率、炉壁的发红位置,系统会自动调整功率输出,甚至能自动提醒操作工什么时候该扒渣、什么时候该加合金。
💡 别觉得这些系统贵,算下来每炉省的电费、少坏的炉衬,半年就能收回成本。
之前和那个厂的厂长聊天,他说之前靠老班长看火,老班长请假的时候,整个班组的生产效率能降15%,废品率能涨3个点。系统把所有的操作标准都锁死了,哪怕是刚进厂的实习工,只要按系统提示按按钮,出来的钢水成分偏差都能控制在工艺要求的范围内。
差很多的。
之前靠人判断,有时候状态好能省点电,状态差或者换班没交代清楚,一炉多耗两百度电都是常事。现在系统把所有变量都算进去,每炉的熔炼时间比之前缩短了8%,炉衬寿命直接提了2个月,算下来一年光省的钱就有40多万。
对了,下次去车间看熔炼的时候,别光盯着电表看电费。
蹲在炉口旁边多瞅10分钟渣层,比你开一下午的成本分析会有用。
别被"熔炼温度达标"的假数据骗了
很多厂的工艺卡上写着"熔炼温度1580℃-1620℃",操作工盯着面板上的数字一到点,就觉得这炉的温度指标合格了。 错得离谱。 面板上的数字来自埋在炉衬里的固定热电偶,这个位置离钢水核心区少说有15厘米,中间还隔着一层不断增厚的凝固渣层、被侵蚀的耐火材料层。测出来的温度,根本不是你要的钢水温度。 中频熔炼炉炉壁在线监测传感器安装实景
温度测不准,后面的成分调整、出炉时间全乱套。之前有个客户找过来,说他们做的建筑紧固件总是在拉力测试的时候脆断,查了半个月都没找到原因。最后我们拿测温枪在他的炉子里不同深度打了三次,发现实际钢水温度比面板显示的低了70℃——他为了赶进度,温度没到就提前加合金搅拌,合金根本没充分熔解,全成了分散的脆性夹渣混在钢水里。
问:我们厂用了快10年的固定热电偶,每次测出来的炉温都和工艺卡对得上,为什么最近半年出来的铸件总是有脆性夹渣?
答:说实话,固定热电偶埋在炉衬里的位置,用个三五年早就被渣层盖得严严实实了——测的根本不是钢水核心区的温度,是渣层的温度。别省那几万块的移动红外测温枪,每炉抽3个不同深度测,误差能压到±5℃以内,比你换个新炉衬的性价比高太多。
熔炼环节的隐形成本,比你算的电费账高3倍
我见过太多老板算熔炼成本,只会扒着电表算每度电多少钱,算废钢、生铁、合金料的采购价。 完全不算隐形成本。 这些隐形成本的总和,往往是你看得见的电费成本的3倍以上。比如炉衬的侵蚀速度。同样的熔炼温度,你为了赶进度把功率拉满,炉衬的侵蚀速度会比稳定功率下快40%——本来能用60炉的炉衬,可能40炉就漏了,一炉漏炉的损失,够你交大半年的电费。再比如渣料带走的金属损耗,好多厂的操作工扒渣的时候根本不看,半凝固的钢水夹着渣一起扒出来,算下来每炉要损失2%-3%的金属料,12吨的炉子就是240-360公斤钢水,按现在的钢材价格,小一千块就没了。 熔炼过程中钢水渣层分离作业现场
还有更亏的。之前有个做耐磨铸件的厂,为了省点炉料成本,把收来的带油漆的废自行车架、带镀锌层的家电壳直接扔炉子里熔,结果整炉钢水的锌含量、有机物残留量直接超标,做出来的铸件表面全是气孔,整批货拉到客户那边直接被退回来,光返工费就花了8万,还赔了2万的延期违约金。
真的,别干这种捡芝麻丢西瓜的事!
问:回收料的占比到底控制在多少合适?之前听同行说能加到70%,我们试了一次直接出了废品。
答:别听同行瞎吹。做普通碳素结构钢的,回收料占比最高别超45%——要是做高合金钢,回收料占比压到20%以内才安全。那些说能加70%的,要么是他的料是自己厂拆的洁净边角料,要么就是在偷偷降成分标准给客户交次品。
现在的熔炼车间,早就不是靠老师傅"看火色"吃饭的时代了
 现在的熔炼车间,早就不是靠老师傅"看火色"吃饭的时代了
早年间的熔炼车间,最值钱的就是有二三十年经验的老班长,站在炉口旁边看一眼钢水的火色,就能判断温度够不够、渣厚不厚,全靠经验。
现在真不一样了。
去年去浙江某汽配铸造厂,他们的熔炼车间里连个固定的看火工位都没有,全靠AI视觉系统盯着炉口——摄像头能实时识别渣层厚度、钢水翻腾的频率、炉壁的发红位置,系统会自动调整功率输出,甚至能自动提醒操作工什么时候该扒渣、什么时候该加合金。
💡 别觉得这些系统贵,算下来每炉省的电费、少坏的炉衬,半年就能收回成本。
之前和那个厂的厂长聊天,他说之前靠老班长看火,老班长请假的时候,整个班组的生产效率能降15%,废品率能涨3个点。系统把所有的操作标准都锁死了,哪怕是刚进厂的实习工,只要按系统提示按按钮,出来的钢水成分偏差都能控制在工艺要求的范围内。
差很多的。
之前靠人判断,有时候状态好能省点电,状态差或者换班没交代清楚,一炉多耗两百度电都是常事。现在系统把所有变量都算进去,每炉的熔炼时间比之前缩短了8%,炉衬寿命直接提了2个月,算下来一年光省的钱就有40多万。
对了,下次去车间看熔炼的时候,别光盯着电表看电费。
蹲在炉口旁边多瞅10分钟渣层,比你开一下午的成本分析会有用。