钢铁厂烧结工序的降本实操:从台车漏风到余热回收的避坑指南
上周去唐山某320㎡烧结厂蹲了3天,车间主任拍着台车护栏骂娘的样子,我到现在都记得。
就为了那点漏风率——之前测的52%,换了两次进口密封,折腾了小半年,还是卡在46%下不来。钱花了几十万,降本的目标连三成都没达到,换谁谁不火大?
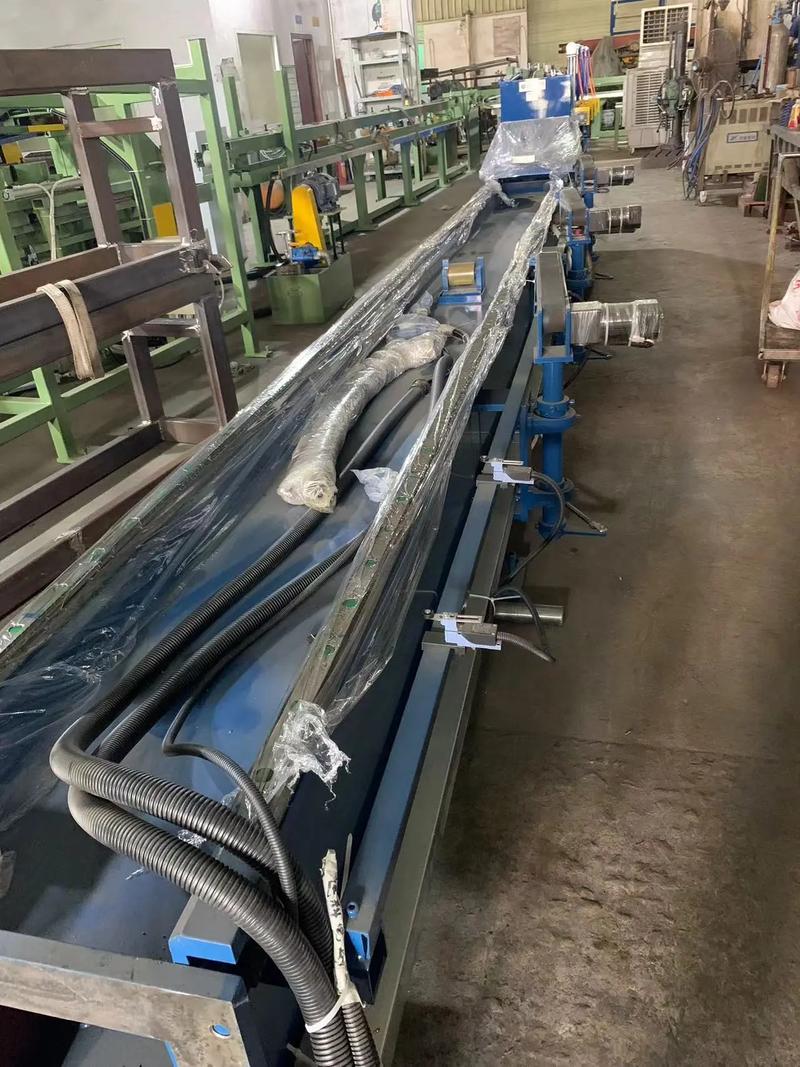
 钢铁厂烧结台车漏风检测现场作业图
别上来就砸钱换最贵的密封配件。我见过太多厂,密封装置一套接一套换,根本没顺着风的路径找漏点。
问:我们厂刚换的柔磨式密封装置,为啥漏风率还是卡在42%降不下来?
答:别光盯着滑道密封换,你看看台车体的栏板变形量——我上周在那厂测的,栏板单侧翘曲12mm,风从栏板和篦条的缝隙直接钻,密封再好也挡不住。去年我们给邯郸某厂做整改,先把变形栏板全部校形、补焊耐磨层,再把原有密封的压紧弹簧从3mm线径换成5mm的,一周漏风率就掉到33%,啥高价柔磨密封都没额外换。
真的。
很多厂的漏风点根本不在大家盯着的滑道位置。风箱的膨胀节漏了、支管的人孔密封垫老化了、甚至大烟道的卸灰阀关不严,每一处小缝隙攒起来,就是能吃掉你近一半的风量。拿烟雾测漏仪沿着风路走一遍,比你在中控室调10次机速管用得多——毕竟风没真正穿过料层完成热交换,你调多少料比都是在做无用功。
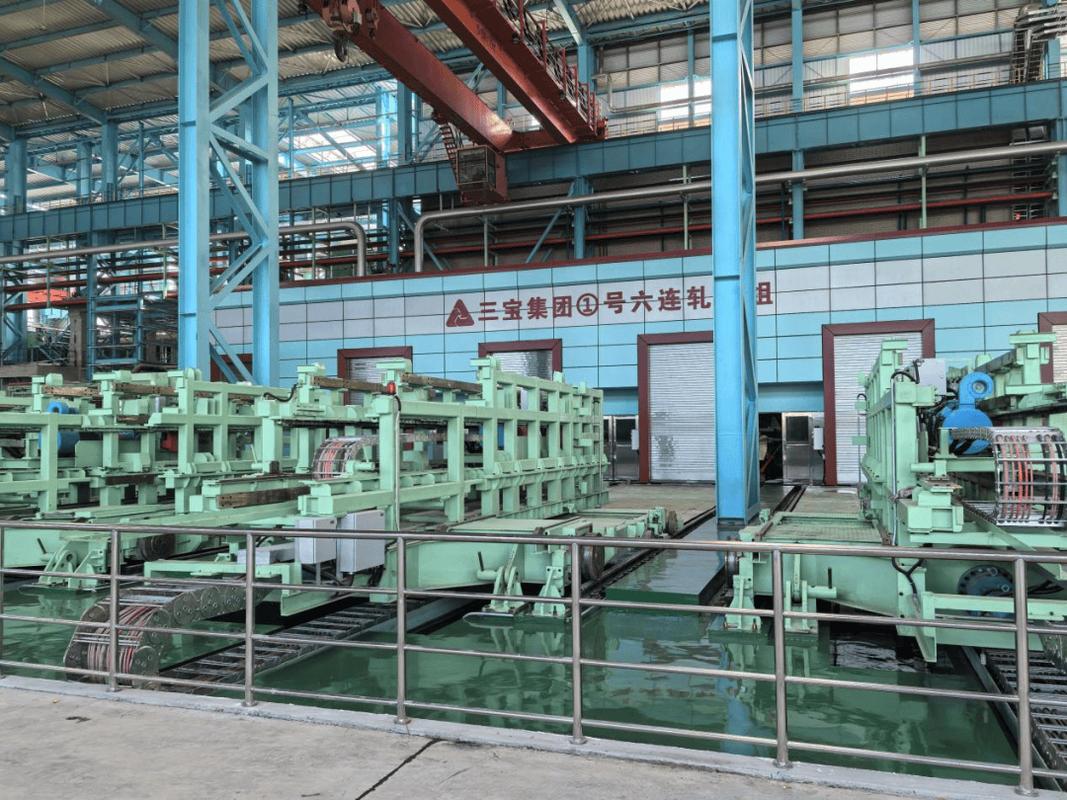
烧结杯实验测定低碱度烧结矿强度现场图
问:我们高炉现在要求配加40%的进口块矿,是不是必须把烧结碱度提到2.0以上才能抵消块矿的酸性?
答:错。你先看你用的块矿是啥成分——如果是纽曼块,Al₂O₃含量1.8%以上,你哪怕碱度提到2.2,炉渣的流动性还是差。去年我们给日照某厂算的账,纽曼块配到35%的时候,把烧结碱度稳定在1.75,再在烧结料里加0.3%的镁石粉调整渣相,比硬提碱度到2.0的方案,每批烧结料的成本低4.2元,高炉的脱硫效率还没掉。
别拿着冶金原理的书本知识硬套现场。原料变了,渣相的调整方案就得跟着变,不是碱度一个参数能解决所有问题的。
台车漏风:烧结工序里最“偷钱”的隐形窟窿
很多人对烧结的认知还停留在“把矿粉烧固结块”的阶段,根本不知道现在国内大型烧结机的平均漏风率能到45%。啥概念?主抽风机抽10000方的风,有4500方没穿过烧结料层,直接从各个缝隙钻去大烟道了。 漏风率每降10个百分点,烧结固体燃料消耗就能降3-4kg/t,主抽风机的电耗还能跟着掉8%左右。这笔账算下来,一个320㎡的烧结机一年能省近200万,比很多人挤破头想搞的技改项目见效快多了。 钢铁厂烧结台车漏风检测现场作业图
别上来就砸钱换最贵的密封配件。我见过太多厂,密封装置一套接一套换,根本没顺着风的路径找漏点。
问:我们厂刚换的柔磨式密封装置,为啥漏风率还是卡在42%降不下来?
答:别光盯着滑道密封换,你看看台车体的栏板变形量——我上周在那厂测的,栏板单侧翘曲12mm,风从栏板和篦条的缝隙直接钻,密封再好也挡不住。去年我们给邯郸某厂做整改,先把变形栏板全部校形、补焊耐磨层,再把原有密封的压紧弹簧从3mm线径换成5mm的,一周漏风率就掉到33%,啥高价柔磨密封都没额外换。
真的。
很多厂的漏风点根本不在大家盯着的滑道位置。风箱的膨胀节漏了、支管的人孔密封垫老化了、甚至大烟道的卸灰阀关不严,每一处小缝隙攒起来,就是能吃掉你近一半的风量。拿烟雾测漏仪沿着风路走一遍,比你在中控室调10次机速管用得多——毕竟风没真正穿过料层完成热交换,你调多少料比都是在做无用功。
低碱度烧结料的误区:不是碱度越低,成本越省
这两年熔剂价格涨得凶,好多厂为了压烧结成本,拼命往下压烧结矿的碱度。从1.8压到1.5,甚至直接干到1.35。 算过账吗? 盲目压碱度的综合成本,往往比省下来的熔剂钱高3倍以上。我们去年跟踪的12家钢厂,把烧结碱度从1.7硬压到1.4的厂,烧结矿转鼓强度平均掉了6个百分点,入炉粉末量涨了11%,高炉的燃料比直接升了9kg/t铁。算下来,烧结环节省的12块钱熔剂成本,到了高炉环节要掏38块钱的焦炭成本补窟窿,纯纯的赔本买卖。 💡 2024年我们跟踪的17家钢厂数据,把烧结碱度稳定在1.6-1.7区间的厂,综合炼铁成本比盲目压到1.4的厂低12-18元/吨铁。 烧结杯实验测定低碱度烧结矿强度现场图
问:我们高炉现在要求配加40%的进口块矿,是不是必须把烧结碱度提到2.0以上才能抵消块矿的酸性?
答:错。你先看你用的块矿是啥成分——如果是纽曼块,Al₂O₃含量1.8%以上,你哪怕碱度提到2.2,炉渣的流动性还是差。去年我们给日照某厂算的账,纽曼块配到35%的时候,把烧结碱度稳定在1.75,再在烧结料里加0.3%的镁石粉调整渣相,比硬提碱度到2.0的方案,每批烧结料的成本低4.2元,高炉的脱硫效率还没掉。
别拿着冶金原理的书本知识硬套现场。原料变了,渣相的调整方案就得跟着变,不是碱度一个参数能解决所有问题的。