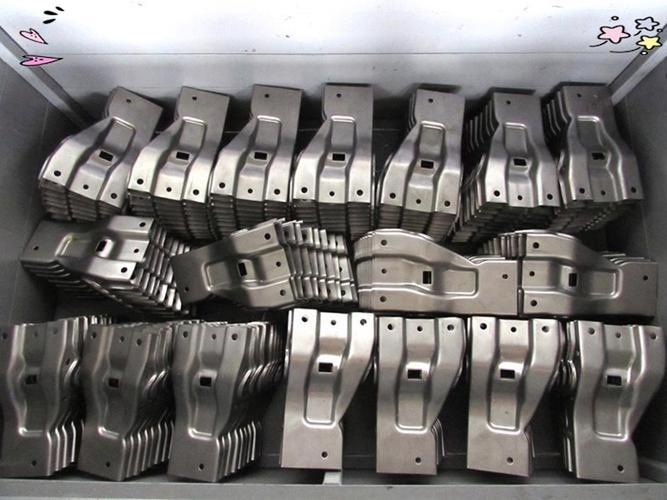
工业挤压的落地真相:从12500吨压机到动力电池壳体的实操细节
上周在太仓的铝挤压厂蹲了三天,脚底板现在还留着12500吨压机启动时的震感。
真的。
之前写过几十版挤压工艺的教材,对着参数表能把挤压比、变形温度背得滚瓜烂熟,真站在出料口旁边,看着烧得通红的铝棒从模孔里挤出来,带着白汽伸到十几米外的牵引机上,才知道书本上的东西离现场有多远。
很多人对挤压的印象,还停留在“把金属硬压成想要的形状”,说白了就是个粗笨的力气活。
错得离谱。
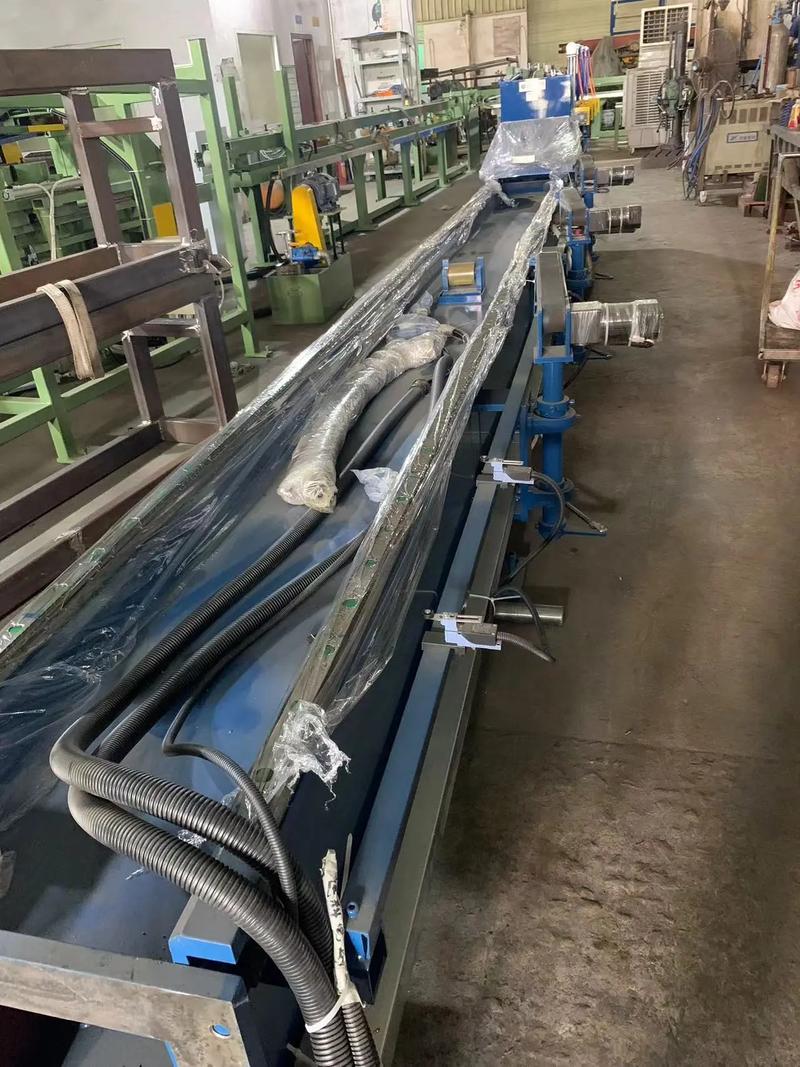
 12500吨铝挤压机出料口工作场景
现在行业里推了快五年的等温挤压技术,本质上就是把之前靠经验凑的温度参数,变成可精确控制的固定值。之前的老挤压线,坯料从进挤压筒到完全挤出,温度能从480℃掉到380℃,前后差100℃,挤出来的型材前端和后端的强度能差20%,做汽车结构件根本不敢用。现在的新线用伺服分区加热,能把整个挤压行程里的材料温度差控制在±12℃以内,壁厚公差能稳定到±0.04mm,做新能源汽车的防撞梁、门槛梁,根本不用再额外加壁厚冗余。
问:挤压的压力是不是越大越好?
答:真不是。我见过浙江一家厂为了挤复杂截面的散热型材,硬把挤压压力提到额定值的112%,结果挤压筒的铜密封环三个月就磨穿,换一次密封要停线整整8小时,算下来的维护成本,比省下来的材料钱高了三倍都不止。合适的压力永远是和坯料温度、挤压速度匹配的,硬提压力本质上是在拿设备寿命换短期良率,算过账的老板都不会干这种傻事。
动力电池铝挤压壳体气密性检测工位
说个很实在的数,现在做电池壳体的挤压厂,单吨产品的利润能到3500块,是传统建筑型材的十几倍。之前很多做建筑型材的厂2021年开始转产电池壳体,花了两年时间调工艺、过客户认证,现在订单排到了2026年,根本不愁卖。
问:挤压出来的电池壳体,和之前的冲压拼焊壳体比,成本到底高多少?
答:之前大家都觉得挤压的贵,其实从2022年开始,国内挤压线的良率从71%爬到了92%,加上现在的在线自动铣削、在线视觉检测的配套,单米壳体的加工成本已经比拼焊的低了13%。最关键的是,拼焊壳体的焊缝是不可控的风险点,光这一项的售后索赔成本,就能把之前省的那点加工钱全赔进去。我认识的一个做电池结构件的老板,之前靠拼焊壳体赚了点钱,去年光焊缝开裂的售后就赔了一千两百万,现在全换成挤压线了。
做挤压最容易踩的隐形坑,全是书本上不会写的
干了这么多年挤压相关的事,见过太多厂因为细节没做到位,几百万的料直接报损,说几个最常见的坑,给大家提个醒。
第一个坑,只看挤压机的仪表速度,不测出料端的实际温度。很多工艺员坐在操作室里,看着屏幕上的挤压速度、挤压压力都在正常范围,根本不去出料口拿测温枪打一下,结果出料的时候温度超了60℃,型材一出来就软塌塌的弯,矫直的时候留了一堆内应力,后期做阳极氧化的时候直接变形,整批货都发不出去。
💡 给刚入行的工艺员提个醒:每次换合金牌号、换模具的时候,别着急跑正式料,先拿废料挤两炉试一下,测出料温度、壁厚公差、表面瑕疵率,确认没问题了再上正式坯料。别嫌麻烦,等整批料出问题回炉的时候,你就知道这十分钟的试机时间有多值。
第二个坑,为了省料把残料头留得太短。之前广东有个厂,为了把材料利用率从92%提到94%,把残料头的留量从25mm砍到12mm,结果挤压筒里残留的氧化皮、脱落的金属屑混到型材里,整批的表面瑕疵率直接从2%跳到19%,几十万的料全当废铝卖了,亏到老板连续半个月睡不着觉。
❗ 别觉得残料头是没用的废料,那点留量本质上是把挤压筒里的脏东西挡在残料里,不让它混到成品型材里。算算账你就知道,多留10mm的残料头,材料成本增加不了多少,换来的良率提升,比你在那抠几毫米的料头划算多了。
还有个现在越来越受重视的点,就是挤压后的内应力释放。很多厂挤完型材,直接堆在料场等着发走,根本不做时效处理,结果客户拉回去加工的时候,型材自己弯了,上门索赔的事真的太多了。现在新的工艺线,挤完的型材直接进在线时效炉,温度控制在180℃保温4小时,把内部的残余应力释放完再发,这种售后纠纷基本就没了。
哦对,现在数字孪生也开始进挤压线了。太仓那个厂,现在整个挤压线的压力曲线、温度曲线、速度曲线全部实时传到数字孪生平台上,一旦参数偏离正常范围,系统直接在操作室报警,根本不用老师傅盯着屏幕看。之前靠老师傅经验调参,良率大概83%,现在有了系统辅助,良率稳定在91%,新员工培训三个月就能独立操作,这在十年前根本不敢想。
真的。
挤压从来不是什么高大上的黑科技,但就是这种做了上百年的老工艺,靠一点点抠细节、调参数,现在能做出满足新能源车、动力电池要求的高精度零件。很多人总想着追最新的技术,实际上把老工艺的每一个细节抠到位,赚的钱一点都不比搞新技术的少。
挤压的核心,从来不是“压得动”,而是压得“稳”
金属挤压和其他成型工艺最大的区别,就是变形过程中材料始终处于三向压应力状态——这也是为什么挤压能加工那些锻造、轧制根本搞不定的低塑性合金,比如变形铝合金、镁合金,甚至高熵合金。很多刚入行的新人觉得,只要压力够大,什么形状都能挤出来,实际上真的站在工艺参数表前面算就知道,挤压比、坯料温度、挤压速度、模具温度这四个参数是绑死的,差一个数,出来的料要么内部裂,要么表面烂,根本没法用。 12500吨铝挤压机出料口工作场景
现在行业里推了快五年的等温挤压技术,本质上就是把之前靠经验凑的温度参数,变成可精确控制的固定值。之前的老挤压线,坯料从进挤压筒到完全挤出,温度能从480℃掉到380℃,前后差100℃,挤出来的型材前端和后端的强度能差20%,做汽车结构件根本不敢用。现在的新线用伺服分区加热,能把整个挤压行程里的材料温度差控制在±12℃以内,壁厚公差能稳定到±0.04mm,做新能源汽车的防撞梁、门槛梁,根本不用再额外加壁厚冗余。
问:挤压的压力是不是越大越好?
答:真不是。我见过浙江一家厂为了挤复杂截面的散热型材,硬把挤压压力提到额定值的112%,结果挤压筒的铜密封环三个月就磨穿,换一次密封要停线整整8小时,算下来的维护成本,比省下来的材料钱高了三倍都不止。合适的压力永远是和坯料温度、挤压速度匹配的,硬提压力本质上是在拿设备寿命换短期良率,算过账的老板都不会干这种傻事。
现在挤压工艺最赚钱的赛道,根本不是建筑铝型材
十年前提到挤压,大家第一反应就是做窗户的铝型材,利润薄得像纸,一吨料赚个两三百块钱都算好的。现在不一样了。 2023年开始,国内头部动力电池厂的方形电池壳体,基本全换成了挤压成型的铝合金件。之前的壳体是铝板冲压拼焊的,焊缝位置是天生的应力集中点,做外部挤压测试的时候,经常在焊缝位置开裂漏液。现在的整体挤压壳体,没有焊缝,抗形变能力比拼焊的高42%,碰撞的时候形变量能控制在安全阈值以内,根本不会出现电解液泄漏的问题。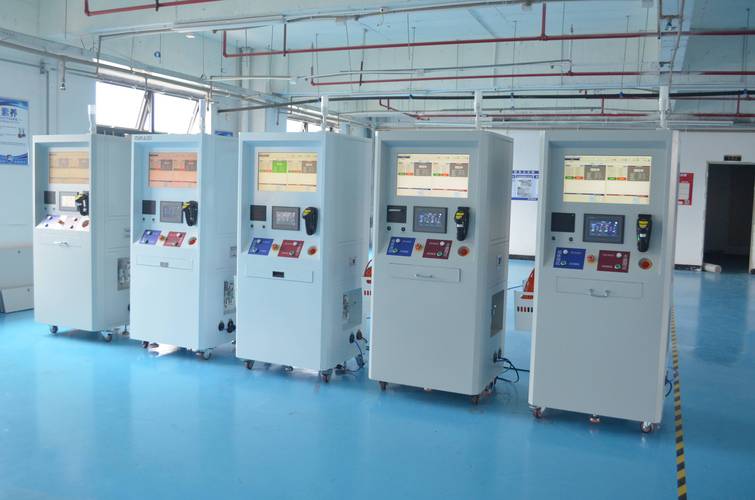 动力电池铝挤压壳体气密性检测工位
说个很实在的数,现在做电池壳体的挤压厂,单吨产品的利润能到3500块,是传统建筑型材的十几倍。之前很多做建筑型材的厂2021年开始转产电池壳体,花了两年时间调工艺、过客户认证,现在订单排到了2026年,根本不愁卖。
问:挤压出来的电池壳体,和之前的冲压拼焊壳体比,成本到底高多少?
答:之前大家都觉得挤压的贵,其实从2022年开始,国内挤压线的良率从71%爬到了92%,加上现在的在线自动铣削、在线视觉检测的配套,单米壳体的加工成本已经比拼焊的低了13%。最关键的是,拼焊壳体的焊缝是不可控的风险点,光这一项的售后索赔成本,就能把之前省的那点加工钱全赔进去。我认识的一个做电池结构件的老板,之前靠拼焊壳体赚了点钱,去年光焊缝开裂的售后就赔了一千两百万,现在全换成挤压线了。
做挤压最容易踩的隐形坑,全是书本上不会写的
 做挤压最容易踩的隐形坑,全是书本上不会写的
干了这么多年挤压相关的事,见过太多厂因为细节没做到位,几百万的料直接报损,说几个最常见的坑,给大家提个醒。
第一个坑,只看挤压机的仪表速度,不测出料端的实际温度。很多工艺员坐在操作室里,看着屏幕上的挤压速度、挤压压力都在正常范围,根本不去出料口拿测温枪打一下,结果出料的时候温度超了60℃,型材一出来就软塌塌的弯,矫直的时候留了一堆内应力,后期做阳极氧化的时候直接变形,整批货都发不出去。
💡 给刚入行的工艺员提个醒:每次换合金牌号、换模具的时候,别着急跑正式料,先拿废料挤两炉试一下,测出料温度、壁厚公差、表面瑕疵率,确认没问题了再上正式坯料。别嫌麻烦,等整批料出问题回炉的时候,你就知道这十分钟的试机时间有多值。
第二个坑,为了省料把残料头留得太短。之前广东有个厂,为了把材料利用率从92%提到94%,把残料头的留量从25mm砍到12mm,结果挤压筒里残留的氧化皮、脱落的金属屑混到型材里,整批的表面瑕疵率直接从2%跳到19%,几十万的料全当废铝卖了,亏到老板连续半个月睡不着觉。
❗ 别觉得残料头是没用的废料,那点留量本质上是把挤压筒里的脏东西挡在残料里,不让它混到成品型材里。算算账你就知道,多留10mm的残料头,材料成本增加不了多少,换来的良率提升,比你在那抠几毫米的料头划算多了。
还有个现在越来越受重视的点,就是挤压后的内应力释放。很多厂挤完型材,直接堆在料场等着发走,根本不做时效处理,结果客户拉回去加工的时候,型材自己弯了,上门索赔的事真的太多了。现在新的工艺线,挤完的型材直接进在线时效炉,温度控制在180℃保温4小时,把内部的残余应力释放完再发,这种售后纠纷基本就没了。
哦对,现在数字孪生也开始进挤压线了。太仓那个厂,现在整个挤压线的压力曲线、温度曲线、速度曲线全部实时传到数字孪生平台上,一旦参数偏离正常范围,系统直接在操作室报警,根本不用老师傅盯着屏幕看。之前靠老师傅经验调参,良率大概83%,现在有了系统辅助,良率稳定在91%,新员工培训三个月就能独立操作,这在十年前根本不敢想。
真的。
挤压从来不是什么高大上的黑科技,但就是这种做了上百年的老工艺,靠一点点抠细节、调参数,现在能做出满足新能源车、动力电池要求的高精度零件。很多人总想着追最新的技术,实际上把老工艺的每一个细节抠到位,赚的钱一点都不比搞新技术的少。