2024年热处理炉选型避坑指南:别为了省20万,赔进去300万的批量报废
上周去苏州一家做汽车齿轮的客户那,刚进门就看见堆在角落的报废件——整整3吨20CrMnTi的齿轮,因为热处理炉温场均匀性超差,全淬裂了。老板蹲在地上抽了半包烟,说当初贪便宜选了个杂牌炉,省了18万,现在这批货赔了270万,还要给主机厂交延期违约金。
我当时没说话。
这行干了快13年,这种事真的见太多了。
等你装了一炉齿轮,堆得满到快碰到炉顶,热风循环的死角一出来,实际温场能飘到±15℃。这时候要么是靠近炉壁的工件过烧淬裂,要么是炉心位置的工件温度不够,淬硬层深度达不到要求,整炉的件都可能报废。
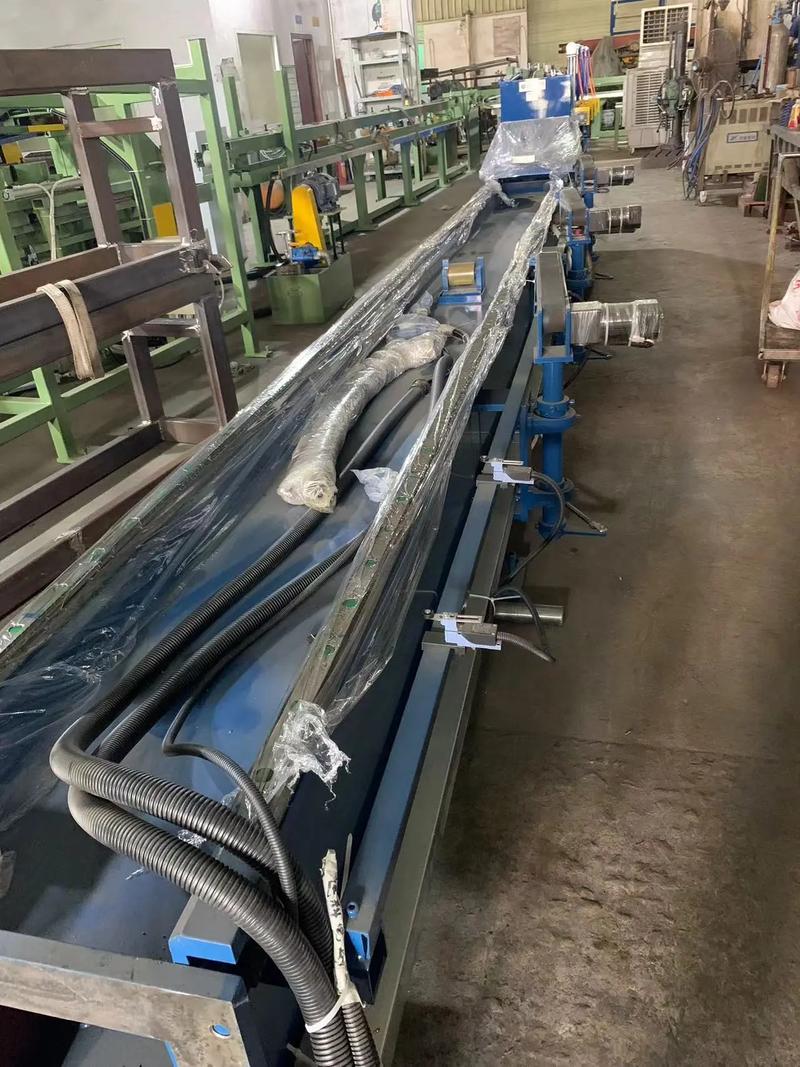
 箱式热处理炉台车上的温区热电偶测点布置实拍图
我见过最离谱的一个客户,买了台号称“温场±3℃”的炉子,装料之后测出来温场差了22℃,找厂家过来售后,对方说“我们检测的时候是空炉,你装料多了跟我们没关系”——扯不扯?
问:我之前买的热处理炉,厂家给的检测报告是空载的±5℃,实际装料后差很多,这个是正常的吗?
答:太正常了。行业里默认的检测报告,90%都是空载状态下测的——毕竟装不同的工件、不同的装料密度,温场都不一样。你要是真要较真,就得要求厂家做带额定装料量的模拟测试,哪怕多花个几千块的测试费,都比你投产后批量报废强。
首先,别再选那种老的固定参数PID控温了。现在新的炉子,都带AI自适应温场补偿——就是你装不同密度的工件,系统会自动调整热风循环的转速、加热元件的功率输出,不用你每次换工件都重新蹲在炉边调参数。我上个月帮无锡一家做航空铝合金零件的客户改了一台老炉,加了这套系统之后,批次间的硬度差从±8HB降到了±2HB,良品率直接提了12%。
然后是炉门的密封结构。很多人买炉子的时候根本不看这个,觉得能关上就行。现在好的炉子用的是硅橡胶双层水冷密封,不是那种老的石棉盘根。之前有个做汽车弹簧的客户,老炉的石棉盘根用了3个月就磨漏了,空气进去导致工件表面氧化脱碳,每炉都要多花20%的打磨工时去氧化皮,算下来一年光打磨费就多花了30多万。
连续式热处理炉的双层水冷硅橡胶炉门密封结构实拍图
问:我们车间现在用的是老的井式热处理炉,想升级,能不能直接换这套AI控温系统?
答:大概率可以,但得先看你老炉的加热元件和热电偶布局够不够。我去年给常州一家做风电螺栓的客户升级过,他们的老井式炉是12个温区的热电偶,换系统之后只花了不到2万,比直接买新炉省了60多万。但要是你家的老炉连分区控温都做不到,那就算了——不如直接换台新的连续炉,长期算下来更划算。
✅ 第一个是能耗成本。同样额定装载量的箱式炉,好的炉子用的是全陶瓷纤维炉衬,保温性能好,每加工一公斤工件的电耗是0.8度;杂牌炉用的是普通重质耐火砖,电能耗到1.6度。按一年加工1000吨工件算,差出来的电费一年就有64万——够你买半台好炉子了。
❗ 第二个是售后响应速度。别信厂家说的“全国24小时上门”,真等你炉子坏了,生产线停了,一天损失十几万,你就知道那些小厂家的售后团队,可能连你所在的城市都没有服务点。我之前有个客户,半夜炉子的循环风机坏了,找厂家售后,对方说要从总部派工程师过来,路上就要12个小时,最后停线损失了40多万。后来换了个本地有服务网点的品牌,上次风机出问题,工程师40分钟就到现场换了备件,损失才几百块。
💡 第三个是后续的改造空间。比如你现在是做普通碳钢的热处理,过两年可能要做不锈钢的固溶处理,那你选炉子的时候就得问清楚,能不能后续加气氛保护装置,能不能升到更高的温度。别买个炉子,两年之后要升级,发现炉壳的承重不够,加热元件的功率不够,直接成了搬不走的废铁。
上周那个苏州的齿轮客户,最后还是换了台新的多用热处理炉,带渗碳气氛控制的。昨天给我发消息,说第一炉试生产的齿轮,全检下来硬度均匀性完全符合主机厂的要求,悬了半个月的心终于放下来了。
其实哪有那么多玄学的选型技巧啊。说白了,别贪小便宜,多算点长期账,多去厂家的在用客户那实地看看,就不会踩大坑。
我当时没说话。
这行干了快13年,这种事真的见太多了。
为什么你选的热处理炉,总在投产3个月后掉链子?
很多人买热处理炉的时候,盯着参数表上的“额定温度”“最大装载量”看,偏偏漏掉了最核心的温场指标。更坑的是,90%的厂家给的温场检测报告,都是空载状态下测的——炉子里空无一物的时候,热风循环没有任何阻碍,测出来的±5℃均匀度,跟你装满工件之后的实际状态,根本是两码事。等你装了一炉齿轮,堆得满到快碰到炉顶,热风循环的死角一出来,实际温场能飘到±15℃。这时候要么是靠近炉壁的工件过烧淬裂,要么是炉心位置的工件温度不够,淬硬层深度达不到要求,整炉的件都可能报废。
 箱式热处理炉台车上的温区热电偶测点布置实拍图
我见过最离谱的一个客户,买了台号称“温场±3℃”的炉子,装料之后测出来温场差了22℃,找厂家过来售后,对方说“我们检测的时候是空炉,你装料多了跟我们没关系”——扯不扯?
问:我之前买的热处理炉,厂家给的检测报告是空载的±5℃,实际装料后差很多,这个是正常的吗?
答:太正常了。行业里默认的检测报告,90%都是空载状态下测的——毕竟装不同的工件、不同的装料密度,温场都不一样。你要是真要较真,就得要求厂家做带额定装料量的模拟测试,哪怕多花个几千块的测试费,都比你投产后批量报废强。
现在车间里跑的好炉子,都在偷偷换这几个配置
别再抱着十年前的选型思路选新炉了。2024年还在跑的高效热处理线,早就换了好几代配置了,很多你没听过的小功能,真的能帮你省几十万的成本。首先,别再选那种老的固定参数PID控温了。现在新的炉子,都带AI自适应温场补偿——就是你装不同密度的工件,系统会自动调整热风循环的转速、加热元件的功率输出,不用你每次换工件都重新蹲在炉边调参数。我上个月帮无锡一家做航空铝合金零件的客户改了一台老炉,加了这套系统之后,批次间的硬度差从±8HB降到了±2HB,良品率直接提了12%。
然后是炉门的密封结构。很多人买炉子的时候根本不看这个,觉得能关上就行。现在好的炉子用的是硅橡胶双层水冷密封,不是那种老的石棉盘根。之前有个做汽车弹簧的客户,老炉的石棉盘根用了3个月就磨漏了,空气进去导致工件表面氧化脱碳,每炉都要多花20%的打磨工时去氧化皮,算下来一年光打磨费就多花了30多万。
 连续式热处理炉的双层水冷硅橡胶炉门密封结构实拍图
问:我们车间现在用的是老的井式热处理炉,想升级,能不能直接换这套AI控温系统?
答:大概率可以,但得先看你老炉的加热元件和热电偶布局够不够。我去年给常州一家做风电螺栓的客户升级过,他们的老井式炉是12个温区的热电偶,换系统之后只花了不到2万,比直接买新炉省了60多万。但要是你家的老炉连分区控温都做不到,那就算了——不如直接换台新的连续炉,长期算下来更划算。
选热处理炉别光看报价,这3个隐性成本算清楚再签合同
很多人买炉子的时候,比来比去只比采购价,最后选了个报价最低的,结果投产后才发现,隐性成本能把当初省的钱全赔进去,还倒贴。我把这些年踩过的坑整理了下,主要是三个方面:✅ 第一个是能耗成本。同样额定装载量的箱式炉,好的炉子用的是全陶瓷纤维炉衬,保温性能好,每加工一公斤工件的电耗是0.8度;杂牌炉用的是普通重质耐火砖,电能耗到1.6度。按一年加工1000吨工件算,差出来的电费一年就有64万——够你买半台好炉子了。
❗ 第二个是售后响应速度。别信厂家说的“全国24小时上门”,真等你炉子坏了,生产线停了,一天损失十几万,你就知道那些小厂家的售后团队,可能连你所在的城市都没有服务点。我之前有个客户,半夜炉子的循环风机坏了,找厂家售后,对方说要从总部派工程师过来,路上就要12个小时,最后停线损失了40多万。后来换了个本地有服务网点的品牌,上次风机出问题,工程师40分钟就到现场换了备件,损失才几百块。
💡 第三个是后续的改造空间。比如你现在是做普通碳钢的热处理,过两年可能要做不锈钢的固溶处理,那你选炉子的时候就得问清楚,能不能后续加气氛保护装置,能不能升到更高的温度。别买个炉子,两年之后要升级,发现炉壳的承重不够,加热元件的功率不够,直接成了搬不走的废铁。
上周那个苏州的齿轮客户,最后还是换了台新的多用热处理炉,带渗碳气氛控制的。昨天给我发消息,说第一炉试生产的齿轮,全检下来硬度均匀性完全符合主机厂的要求,悬了半个月的心终于放下来了。
其实哪有那么多玄学的选型技巧啊。说白了,别贪小便宜,多算点长期账,多去厂家的在用客户那实地看看,就不会踩大坑。