连铸生产的隐形坑:结晶器参数选错,整炉钢都可能报废
上周去唐山某民营钢厂的连铸车间蹲了三天,刚进门就撞见工艺组的人对着一炉判废的板坯骂娘。
原因说出来可笑——为了抢月度产能目标,当班的工艺员私自把拉速提了0.15m/min,结果结晶器液面波动直接飘到±12mm,整炉板坯表面纵裂深度超了3mm,全判了次品,算下来亏了小四十万。
真的,很多人对连铸的认知还停留在“把钢水倒进去拉出来就行”,完全没摸到这里面的门道。
 连铸结晶器内钢水液面波动实时监测曲线
很多厂现在上了液面自动控制系统,但是阈值设得特别松,波动到±15mm都不报警。说白了就是怕误报警影响生产节奏,最后反而攒了一堆质量隐患。
💡 给个实操建议:只要你做的是汽车板、电工钢、轴承钢这类高端品类,直接把液面波动的报警阈值设到±5mm,超过就自动降拉速,别犹豫。
问:我们厂之前一直把拉速提得很高,表面质量也没出大问题,是不是说明我们的工艺适配性特别好?
答:别高兴太早。你现在没出显性的表面缺陷,不代表内部微裂纹没在攒着——很多时候连铸坯的内部微裂纹,要到下游热轧开坯的时候才会暴露,到时候整卷轧材的探伤合格率掉10个点,损失比你当初抢那点产能的收益高十倍都不止。尤其是现在下游客户对内部缺陷的容忍度为零,你靠提拉速省的那点时间,最后全得赔在质量异议的罚款上。
连铸机非正弦结晶器振动参数调试现场
问:我们厂刚换了新的非正弦振动装置,为什么换了之后漏钢率反而比之前用旧装置的时候高了?
答:大概率是你把偏斜率设错了。对于厚度200mm以上的厚板坯,偏斜率超过30%的时候,结晶器壁和初生坯壳之间的润滑油膜很容易被拉断,反而更容易出现粘结漏钢。我们之前帮邢台的一个特钢厂调参数,把偏斜率从38%降到28%,漏钢率直接从0.4‰压到0.08‰,前后差了五倍。
哦对,还有个细节:振动的负滑脱时间真的要跟着钢种变。拉低碳钢,你就得把负滑脱时间压在0.12s以内,不然很容易出现粘结;拉高碳轴承钢,你就得稍微把负滑脱时间放宽到0.15s,不然振痕太深,后续容易在振痕位置产生表面裂纹。
为什么拉速从来不是越高越好?
很多刚入行的年轻人,总把拉速当成衡量连铸产线效率的唯一指标。 错。 连铸拉速的上限,从你定钢种过热度的那一刻就已经卡死了。现在行业里的成熟做法,是把低碳钢的中间包过热度稳定控制在15-25℃,高碳厚板的过热度压在10-20℃,根本不是十年前那种过热度冲到40℃以上的粗放操作。你要是在过热度超标的情况下硬提拉速,钢水在结晶器里的凝固坯壳厚度根本达不到安全值,轻则表面出裂纹,重则直接漏钢,把整个结晶器和二次冷却区的设备全烧变形。 连铸结晶器内钢水液面波动实时监测曲线
很多厂现在上了液面自动控制系统,但是阈值设得特别松,波动到±15mm都不报警。说白了就是怕误报警影响生产节奏,最后反而攒了一堆质量隐患。
💡 给个实操建议:只要你做的是汽车板、电工钢、轴承钢这类高端品类,直接把液面波动的报警阈值设到±5mm,超过就自动降拉速,别犹豫。
问:我们厂之前一直把拉速提得很高,表面质量也没出大问题,是不是说明我们的工艺适配性特别好?
答:别高兴太早。你现在没出显性的表面缺陷,不代表内部微裂纹没在攒着——很多时候连铸坯的内部微裂纹,要到下游热轧开坯的时候才会暴露,到时候整卷轧材的探伤合格率掉10个点,损失比你当初抢那点产能的收益高十倍都不止。尤其是现在下游客户对内部缺陷的容忍度为零,你靠提拉速省的那点时间,最后全得赔在质量异议的罚款上。
被90%的工艺员忽略的结晶器振动细节
说个反常识的事:很多干了十几年的老工艺员,觉得结晶器振动的振幅越大,脱模效果越好——纯纯的经验误区。 去年宝钢的厚板连铸产线做过一组对照试验,同样的Q235B钢种,把振动振幅从8mm降到6mm,频率从120次/分钟提到160次/分钟,结晶器壁和坯壳之间的摩擦力直接降了22%,表面振痕深度从0.3mm压到0.12mm,后续的表面修磨量直接减了一半。 非正弦振动早就不是什么新技术了,但90%的厂都没把参数调对。很多人买了新的振动装置,就把偏斜率往最高的40%调,觉得越高脱模效果越好,完全不考虑自己的坯厚是多少、钢种是什么。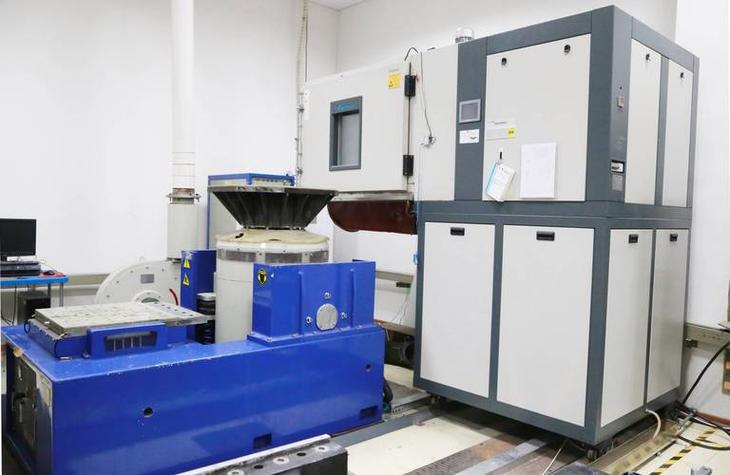 连铸机非正弦结晶器振动参数调试现场
问:我们厂刚换了新的非正弦振动装置,为什么换了之后漏钢率反而比之前用旧装置的时候高了?
答:大概率是你把偏斜率设错了。对于厚度200mm以上的厚板坯,偏斜率超过30%的时候,结晶器壁和初生坯壳之间的润滑油膜很容易被拉断,反而更容易出现粘结漏钢。我们之前帮邢台的一个特钢厂调参数,把偏斜率从38%降到28%,漏钢率直接从0.4‰压到0.08‰,前后差了五倍。
哦对,还有个细节:振动的负滑脱时间真的要跟着钢种变。拉低碳钢,你就得把负滑脱时间压在0.12s以内,不然很容易出现粘结;拉高碳轴承钢,你就得稍微把负滑脱时间放宽到0.15s,不然振痕太深,后续容易在振痕位置产生表面裂纹。