电阻加热在工业热处理环节的能效真相与实操优化方案
上周在苏州工业园区跟一家高端汽车弹簧厂商的设备主管老周吃工作餐,他去年刚被供应商忽悠着换了一整套号称“节能30%”的红外辐射加热模组,跑了整整6个月,抄表数据算下来,单位产品的加热能耗比厂里用了8年的老旧箱式电阻炉还高12%。
“我当时真的想把那堆红外灯管拆下来卖废铁。”
这不是个例。
很多工业人对电阻加热的印象,还停留在“耗电高、热效率低、是该被淘汰的老古董”——但真把近3年长三角、珠三角做热处理、粉体烧结、塑料热成型的上百家工厂的实测数据拉出来看,你会发现,只要参数选对、结构优化到位,电阻加热的实际能效,根本不比那些花里胡哨的新技术差。甚至在很多中小批量、温控精度要求高的场景里,它的综合成本优势,能把感应加热、燃气加热按在地上打。
一、电阻加热的热效率账,从来不是看元件标称值算的
💡 很多人算错了一笔最基础的账:电阻加热本身的电热转换效率,从来不是行业里传的40%-60%。不管是铁铬铝电阻丝、碳化硅棒、还是现在常用的二硅化钼加热元件,只要电流通过电阻产生焦耳热,电能直接转成热能的比例,能稳定在94%-98%之间——这个数值,比高频感应加热的80%左右的电热转换率,比燃气加热的30%-50%的燃烧效率,高出去一大截。
之前大家觉得它费电,根本不是元件的问题,是炉体结构的锅。
十年前的老电阻炉,保温层用的是普通硅藻土砖,炉门密封用的是石棉绳,炉壳表面温度能到120℃以上,热量从炉壁、炉门缝散出去的比例能占到总发热量的40%——这部分的损失,全算到电阻加热的头上,多少有点冤,对吧?
 工业箱式电阻加热炉结构剖解示意图
你现在去看2022年之后新出的电阻加热设备,保温层用的是1260型陶瓷纤维模块,炉门用的是硅橡胶密封条加自动压紧结构,炉壳表面温度能控制在40℃以下,跟环境温度差不了多少,整体热损失能压到10%以内。这种结构下的实测热效率,能稳定在85%以上。
问:那为什么之前很多人说红外辐射加热比电阻加热省30%的电?
答:说白了就是偷换概念。红外加热管本身的电热转换效率也就80%左右,比电阻加热元件低,它所谓的节能,是靠把热量集中辐射到工件表面,减少空气对流的热损失——但这种方式在工件形状复杂、批量小、需要均匀温场的场景里根本不好用:比如你要加热一堆形状不规则的硬质合金刀片,红外灯照不到的死角温度能差50℃,最后你为了凑够整体温度,只能把设定值往上提,算下来的总能耗根本低不了。老周当时踩的就是这个坑——他厂里的弹簧要做整体回火,工件堆在料架上有半人高,红外灯只能照到最外层的弹簧,内层的温度上不去,他只能把加热功率开满,最后电费自然下不来。
二、现在的电阻加热,早就不是接个温控表就能用的老设备了
别觉得电阻加热就是把电阻丝缠在炉子里接个220V电源。
2023年我去东莞看一家做光学玻璃热压成型的厂,他们用的定制化电阻加热压炉,光加热区就分了上、中、下三层,每层单独配功率调节模块,每个区单独装热电偶,实时把温场数据传到中控系统里,炉内的温差能控制在±2℃以内。
而且这套系统根本不需要人盯着:料推进去之后,系统根据玻璃的厚度、压合的温度曲线,自动调整每个区的加热功率,到了保温阶段自动把功率降到总功率的15%,完全不会出现老炉子那种“到了设定温度还满功率跑,超温二三十度”的情况。
哦对,还有现在的新型加热元件,比如掺石墨烯的碳化硅棒,跟传统的碳化硅比,升温速度快了40%,使用寿命从原来的2000小时提到了6000小时,算下来的全生命周期成本,比用进口红外灯管还便宜。
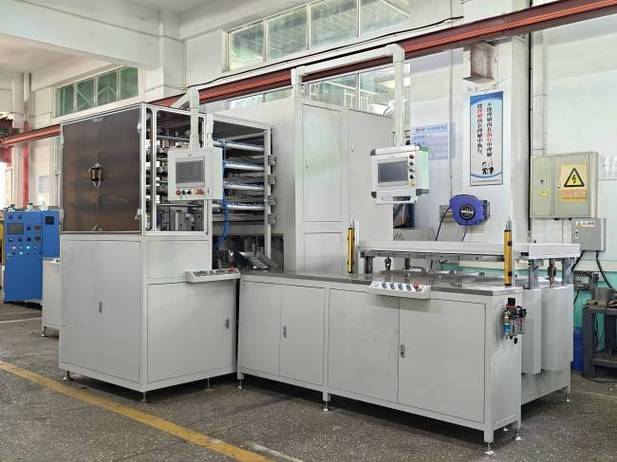 带分区控温的电阻加热玻璃压制成型设备实拍图
说个最实在的对比:同样做厚度2mm的钢化玻璃热弯,用这套电阻加热设备,每平方米的电耗是1.2度,之前用的燃气加热炉,算上燃气成本、废气处理的成本,每平方米的成本是这个数的1.8倍。
谁划算?真不是靠吹概念吹出来的。
问:那电阻加热是不是什么场景都能用?有没有不适合的情况?
答:也不是。如果是大批量、连续生产的长工件,比如几米长的钢管要做在线退火,用感应加热的连续生产线确实比电阻加热的效率高——毕竟感应加热是直接在工件内部产热,没有中间的传热损失。但如果是中小批量、多品种切换、需要高精度温场的场景,比如硬质合金刀具烧结、特种塑料热成型、航空零部件的时效处理,电阻加热的灵活性优势是其他技术比不了的:换个产品型号,只要在系统里改一下温度曲线就行,不需要像感应加热那样重新调整线圈位置,也不需要像燃气炉那样重新调燃烧嘴的空燃比,换产的时间能压到原来的1/5。
三、电阻加热落地的几个常见踩坑点,别等花了钱才反应过来
很多工厂上电阻加热设备,钱花了几十万,最后效果达不到预期,无非就是踩了几个很简单的坑:
- ✅ 别盲目追求过高的加热功率。很多人觉得功率大加热快,直接把功率选到每立方米炉膛15kW以上,结果每次升温的时候电流冲击大,电网扛不住不说,保温阶段因为功率冗余太大,温控系统频繁通断,温场波动反而更大。正常做热处理的电阻加热炉,功率选到每立方米6-8kW就足够用了,配合陶瓷纤维保温层,从室温升到1000℃也就40分钟的事,根本不需要那么大的冗余。
- ✅ 热电偶的安装位置别乱选。我见过太多厂把热电偶直接贴在加热元件旁边,测的根本不是工件的实际温度,是加热元件的辐射温度,最后工件实际温度比显示值低了七八十度,做出来的零件硬度全不达标。正确的安装位置,应该是跟料架上的工件中心处于同一高度,距离工件表面100mm左右,这样测出来的温度才是真实的工件环境温度。
- ✅ 别省保温层的钱。有些厂为了压设备采购价,把1260型的陶瓷纤维模块换成普通的硅酸铝棉,看起来厚度差不多,实际长期在1000℃以上的环境里,棉纤维会粉化收缩,半年之后保温层的缝隙能塞进去一个手指,热损失直接涨30%,省的那点采购钱,一年交的电费都能把差价补回来。
说实话,电阻加热从来不是什么高大上的技术,但正因为它技术成熟、可控性强,现在反而成了很多工厂做能效升级的首选——毕竟你不需要为那些听起来很玄的技术概念付溢价,所有的能耗、温场数据,都是实打实可以测出来的。
之前老周后来把那套红外加热模组拆了,换了一套带分区控温的电阻加热炉,现在每批弹簧的回火能耗比之前的老炉子还低22%,上个月他给我发消息,说算下来半年省的电费,已经把换设备的钱赚回来一半了。
你看,很多时候不是技术不好,是我们太容易被那些吹得天花乱坠的新概念带偏,忘了算最实在的那笔账。