车间里最容易被低估的成本黑洞:你用的夹具可能正在吃掉30%的加工利润
上周去东莞一家做新能源结构件的厂逛,老板蹲在CNC机床旁边骂娘——刚换的批次水冷板,三分之一因为装夹偏了废了,算下来小十万的铝料直接扔废料桶。
别不信。这不是个例。
很多人算生产利润的时候,盯着材料损耗、人工成本、机床折旧算得门清,唯独把夹具当成个可有可无的铁疙瘩——反正能夹住零件就行,至于好不好用、精度够不够、换型快不快,根本没人细算。
 新能源水冷板CNC加工零点快换夹具装夹场景
夹具的真实成本从来不是采购价,而是它带来的机床有效稼动率。你算过吗?机床空转一小时的综合成本是多少?按现在珠三角的行情,一台带刀库的850加工中心,一小时的电费、折旧、人工、场地分摊下来,最少120块。一天空转2小时,一个月就是7200块的纯损失——这还没算因为装夹不准导致的废件、返工成本。
问:我们厂都是小批量多品种,单批次最多50件,上快换夹具是不是投入产出比太低?
答:算笔账就清楚。你现在换一次产品,拆旧夹具、找新零件、打表找正,最少要40分钟。一天换3次,就是2小时的机床空转——按上面的成本算,一个月就是7200。一套基础的零点快换板才多少钱?2000多块,3个月就回本,还不算因为找正不准导致的废件。我接触过最夸张的小批量厂,做航天配套异形件,之前换型要半天,现在用带快换接口的柔性夹具,20分钟搞定,产能直接翻了1.5倍。
薄壁铝合金壳体加工柔性防变形夹具装夹状态
问:现在市面上说的“智能夹具”带传感器、能联网,是不是智商税?普通厂有必要上吗?
答:分场景。如果你是大批量生产,单批次10万件以上,真的有用。比如夹具上装个压力传感器,一旦夹持力不够、或者零件没放到位,机床直接报警停机,不会因为空夹或者夹歪了撞刀——之前有个厂因为夹具松了,主轴撞上去,修主轴花了18万,还停了3天产能。但如果你是小批量打样,真没必要,传感器一套就大几千,用不上几次,纯浪费。别听供应商瞎吹什么全链路数字化,你连自己的废件率都没统计清楚,上智能设备就是给供应商送钱。
不过话说回来,如果你连日常的夹具点检都做不到,就算装了传感器也白搭——传感器坏了都没人换,最后还是靠人工凑活。对吧?
你以为夹具只是“夹得住”?90%的厂在装夹环节漏了隐形成本
我见过太多厂,买两百万的五轴机床眼睛都不眨,给机床配夹具的时候,宁愿花几百块买个普通虎钳,也不愿多花几千块上套快换系统。结果呢?机床买回来每天有三分之一的时间在拆夹具、打表找正,真正切削的时间没多少。 就拿新能源行业的水冷板加工来说,之前用普通虎钳装夹,单零件装夹时间要2分钟,还要反复打表找正保证平面度,一天跑8小时,最多加工180件。换了零点快换夹具之后,装夹时间压缩到15秒,重复定位精度0.005mm,一天同样的工时能跑360件,废件率从之前的7.8%降到0.2%。 新能源水冷板CNC加工零点快换夹具装夹场景
夹具的真实成本从来不是采购价,而是它带来的机床有效稼动率。你算过吗?机床空转一小时的综合成本是多少?按现在珠三角的行情,一台带刀库的850加工中心,一小时的电费、折旧、人工、场地分摊下来,最少120块。一天空转2小时,一个月就是7200块的纯损失——这还没算因为装夹不准导致的废件、返工成本。
问:我们厂都是小批量多品种,单批次最多50件,上快换夹具是不是投入产出比太低?
答:算笔账就清楚。你现在换一次产品,拆旧夹具、找新零件、打表找正,最少要40分钟。一天换3次,就是2小时的机床空转——按上面的成本算,一个月就是7200。一套基础的零点快换板才多少钱?2000多块,3个月就回本,还不算因为找正不准导致的废件。我接触过最夸张的小批量厂,做航天配套异形件,之前换型要半天,现在用带快换接口的柔性夹具,20分钟搞定,产能直接翻了1.5倍。
现在夹具选型最容易踩的3个坑,踩中一个半年白干
说实话,这几年跑了上百家制造企业,见过的夹具选型坑,能装满一整个废料箱。给大家提个醒,这几个坑别踩: ✅ 第一个坑:只看夹持力,不看变形量。 做薄壁铝合金壳体、碳纤维零件的师傅应该深有体会——夹持力开太大,零件夹完是规整的形状,等松开夹具,应力释放,零件直接塌成椭圆,平面度超差0.1mm都算少的。之前有个做手机中框的厂,为了防止振刀,把虎钳压力调到最大,结果加工完的零件全是变形,全检返工花了二十多万,还耽误了客户的交付期。 ❗ 第二个坑:忽略夹具的清洁适配性。 之前去个做医疗精密零件的厂,夹具的定位面全是切削液残留的铝屑,每次装夹都要拿气枪吹半天,还经常因为定位面嵌了个0.1mm的碎屑,零件装上去歪0.02mm,直接报废。现在新出的精密夹具都带内置气吹接口,定位面靠定向气流排屑,根本不用人工蹲在旁边吹,装夹稳定性直接上一个台阶。 💡 第三个坑:贪便宜买铸铁焊死的固定夹具。 疫情期间好多厂图便宜,找本地焊工焊个铁架子当夹具,一开始用着还行,过半年焊接应力释放,架子歪了,定位精度从0.01mm掉到0.1mm,最后拆了扔了,算下来比买正经的时效处理钢质夹具还贵。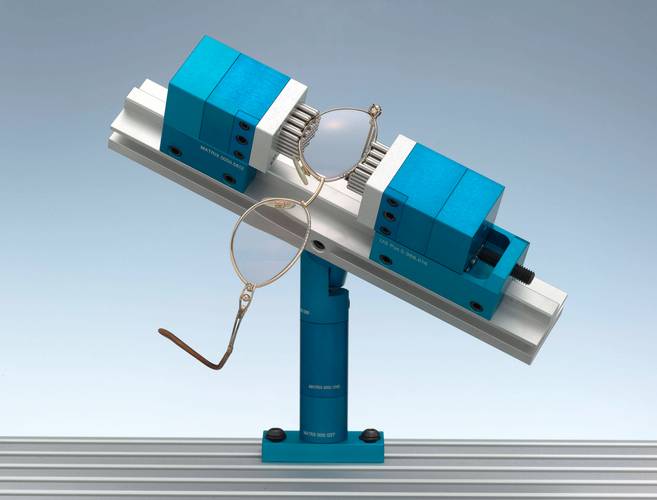 薄壁铝合金壳体加工柔性防变形夹具装夹状态
问:现在市面上说的“智能夹具”带传感器、能联网,是不是智商税?普通厂有必要上吗?
答:分场景。如果你是大批量生产,单批次10万件以上,真的有用。比如夹具上装个压力传感器,一旦夹持力不够、或者零件没放到位,机床直接报警停机,不会因为空夹或者夹歪了撞刀——之前有个厂因为夹具松了,主轴撞上去,修主轴花了18万,还停了3天产能。但如果你是小批量打样,真没必要,传感器一套就大几千,用不上几次,纯浪费。别听供应商瞎吹什么全链路数字化,你连自己的废件率都没统计清楚,上智能设备就是给供应商送钱。
不过话说回来,如果你连日常的夹具点检都做不到,就算装了传感器也白搭——传感器坏了都没人换,最后还是靠人工凑活。对吧?