新能源汽车结构件模具:踩过300万试模坑后攒的实操干货
上周在宁波北仑的模具车间蹲了三天,刚从一堆带飞边的铝压铸件里钻出来,满手都是切削液的味道。
干这行快16年了,见过太多人把模具当成"按图加工的铁疙瘩"——不就是把钢块铣成型腔,装上去就能打件?真这么想,你准备好几十万的试模预算交学费就行。
 新能源汽车一体化压铸模具随形冷却水路实拍
问:现在很多供应商说他们的模具加了3D打印随形冷却,就能把成型周期砍30%,是真的吗?
答:别听瞎吹。我上个月碰到一个重庆的客户,拿了个做电池托盘的模具,光靠堆随形水路,结果因为水路离型面太近,打了200模就开始漏水,修一次花了8万。随形冷却的核心不是"随形",是要跟产品的热分布完全匹配——比如筋位厚的地方水路密,薄壁的地方水路疏,不是照着产品轮廓画个圈就完事的。对了,3D打印的水路接头必须做真空钎焊,那种胶粘的别碰,夏天车间温度38度,打个几百模就漏。
汽车结构件模具试模飞边检测现场实拍
问:现在大家都用Moldflow或者AnyCasting做模流分析,是不是分析通过了就不用现场调了?
答:想啥呢。我见过最离谱的一个模流报告,算出来的成型周期是42秒,结果现场打出来要1分20秒,差了快一倍。为啥?因为软件里默认的铝水温度是680度,实际车间里的保温炉温度飘到710度,还有模具的实际热传导率,因为钢材批次不一样,能差15%。模流是个参考,别当标准答案用——我们现在的规矩是,模流算完之后,必须找车间里有15年以上经验的师傅对着图挑3个可能出问题的点,再改设计,光这一步,去年就帮我们少踩了4次大的试模坑。
为什么现在的新能源汽车模具比十年前难干10倍
十年前做燃油车的结构件,壁厚公差给到±0.5mm,表面有个轻微的流痕,后续喷个漆就能盖过去。现在新能源汽车的电池托盘、一体化后地板、车门内板,公差要求直接卡到±0.05mm,很多件还要求免喷涂——也就是说,打出来的件表面不能有任何流痕、冷隔、缩痕,直接就能装到车上。 我去年接的那个一体化后地板的模具项目,光型腔的材料就用了进口的8407热作模具钢,光材料成本就120万。为啥用这么贵的钢?因为一体化压铸的锁模力是6000吨,铝水打进去的瞬间,型腔表面要承受近1000度的高温,普通钢打个几千模就开始开裂,根本扛不住。 新能源汽车一体化压铸模具随形冷却水路实拍
问:现在很多供应商说他们的模具加了3D打印随形冷却,就能把成型周期砍30%,是真的吗?
答:别听瞎吹。我上个月碰到一个重庆的客户,拿了个做电池托盘的模具,光靠堆随形水路,结果因为水路离型面太近,打了200模就开始漏水,修一次花了8万。随形冷却的核心不是"随形",是要跟产品的热分布完全匹配——比如筋位厚的地方水路密,薄壁的地方水路疏,不是照着产品轮廓画个圈就完事的。对了,3D打印的水路接头必须做真空钎焊,那种胶粘的别碰,夏天车间温度38度,打个几百模就漏。
试模阶段最容易被忽略的3个烧钱细节
很多人觉得模具加工完就万事大吉,拉到压铸机上试模,打出来件合格就交货。真的,这种想法迟早要吃大亏。我们这几年踩过的试模坑,算下来少说亏了300万,总结出来三个最容易烧钱的细节: ✅ 别上来就用满模温。很多新手试模,模温机直接拉到设定值就开干,结果铝水进去的瞬间,模腔局部温差超过80度,直接产生冷隔。我们现在的规矩是,模温分3段升,每段保持40分钟,等热传感器的温差稳定在±2度以内再上料。 ❗ 飞边不是小事。上次有个做车门内板的模具,试模的时候边角有0.02mm的飞边,车间师傅说抛一下就行,结果批量打了5000模,飞边直接磨掉了分型面的涂层,修模的时候要重新铣分型面,前后耽误了12天,客户的罚款就花了27万。 💡 顶出位置别瞎改。很多人觉得顶针多打几个孔就行,结果顶出的时候把电池托盘的安装柱顶裂了,整批件报废,换个顶针位置就要重新拆模、重新热处理,一来一回就是小十万。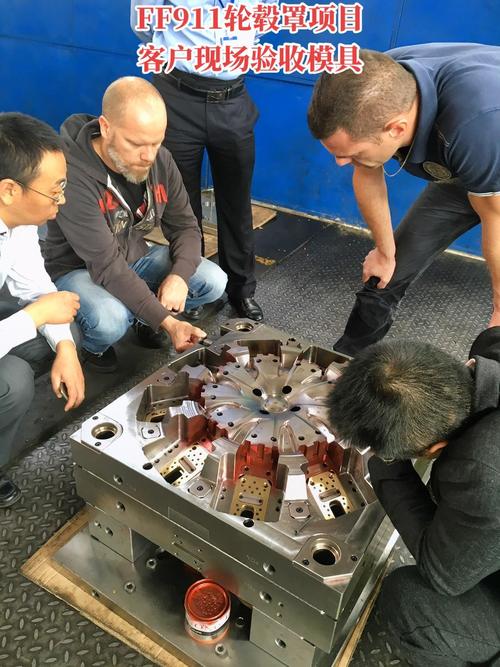 汽车结构件模具试模飞边检测现场实拍
问:现在大家都用Moldflow或者AnyCasting做模流分析,是不是分析通过了就不用现场调了?
答:想啥呢。我见过最离谱的一个模流报告,算出来的成型周期是42秒,结果现场打出来要1分20秒,差了快一倍。为啥?因为软件里默认的铝水温度是680度,实际车间里的保温炉温度飘到710度,还有模具的实际热传导率,因为钢材批次不一样,能差15%。模流是个参考,别当标准答案用——我们现在的规矩是,模流算完之后,必须找车间里有15年以上经验的师傅对着图挑3个可能出问题的点,再改设计,光这一步,去年就帮我们少踩了4次大的试模坑。