工业切割:别拿教科书参数当车间万能答案
上周跑苏州的钣金车间,刚推开门就听见师傅拍着切割台骂。
新换的等离子切割头,切1.5mm冷轧板,边缘的挂渣厚得能当锉刀用。
真不是设备贵就万能。
很多采购攥着网上抄的参数表对标,连自己车间常年切的板材是Q235B还是带锈的Q345都没摸清楚,花大价钱拉回来的设备,连质检员的第一关都过不了。
 钣金车间等离子切割头切冷轧板挂渣实拍
我见过最离谱的例子,佛山一家做机箱的厂,之前买设备的时候盯着±0.05mm的精度选了激光款,结果天天切1.2mm的冷轧板做机柜,实际用的时候才发现,这个精度参数对他们来说半毛钱用没有——机柜的拼接缝隙要求才±1mm,为了那0.05mm的精度多花的十几万,够买半年的钢板了。
问:我们厂的激光切割机标±0.05mm精度,实际切3mm不锈钢,拐角位置总有0.2mm的圆角,是设备出故障了吗?
答:先别急着拆头。90%的情况是你没开拐角变速功能。激光头走到拐角如果还保持满速跑,惯量会带动镜片出现极轻微的偏移,切出来的拐角自然带圆。我上次帮东莞的厨具厂调参数,把拐角速度从2m/s降到0.8m/s,辅助气压从1.5bar调到2.2bar,拐角的圆角直接缩到0.03mm以内,当时操作的师傅都喊邪门。
别迷信进口。
很多人一提切割就说要换德国的切割头、日本的伺服电机,可去年宁波的一家汽配厂,用国产高配等离子切割头切6mm热轧板,换了定制的铜质保护嘴,连续8小时作业的挂渣率,比他们之前用的进口头还低12%——说白了,参数匹配比品牌溢价重要100倍。
之前无锡的钢结构厂采购,图便宜拿3块钱一个的切割喷嘴,一天要换12个,每个换喷嘴要5分钟,加上切废的3块钢板,一天的隐性成本快400块。后来换成18块钱一个的带导流槽的定制喷嘴,一天只换2个,算下来每天省近300块——这账,没在车间蹲过的人真算不明白。
工业切割喷嘴对比 普通款和定制款磨损实拍
💡 别光看喷嘴的采购单价,要算单块板材的切割耗材成本。比如切10mm的碳钢,用便宜喷嘴单块板的耗材成本是0.8元,用优质喷嘴是0.5元,哪怕喷嘴贵3倍,算到单块板上也是赚的。
问:我们做20mm以上厚板切割,总出现切割面倾斜,是设备功率不够吗?
答:先看你的切割枪垂直度。我见过至少30个厂的师傅,装枪的时候拿眼睛瞄一下就完事,根本不用直角尺靠,枪歪1度,切20mm的板,出口位置的倾斜量就快0.35mm了。真要解决倾斜问题,先花10分钟把枪的垂直度校准到0.1度以内,再把切割速度从1200mm/min降到900mm/min,氧气压力调到0.55MPa,切出来的面光滑度能达到普通粗铣的效果,根本不用二次打磨。
之前这个工位要3个下料工蹲在旁边捡零件,现在1个工人就能管3条切割线,而且因为零件没有人工搬运的磕碰,良品率直接涨了8%。
❗ 别上来就追求“零挂渣”的极致效果。对大部分做通用钣金、钢结构的厂来说,边缘的挂渣拿角磨机10秒就能磨掉,为了追求零挂渣把切割速度降一半,一天少切30%的料,这账怎么算都亏。
说实话,我见过太多厂,花几百万上的高端切割线,最后因为没人会调参数,天天切废件,还反过来骂设备不好用——这就像给你配了个顶级单反,你连光圈都不会调,最后拍的照片还不如人家用手机拍的,对吧?
新换的等离子切割头,切1.5mm冷轧板,边缘的挂渣厚得能当锉刀用。
真不是设备贵就万能。
很多采购攥着网上抄的参数表对标,连自己车间常年切的板材是Q235B还是带锈的Q345都没摸清楚,花大价钱拉回来的设备,连质检员的第一关都过不了。
别被切割精度的纸面数字骗了
现在厂家的宣传册都敢标±0.1mm的切割精度,可你知道这数字怎么测出来的?恒温25度的实验室,切1mm的抛光铝板,空跑十次取平均值——换到40度的夏天车间,钢板表面带着轧制氧化皮,甚至旁边的焊机还在嗡嗡震,实际精度能掉到±0.8mm都算设备状态好的。 钣金车间等离子切割头切冷轧板挂渣实拍
我见过最离谱的例子,佛山一家做机箱的厂,之前买设备的时候盯着±0.05mm的精度选了激光款,结果天天切1.2mm的冷轧板做机柜,实际用的时候才发现,这个精度参数对他们来说半毛钱用没有——机柜的拼接缝隙要求才±1mm,为了那0.05mm的精度多花的十几万,够买半年的钢板了。
问:我们厂的激光切割机标±0.05mm精度,实际切3mm不锈钢,拐角位置总有0.2mm的圆角,是设备出故障了吗?
答:先别急着拆头。90%的情况是你没开拐角变速功能。激光头走到拐角如果还保持满速跑,惯量会带动镜片出现极轻微的偏移,切出来的拐角自然带圆。我上次帮东莞的厨具厂调参数,把拐角速度从2m/s降到0.8m/s,辅助气压从1.5bar调到2.2bar,拐角的圆角直接缩到0.03mm以内,当时操作的师傅都喊邪门。
别迷信进口。
很多人一提切割就说要换德国的切割头、日本的伺服电机,可去年宁波的一家汽配厂,用国产高配等离子切割头切6mm热轧板,换了定制的铜质保护嘴,连续8小时作业的挂渣率,比他们之前用的进口头还低12%——说白了,参数匹配比品牌溢价重要100倍。
切割的耗材账,从来不是买得越便宜越划算
算耗材账是很多厂的糊涂账。之前无锡的钢结构厂采购,图便宜拿3块钱一个的切割喷嘴,一天要换12个,每个换喷嘴要5分钟,加上切废的3块钢板,一天的隐性成本快400块。后来换成18块钱一个的带导流槽的定制喷嘴,一天只换2个,算下来每天省近300块——这账,没在车间蹲过的人真算不明白。
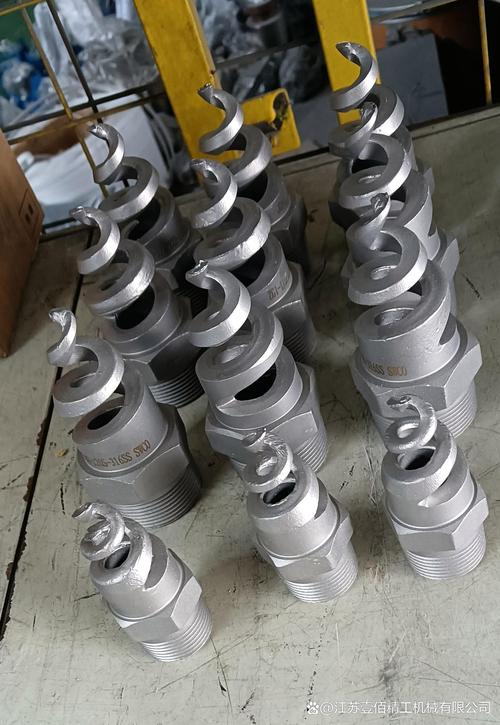 工业切割喷嘴对比 普通款和定制款磨损实拍
💡 别光看喷嘴的采购单价,要算单块板材的切割耗材成本。比如切10mm的碳钢,用便宜喷嘴单块板的耗材成本是0.8元,用优质喷嘴是0.5元,哪怕喷嘴贵3倍,算到单块板上也是赚的。
问:我们做20mm以上厚板切割,总出现切割面倾斜,是设备功率不够吗?
答:先看你的切割枪垂直度。我见过至少30个厂的师傅,装枪的时候拿眼睛瞄一下就完事,根本不用直角尺靠,枪歪1度,切20mm的板,出口位置的倾斜量就快0.35mm了。真要解决倾斜问题,先花10分钟把枪的垂直度校准到0.1度以内,再把切割速度从1200mm/min降到900mm/min,氧气压力调到0.55MPa,切出来的面光滑度能达到普通粗铣的效果,根本不用二次打磨。
现在的切割落地,早就不是单设备卷参数的时代了
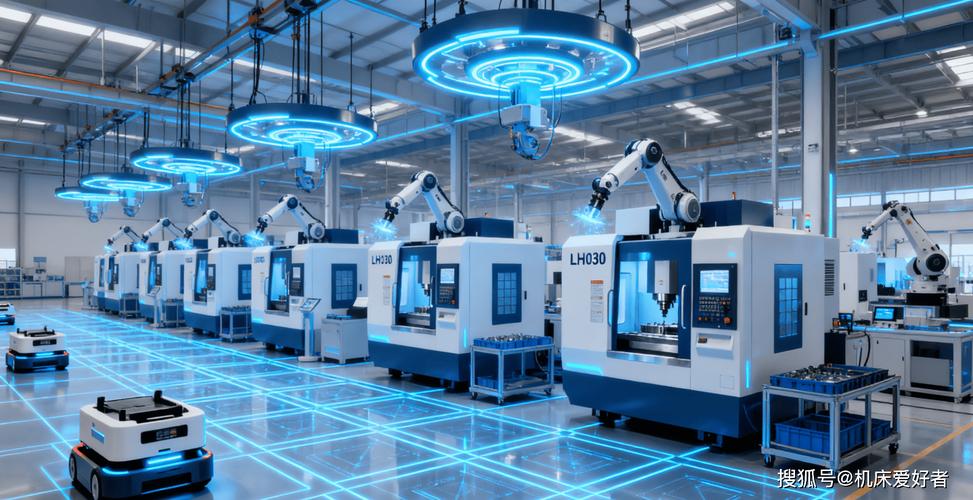
上次去苏州那家钣金厂,最让我惊讶的不是他们的切割头有多好,是他们把切割工位和分拣机械臂做了信号联动——切割头完成一个零件的切割程序,信号直接传给旁边的机械臂,机械臂精准把零件夹到对应的料框里,连边角料都顺着滑道滑到收集箱。之前这个工位要3个下料工蹲在旁边捡零件,现在1个工人就能管3条切割线,而且因为零件没有人工搬运的磕碰,良品率直接涨了8%。
❗ 别上来就追求“零挂渣”的极致效果。对大部分做通用钣金、钢结构的厂来说,边缘的挂渣拿角磨机10秒就能磨掉,为了追求零挂渣把切割速度降一半,一天少切30%的料,这账怎么算都亏。
说实话,我见过太多厂,花几百万上的高端切割线,最后因为没人会调参数,天天切废件,还反过来骂设备不好用——这就像给你配了个顶级单反,你连光圈都不会调,最后拍的照片还不如人家用手机拍的,对吧?