别再把锻造当老打铁:2024年重型装备锻造的真实门道
上次去冀南的一家重型锻造厂参观,刚跨进车间大门,12500吨自由锻压机的震感顺着地面爬上来,脚麻。
真的,那种震感不是机器噪音带来的,是几百吨的压头砸在10吨重的红热钢锭上,整个车间的钢结构都跟着共振的劲儿。旁边的老班长跟我笑,说第一次来的人,没有不扶着墙走的。
很多人对锻造的印象,还停留在影视剧里光着膀子抡大锤砸红铁块的场景。那是上世纪的作坊式生产。现在的锻造,是给风电主轴、核电压力容器、航空起落架、港口起重机构造“受力骨架”的核心工艺——没有靠谱的锻件,那些跑在天上、转在风里、吊着重物的重型装备,全是空中楼阁。
真的哭笑不得。
铸是把熔融的金属倒进模具,冷却成型就完事,内部天生带气孔、缩松,晶界是乱的,就像堆起来的沙子,看着硬,一受力就从缝隙裂。锻造是靠压力把金属内部的疏松孔隙压实,把杂乱的晶界顺着受力方向捋顺,相当于给金属做了从里到外的“结构重组”。
 12500吨液压机锻造10吨风电主轴现场
问:锻造出来的零件比铸出来的到底好在哪?为什么价格差能到2-3倍?
答:这问题我被问过不下一百次。拿风电主轴举例子,铸出来的轴如果满负荷转,五六年就可能出疲劳裂纹,换下来的成本够买三个新轴。正规锻造出来的主轴,能扛25年满负荷运行,抗疲劳强度是铸件的3倍以上。贵?那是真的一分钱一分货。省那点采购差价,换回来的是风机倒下来的事故,谁都担不起。
很多人不知道,锻件的性能好不好,核心看两个参数:一个是锻造过程的压下率,就是钢锭在锻打过程中被压了多少变形量,压下率不够,内部的疏松根本压不实,外观看着和合格锻件没区别,一受力就从内部裂;另一个是锻件的晶粒度,晶粒度越细,零件的抗冲击、抗疲劳性能就越好,这东西是靠精准的加热温度、变形量控制出来的,不是靠后期热处理能补回来的。
这两年去车间看,最直观的变化就是铁屑少了。
现在头部的锻造厂都在卷“近净成形锻造”——把锻件的尺寸精度控制在毫米级,加工余量从几十毫米降到几毫米,材料利用率能冲到90%以上。尤其是航空领域用的钛合金锻件,原材料一公斤大几百块,以前切下来的铁屑都能卖不少钱,现在靠精密锻造把余量压到最低,光材料成本就能降一半。这两年新能源汽车的电机轴、传动齿轮,也全换成了精密锻造的零件,比传统机加工的零件抗扭强度高30%,重量还能减两成,以前大家觉得锻造只是给重型装备做零件,现在连跑在路上的新能源车,都离不了靠谱的锻件。
航空钛合金起落架近净成形锻造样件
问:现在锻造都搞全流程数字化了,是不是工人都在办公室按按钮,不用人盯了?
答:别信网上吹的“黑灯锻造厂”。上个月我在某航空锻造车间待了三天,压机的温度、压力数据确实是靠传感器实时传到中控屏,但每炉钢的加热节奏,还是要干了三十年的老技师盯着。为啥?金属这东西太“活”了。同样的牌号钢料,在不同炉龄的加热炉里,温度差个20度,锻出来的晶粒度可能就差两个等级。AI能算出来标准参数,但算不准炉壁结焦带来的热效率变化,算不准不同批次钢料的细微成分差异。当然,数字化确实把以前靠老师傅记在脑子里的参数全存进了系统,新工人不用再蹲在炉边烤三年才能上手,但真出了异常,还是得靠人。
不过话说回来,这行的根基从来不是花里胡哨的概念,是压机够不够劲,是对金属脾气摸得透不透。
❗ 第一个坑:压下率不够的“伪锻件”。有些小厂为了省压机成本,拿钢锭直接打个外形就交货,压下率连30%都不到,内部的疏松全留着,外观和合格锻件一模一样,做超声检测的时候才发现内部缺陷,那时候零件已经装到设备上,拆都拆不下来。
💡 第二个坑:热处理偷工减料。正规的高强度锻件,锻造完要做2-3次回火,把锻造留下的内应力全释放掉。有些小厂为了省燃气成本,只做一次回火,硬度看着达标,内应力全闷在零件里,用个一两年就变形开裂。
我去年碰到一个港口的客户,为了省10%的采购价,找了个小厂做起重机的吊钩。结果用了八个月,吊钩在吊20吨集装箱的时候突然开裂,差点砸到下面的作业人员。最后算下来,停产损失、人员赔偿、换正规吊钩的成本,比一开始找正规厂做的钱多花了三倍。
没地方哭。
现在头部的锻造厂,都能给每个锻件配一个专属二维码,扫一下就能看到从钢水成分、每一步的锻造压下量、加热温度、热处理曲线的全流程记录。这种带追溯的锻件,哪怕贵个10%,也比买那些查不到来源的便宜货靠谱。
真的,那种震感不是机器噪音带来的,是几百吨的压头砸在10吨重的红热钢锭上,整个车间的钢结构都跟着共振的劲儿。旁边的老班长跟我笑,说第一次来的人,没有不扶着墙走的。
很多人对锻造的印象,还停留在影视剧里光着膀子抡大锤砸红铁块的场景。那是上世纪的作坊式生产。现在的锻造,是给风电主轴、核电压力容器、航空起落架、港口起重机构造“受力骨架”的核心工艺——没有靠谱的锻件,那些跑在天上、转在风里、吊着重物的重型装备,全是空中楼阁。
别被老印象误导:锻件的核心优势从来不是硬
我见过太多采购方,拿着锻件和铸件比硬度,说你这锻件怎么硬度还没铸件高,价格倒贵了一倍。真的哭笑不得。
铸是把熔融的金属倒进模具,冷却成型就完事,内部天生带气孔、缩松,晶界是乱的,就像堆起来的沙子,看着硬,一受力就从缝隙裂。锻造是靠压力把金属内部的疏松孔隙压实,把杂乱的晶界顺着受力方向捋顺,相当于给金属做了从里到外的“结构重组”。
 12500吨液压机锻造10吨风电主轴现场
问:锻造出来的零件比铸出来的到底好在哪?为什么价格差能到2-3倍?
答:这问题我被问过不下一百次。拿风电主轴举例子,铸出来的轴如果满负荷转,五六年就可能出疲劳裂纹,换下来的成本够买三个新轴。正规锻造出来的主轴,能扛25年满负荷运行,抗疲劳强度是铸件的3倍以上。贵?那是真的一分钱一分货。省那点采购差价,换回来的是风机倒下来的事故,谁都担不起。
很多人不知道,锻件的性能好不好,核心看两个参数:一个是锻造过程的压下率,就是钢锭在锻打过程中被压了多少变形量,压下率不够,内部的疏松根本压不实,外观看着和合格锻件没区别,一受力就从内部裂;另一个是锻件的晶粒度,晶粒度越细,零件的抗冲击、抗疲劳性能就越好,这东西是靠精准的加热温度、变形量控制出来的,不是靠后期热处理能补回来的。
现在锻造圈最卷的方向:少切一刀就是赚
早年间的锻造,工艺糙,锻出来的零件留几十毫米的加工余量,拿到机加工车间,一刀刀车掉,最后材料利用率可能才30%。多少好钢,全变成铁屑堆在地面。这两年去车间看,最直观的变化就是铁屑少了。
现在头部的锻造厂都在卷“近净成形锻造”——把锻件的尺寸精度控制在毫米级,加工余量从几十毫米降到几毫米,材料利用率能冲到90%以上。尤其是航空领域用的钛合金锻件,原材料一公斤大几百块,以前切下来的铁屑都能卖不少钱,现在靠精密锻造把余量压到最低,光材料成本就能降一半。这两年新能源汽车的电机轴、传动齿轮,也全换成了精密锻造的零件,比传统机加工的零件抗扭强度高30%,重量还能减两成,以前大家觉得锻造只是给重型装备做零件,现在连跑在路上的新能源车,都离不了靠谱的锻件。
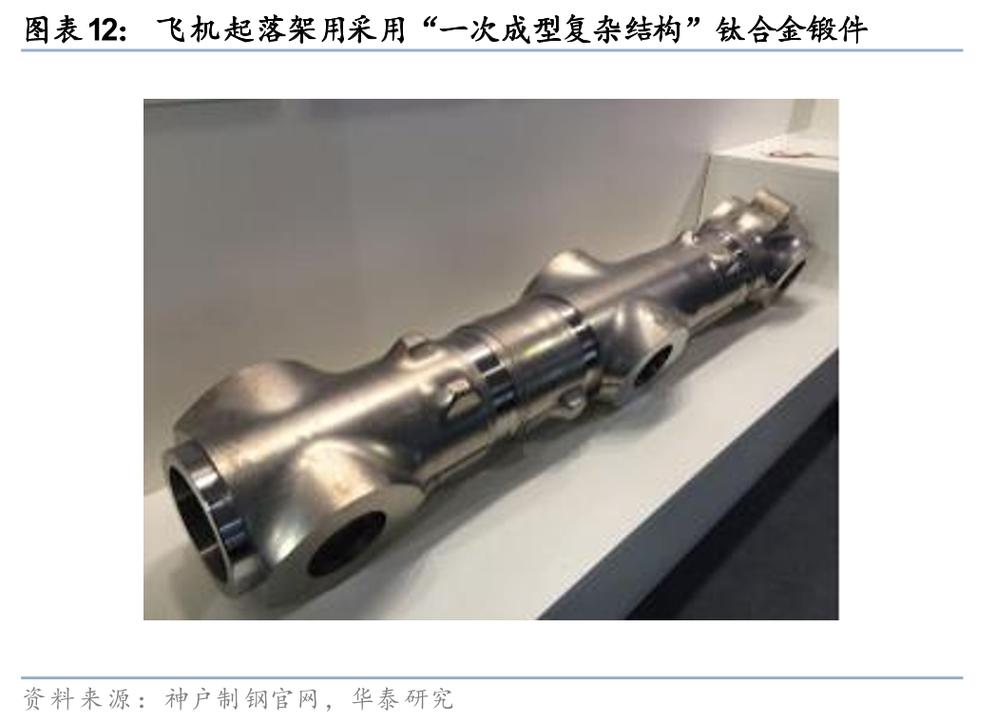 航空钛合金起落架近净成形锻造样件
问:现在锻造都搞全流程数字化了,是不是工人都在办公室按按钮,不用人盯了?
答:别信网上吹的“黑灯锻造厂”。上个月我在某航空锻造车间待了三天,压机的温度、压力数据确实是靠传感器实时传到中控屏,但每炉钢的加热节奏,还是要干了三十年的老技师盯着。为啥?金属这东西太“活”了。同样的牌号钢料,在不同炉龄的加热炉里,温度差个20度,锻出来的晶粒度可能就差两个等级。AI能算出来标准参数,但算不准炉壁结焦带来的热效率变化,算不准不同批次钢料的细微成分差异。当然,数字化确实把以前靠老师傅记在脑子里的参数全存进了系统,新工人不用再蹲在炉边烤三年才能上手,但真出了异常,还是得靠人。
不过话说回来,这行的根基从来不是花里胡哨的概念,是压机够不够劲,是对金属脾气摸得透不透。
采购锻件的几个坑,踩一个就亏百万
我接触过太多制造业的采购,第一次买锻件的时候,光比价格,最后踩的坑能写三页纸。❗ 第一个坑:压下率不够的“伪锻件”。有些小厂为了省压机成本,拿钢锭直接打个外形就交货,压下率连30%都不到,内部的疏松全留着,外观和合格锻件一模一样,做超声检测的时候才发现内部缺陷,那时候零件已经装到设备上,拆都拆不下来。
💡 第二个坑:热处理偷工减料。正规的高强度锻件,锻造完要做2-3次回火,把锻造留下的内应力全释放掉。有些小厂为了省燃气成本,只做一次回火,硬度看着达标,内应力全闷在零件里,用个一两年就变形开裂。
我去年碰到一个港口的客户,为了省10%的采购价,找了个小厂做起重机的吊钩。结果用了八个月,吊钩在吊20吨集装箱的时候突然开裂,差点砸到下面的作业人员。最后算下来,停产损失、人员赔偿、换正规吊钩的成本,比一开始找正规厂做的钱多花了三倍。
没地方哭。
现在头部的锻造厂,都能给每个锻件配一个专属二维码,扫一下就能看到从钢水成分、每一步的锻造压下量、加热温度、热处理曲线的全流程记录。这种带追溯的锻件,哪怕贵个10%,也比买那些查不到来源的便宜货靠谱。