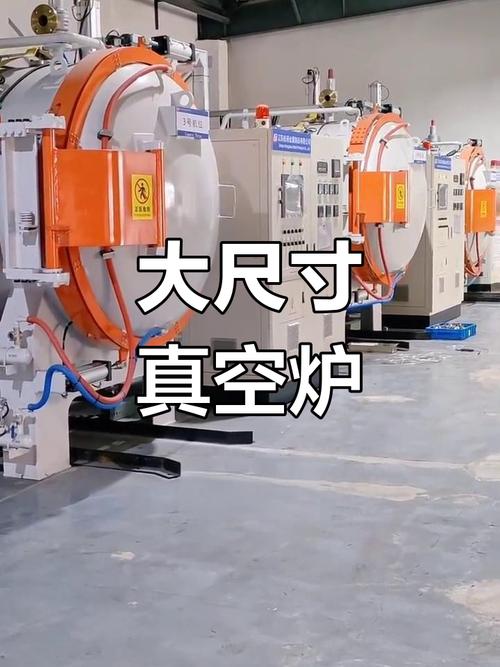
工业激光加工实战:2024年车企、3C厂踩过的那些真金白银的坑
上周去常州的一家新能源电池PACK厂,车间主任拉着我吐槽了40分钟——他们上个月上的那套激光加工设备,切极耳的时候毛刺超差率从3%飙到11%,整整停了8天产线,亏了快两百万。
别觉得这是个例。2024年跑了全国17家制造工厂,从3C电子的钛合金中框加工,到工程机械的厚钢板切割,再到动力电池的极耳焊接,90%的厂在激光加工上的投入,都有至少30%的浪费。
别再迷信“功率越大越好”:激光加工的参数匹配逻辑
很多厂买激光加工设备的时候,上来就问“你们家最大多少功率?”,好像功率越高,加工能力就越强。纯属误区。
举个例子:切0.1mm厚的锂电池铜箔,你用1000W的光纤激光,热影响区能到20μm,切出来的铜箔边缘会因为热收缩翘曲,直接影响后续的叠片工序。但你换成200W的脉冲激光,把脉冲宽度压到100ns,热影响区能控制在5μm以内,翘曲问题直接解决。
说白了,激光加工的核心不是堆功率,是功率密度、切速、辅助气压力三个参数的动态匹配,差0.1MPa的氮气,效果能差出一倍。
问:我们厂现在用2000W的光纤激光加工不锈钢冲压件,经常出现挂渣,是不是要换4000W的设备?
答:千万别。上周刚帮苏州一家五金厂调完参数——他们之前也是盲目加功率,切1.5mm的304不锈钢用4000W,切速调到8m/min,挂渣厚得能用指甲抠下来。后来把功率降到2500W,辅助气从空气换成0.6MPa的氮气,切速压到5.2m/min,挂渣直接没了。
很多人忽略了一个细节:辅助气的纯度。如果氮气纯度只有99.9%,切不锈钢的时候边缘会氧化发黑,哪怕参数再对,也过不了外观检测。
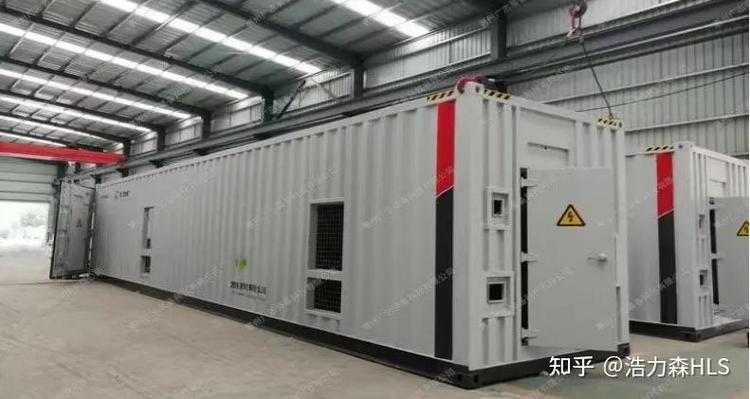
 新能源电池极耳激光加工现场实拍
异质材料激光加工的新坑:2024年3C/新能源厂的共性难题
以前的激光加工,基本都是同一种材料的焊接或者切割——比如焊不锈钢、切钢板,工艺成熟得很。但现在不一样了。
苹果的钛合金中框,要焊不锈钢的固定卡扣;动力电池的极柱,要焊铜和铝的复合层;甚至现在的光伏组件,要焊硅片和铜箔的异质结构。这些异质材料的激光加工,最容易出的问题就是生成脆性的金属间化合物——比如铜和铝焊在一起,冷却的时候会生成CuAl2,硬得像玻璃,稍微一掰就裂。
很多厂的解决方案是直接上飞秒激光设备,一套下来要大几百万。真的没必要。
问:现在我们做动力电池的铜铝复合极柱,用激光加工焊接的时候,焊缝经常开裂,有没有低成本的解决方案?
答:别上来就换亿级的飞秒激光设备啊。我上个月跟宁德时代的工艺工程师聊,他们现在用的是脉冲波形调制的方案——把激光的前脉冲调到120A,打穿表层的氧化层,后脉冲降到60A,把熔池的冷却速度压到每秒2000℃以下,金属间化合物的层厚从原来的12μm压到3μm以内,拉拔力直接达标,成本只比原来的连续激光加工高8%。
哦对,还要注意焊前的清洁,很多厂现在还用酒精擦,其实用等离子吹10秒,氧化层残留能少90%。
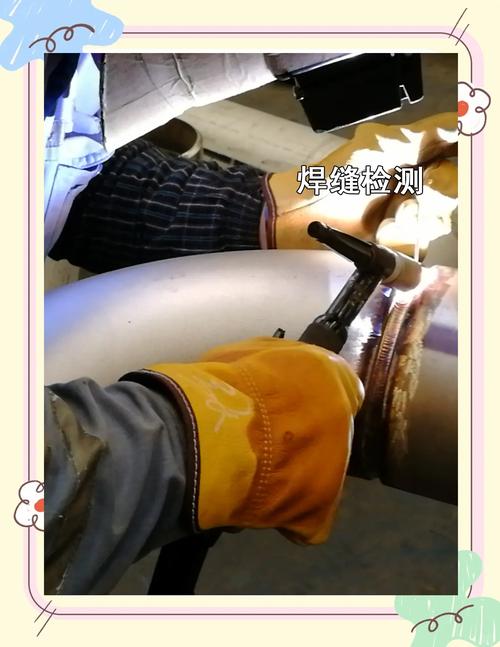 钛合金中框激光焊接焊缝检测实拍
激光加工的运维成本:很多厂算错的一笔账
我见过太多老板,买激光加工设备的时候眼睛都不眨,花几百万眼都不红,但算运维成本的时候,连几百块的保护镜片都要货比三家。这账算得真的离谱。
给你算笔账:一套万瓦级的激光加工设备,保护镜片一个月要换4片,一片800块,一年下来就是38400。但如果你为了省这800块,等镜片打坏了再换,那切出来的工件一致性会差15%,一批报废的工件可能就值十几万。
还有冷水机的电费。很多厂的冷水机常年开在20℃,其实切不锈钢的时候开24℃,切碳钢的时候开26℃,电费能省15%,而且根本不影响加工精度。
💡 提示:激光加工的保护镜片,不要等打坏了再换,只要镜片上的污渍面积超过10%,就该换了,不然加工出来的工件一致性会差很多。
❗ 注意:万瓦以上的激光加工设备,一定要加烟尘收集的旁路,不然烟尘飘到光路里,3个月就能把聚焦镜磨花,换一个聚焦镜要两万多,真的心疼。
不过话说回来,很多厂的运维团队都是刚毕业的小孩,没人教这些细节,踩坑也是难免的。我上次见一个老板,因为镜片没及时换,切出来的1000件钛合金中框全部报废,蹲在车间门口抽了半包烟,那场景我现在都记得。
激光加工从来不是买一套设备回去就万事大吉的事。它是需要工艺工程师一点点调参数,运维一点点抠细节的活儿。你对它省一点心,它就能给你省几十万的成本;你对它敷衍,它就能给你搞出几百万的损失。
对吧?