工业零部件表面处理:从防锈到耐磨的一线选型避坑指南
上周去苏州的一家新能源结构件厂,采购部的张总拉着我倒苦水——去年给一批铝合金壳体选了最便宜的普通喷塑,结果客户装在户外储能柜里,才8个月,边角的涂层就晒得发脆,掉皮露底,整批货返工花了27万。
我当时就指了指他们车间堆的那批待处理件,说你这就是把表面处理当成"刷层漆凑数"的小事了。
真不是。
为什么你选的表面处理工艺总"水土不服"?
很多人对表面处理的认知还停留在"外观件刷层漆,防个锈就行",但现在新能源、风电、半导体设备领域的结构件,表面处理的质量直接决定整机的全生命周期成本。比如风电塔筒上的连接螺栓,要是达克罗涂层的厚度差了2μm,盐雾测试的合格时长直接少走1000小时,后续运维团队要爬100米高的塔筒换螺栓,单次的人工、吊装成本是涂层成本的300倍。
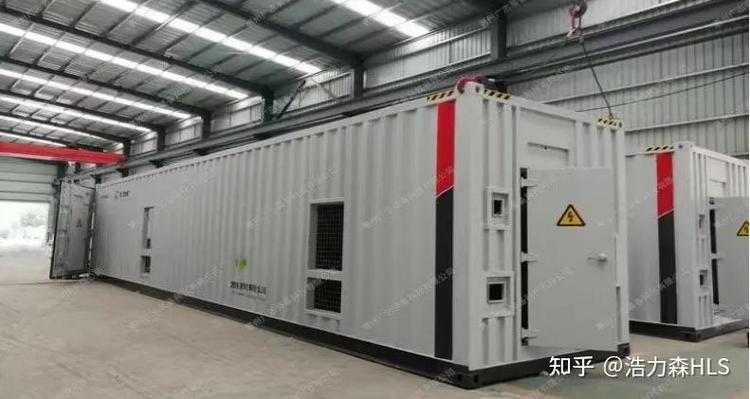 新能源储能柜铝合金壳体喷塑涂层附着力测试现场
大部分选型踩坑的根源,都是只看单价,不匹配实际使用场景。同样是做基础防锈,室内办公设备的钣金件,喷0.8mm厚度的环氧粉末就完全够用;但要是海边的光伏支架选了同款喷塑,那就是纯纯的决策失误——海盐雾里的氯离子会顺着涂层的微孔渗透,半年就能把钢板锈穿,这时候就得选热浸锌加户外级聚酯粉末的双层结构,才能扛住高盐雾的侵蚀。
说个我上周碰到的真实咨询:
问:我们做户外通信机柜,之前一直用普通喷塑,客户反馈用3年就掉漆,换什么表面处理能扛住南方的梅雨季加夏季暴晒?
答:别上来就换最贵的工艺。先测你现在用的喷塑涂层的附着力,很多厂掉漆根本不是涂层材料的问题,是前处理偷工了——除油不彻底,磷化膜厚度不够,你就算换成氟碳喷塑也白搭。要是前处理能做到位,选耐候型户外聚酯粉末,厚度控制在80-120μm,盐雾测试能过1000小时,成本只比普通喷塑高15%,完全够用。真要是部署在海边高盐雾区域,再加一层30μm的达克罗底涂,成本也就多20块钱/平米,扛10年没问题。
现在工业圈里真在用的几种高性价比表面处理工艺
别总拿十年前的工艺手册套现在的生产需求,这几年环保要求提上来,很多之前被淘汰的工艺换了配方,成本已经打下来了,选对了能省不少钱:
✅ 达克罗涂覆:现在风电、汽车紧固件的首选,不含六价铬,完全符合当前的环保排放要求,涂覆后的盐雾测试能过1200小时,唯一的缺点是涂层不能做太厚,超过20μm容易出现开裂,适合做紧固件、小零件的防锈。
❗ 物理气相沉积(PVD):之前大家总觉得这个工艺是做奢侈品装饰件的,成本高得离谱,现在半导体设备里的精密定位块,用PVD镀一层氮化钛,表面硬度能到2000HV,耐磨寿命比传统硬镀铬高3倍,而且没有镀铬工艺产生的含铬废水处理成本,现在长三角很多精密加工厂都上了小型批量PVD炉,算下来单件加工成本已经跟硬镀铬差不多了。
💡 微弧氧化:之前是航天领域的专属工艺,现在已经普及到新能源汽车的电机壳生产上了——给铝合金电机壳做一层陶瓷质的氧化层,能实现绝缘、耐磨的效果,散热效率还比普通阳极氧化高20%,电机长时间高负荷运转的时候,绕组温升能降3-5度,对电机寿命的提升是实打实的。
 新能源汽车电机壳微弧氧化陶瓷层微观结构示意图
说实话,我见过最离谱的选型失误,是给半导体设备里的真空腔体选了普通阳极氧化——阳极氧化层的微孔结构,在高真空环境下会持续释放吸附的气体,最后腔体的真空度根本抽不到要求的标准,返工拆了重新做化学镀镍,前前后后花了快20万。
对吧?很多人只看工艺的表面参数,不深究场景的特殊要求,踩坑都是迟早的事。
又有个老客户上周过来问:
问:我们现在要做一批医疗设备的不锈钢结构件,要求无析出、耐反复高温消毒,选什么表面处理合适?
答:别选那种带有机涂层的,长期高温消毒下涂层老化脱落,反而会析出有害物质过不了认证。选无铬电解抛光就行——把不锈钢件放在专用电解液里通电,把表面的微观凹凸层抛平,表面粗糙度能到Ra0.2以下,没有藏污纳垢的微孔,高温高压消毒1000次都不会有性能变化,成本比镀镍还低30%。对了,一定要跟加工厂明确要求用无铬配方的抛光液,不然过不了国内的医疗器材生物相容性认证。
选表面处理工艺最容易被忽略的两个细节
很多人选工艺的时候把参数表翻来覆去看十几遍,最后还是被加工厂坑,问题就出在两个没人注意的细节上:
第一个是前处理的成本占比。完整的工业件表面处理,前处理(除油-酸洗-表调-磷化-多级水洗-烘干)的成本大概占总加工成本的25%,要是加工厂给的报价比这个成本线还低,你就得警惕——他肯定在前处理上偷工了,比如省掉除油工序,直接把件往涂层液里泡,最后涂层的附着力差到用指甲都能抠掉,这钱纯白花。
第二个是测试报告的真实性。很多加工厂拿个第三方的测试报告就说自己的涂层能过2000小时盐雾,结果你拿他的批量生产样件自己测,300小时就锈了。为啥?他给的测试报告是单独做的工艺样件测的,跟批量生产的工艺参数根本不一样。最靠谱的验证方法是,每次批量生产的时候,随机抽3件跟货走,一起送第三方做盐雾、附着力测试,别光看报告上的数字。
前阵子有个做光伏跟踪支架的客户,之前找的热浸锌加工厂,合同要求锌层厚度85μm,我们随机抽了几个件用测厚仪一测,实际厚度才50μm,当场就要求返工。要是等支架装到西北的戈壁滩上,5年就锈断了,那损失可不是几万块的返工费能兜住的。
其实表面处理这事儿,从来不是越贵越好。
你得对着自己的使用场景,把寿命要求、环境条件、环保合规的要求列清楚,再对着工艺的参数去选,别听销售吹什么"我们的涂层天下第一"。
毕竟,车间里不会陪你演戏。
涂层掉了,客户的投诉单是实打实的。