精密装配的坑:为什么你的产线良率总差那0.1%?
上周去苏州相城的一家新能源汽车零部件厂,跟装配车间的张工蹲在冰冷的水泥地上,拧了整整40分钟的驱动轴连接螺栓。
就为了那0.02mm的同轴度偏差。
差一点,都不行。
这就是装配。
很多外行觉得,装配不就是把做好的零件拼到一起?拧拧螺丝,插插接口,有什么难的?
真的难。
你去翻下制造企业的不合格品台账,至少40%的出厂问题,根源都在装配环节——零件全是按图纸做的,尺寸全在公差范围内,拼到一起就是异响、漏液、卡滞,折腾半天找不到原因,最后只能拆了重装,时间成本、物料成本全搭进去了。
为什么你做的装配,总卡在“最后一公里”?
我接触过不下50家制造工厂,不管是做汽车零部件的,做精密仪器的,还是做光伏设备的,只要装配良率上不去,十有八九都卡在同一个问题上:把装配的质量,绑定在工人的手感上。
之前碰到过一家做伺服电机的小企业,车间里有个干了18年的老装配工,他装出来的电机,振动值能稳定在0.3mm/s以下,比行业标准要求的0.5mm/s还优一半。老板把他当宝贝,工资开的比车间主任还高。
结果去年老工人退休,新招的两个小伙子,按一模一样的SOP拧螺丝、压轴承,装出来的电机振动值直接飘到1.2mm/s,良率从98%掉到62%。
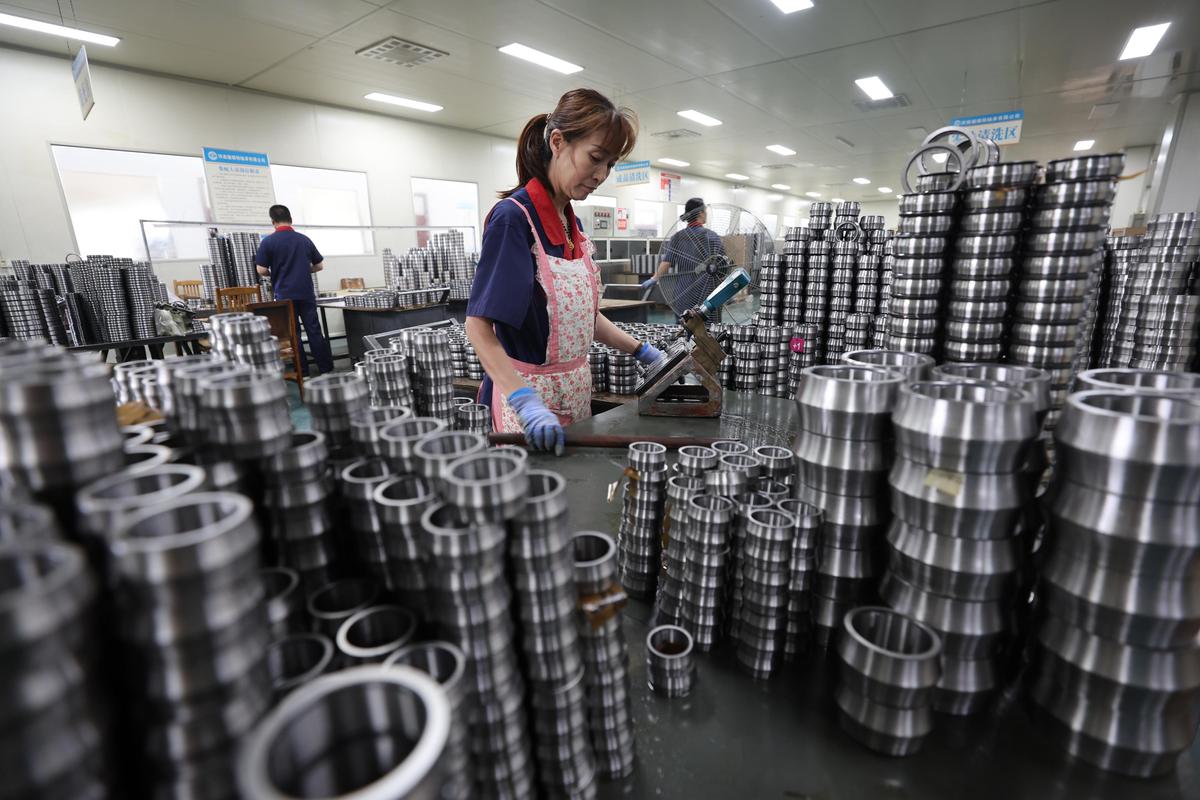
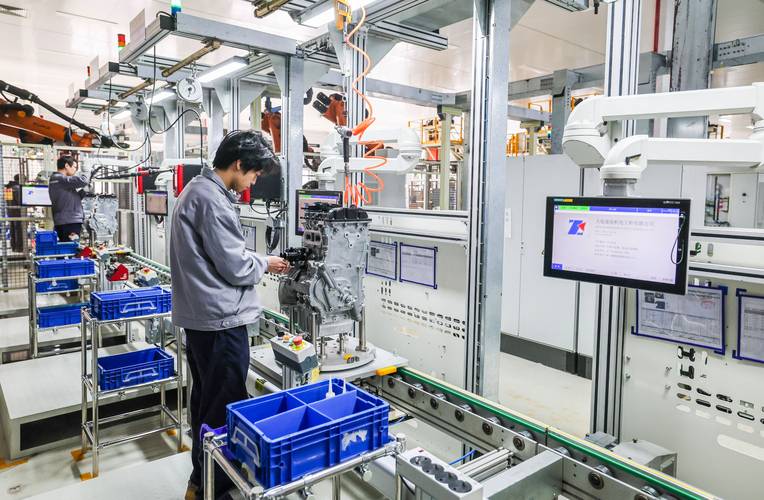 新能源汽车驱动轴精密装配工位实景
问:很多厂说要招“有十年以上装配经验的老法师”,真的是最优解吗?
答:说实话,我接触过至少20家靠老法师撑装配良率的工厂,没有一家能把良率稳定在99.5%以上的。老法师的手感是不可复制的——他拧螺栓的时候会下意识沉半分手腕,他知道哪个批次的轴承公差要多留0.01mm,这些东西写不进SOP,传不进新员工的脑子里。更别说现在老法师年纪越来越大,开个退休欢送会,整个车间的良率能掉10个百分点,这哪是核心竞争力?这是定时炸弹啊。
不过话说回来,老法师的经验真的全是没用的老黄历吗?
也不是。
只是你不能把所有的装配质量,都压在某个人的手上。
现在的精密装配,早就不是“拧螺丝”那么简单了
这两年跑下来,我发现真正把装配良率做到99.8%以上的厂,根本不是靠招多少老法师,而是把原来靠手感的装配环节,拆成了可以量化、可以追溯、可以预演的标准化流程。
比如现在很多厂装精密减速器,早就不是把轴承、齿轮、轴随便凑到一起压进去了。他们会把每一个零件的实际尺寸,用三维扫描仪扫出来,上传到数字孪生系统里,先在虚拟环境里装一遍——哪个齿轮的齿隙大了,哪个轴承的内圈有椭圆度,哪个轴的同轴度超了一点,系统直接自动匹配最合适的零件组合,从根源上避免装配干涉。
之前在浙江碰到一家做光伏逆变器的厂,原来装配散热模组的时候,总是出现导热垫压不实的问题,良率只有92%,客户那边反馈散热不好,退了好几个批次。后来他们把每一片散热片的平面度实测数据,和每一块导热垫的厚度数据全部上传,系统自动做匹配——平面度差一点的散热片,就配厚一点的导热垫,平面度好的,就用标准厚度的垫。
就这么个小改动,良率直接冲到99.7%。
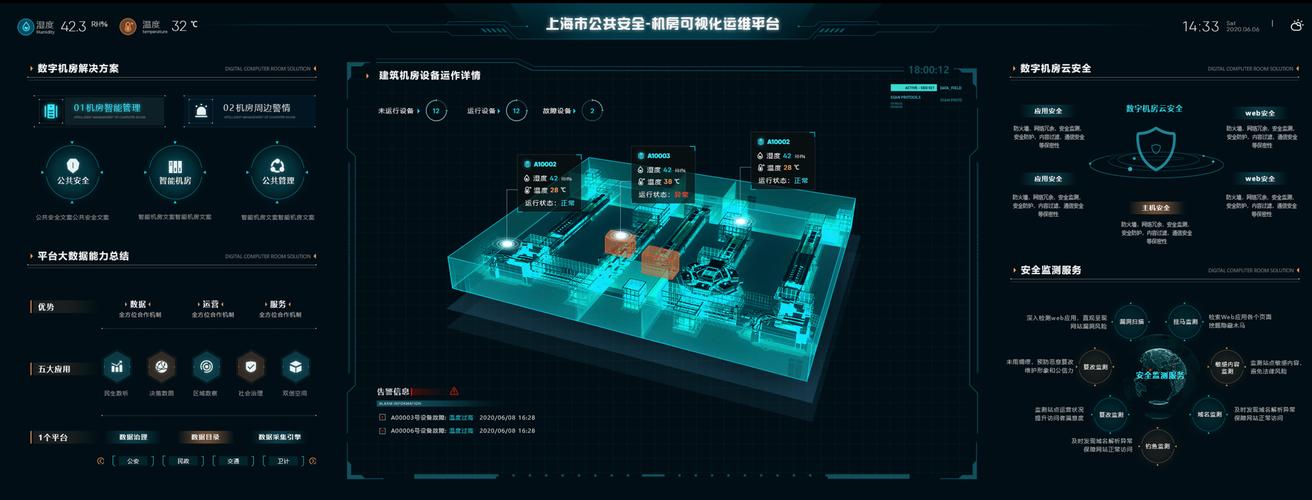 数字孪生驱动的装配公差匹配系统界面
问:我们是做小批量定制化装备的,一套产品就做个十几台,上这套数字匹配系统是不是太浪费了?
答:我太懂这种顾虑了——毕竟之前见过太多厂花几百万上的MES,最后变成了个录数据的摆设。但你算笔账:小批量定制的装配,最费时间的是什么?是装了拆,拆了装。比如你给客户做一台专用的检测设备,光调整定位销的位置、匹配传动部件的间隙,可能要花3天,要是提前用三维扫描把所有零件的实际尺寸扫出来,在虚拟环境里先预装配一遍,把所有公差干涉的问题提前解决,现场装配的时间至少能砍一半。现在很多轻量化的装配预演工具,一年服务费也就几万块,对于单台几十万的定制设备来说,多省出来的时间接两单就赚回来了,对吧?
我真的见过太多老板,一提到装配环节的升级,第一反应就是“要花多少钱”,从来不算算现在因为装配出问题,拆了重装、客户退货、品牌受损,到底花了多少钱。
装配岗的未来,根本不是“工人”
很多人说,以后装配岗都要被机器人取代了。
真不是。
你去看现在的汽车厂、无人机厂、精密仪器厂的装配线,根本不是机器人把工人全部赶出去,而是把工人从重复的拧螺丝、压零件的劳动里解放出来,去做更有价值的事。
比如成都的那家民用无人机厂,原来的飞控装配线,全是工人拿着电动螺丝刀,一个螺丝一个螺丝的拧,拧的手腕全是腱鞘炎。现在上了带力反馈的装配机器人,每个螺丝的扭矩、拧入角度、下压深度全部由系统控制,工人只需要在旁边盯着屏幕,遇到扭矩异常的时候,停下来检查一下零件有没有装歪,有没有漏装密封圈。
原来20个人的装配线,现在只留3个工人。
剩下的人呢?
全部转去做新机型的装配验证了。原来的装配班长跟我说,现在他不用天天拧螺丝拧到胳膊疼,天天跟着研发团队测新机型的装配公差,学新的数字系统操作,每个月的收入比之前还涨了20%,爽的很。
💡 别再迷信“图纸公差就是合格标准”——同一批次的零件,实际尺寸可能都在公差带的中间,但凑到一起就是干涉,这就是经典的公差累积问题。你去翻下你们厂的不合格品记录,至少30%的装配问题,根本不是零件做的不合格,是凑的时候凑错了。
❗ 装配顺序错了,再好的零件也白搭——比如很多人装液压阀块,先把油管接上去再拧阀体固定螺栓,最后怎么都测不到内泄漏合格,其实就是因为拧螺栓的时候阀体变形,把密封面压歪了。
✅ 装配完的检测,别只看“能不能转”——比如一个减速器,你手转着顺没用,要测不同转速下的振动、温升、噪音,这些数据才是装配质量的真东西。
说穿了,装配从来不是制造环节的“最后一步”。
它是所有设计、所有加工、所有供应链能力的最终落脚点。
你前面花几个亿上的加工中心,花几百万做的设计优化,最后在装配环节出了0.1mm的错,前面所有的投入,全白费。
别总觉得装配是个没技术含量的环节。
你跟那些真正把装配良率做到99.9%的厂比一比,差的从来不是零件,是你根本没把装配当回事。