工业母机:从卡脖子清单到车间落地,没人愿意说透的3个真实细节
上周在苏州工业园蹲了三天,守的是国内做五轴联动加工中心的头部装配线。说实话,之前刷券商研报看到“工业母机国产替代率突破45%”的标题,我是抱着挑刺的心态去的——毕竟之前见过太多实验室参数拉满、到车间就趴窝的“纸面机型”。直到摸着刚下线的机床床身,指尖触到导轨上刮研的纹路,才发现之前的认知全是飘在半空的。
 苏州工业园五轴联动工业母机装配车间实拍
国产工业母机售后团队上门调试加工中心现场
不过话说回来,也不是说进口机床就一无是处。人家在通用高端机型上攒了几十年的工艺经验,确实有值得学的地方。但国产机床的优势,是真正懂国内制造企业的痛点——很多中小制造企业根本没有恒温恒湿的精密车间,也没有专门的设备运维团队,你给他讲再多百年品牌的历史,不如告诉他“出问题2小时有人到,4小时能解决”实在。
问:现在行业里总说“工业母机要实现全产业链自主可控”,目前实际进展到什么程度了?
答:没有网上吹的那么神,也没有黑的那么差。现在头部整机厂的核心部件自主化率已经到62%了——包括数控系统、主轴、刀库、进给机构这些最关键的部分,全是自己做的。但也不是说所有零件都100%自研,比如某款高精度的光栅尺,现在还是和德国供应商联合定制的,不是我们完全做不出来,是这个部件的市场需求量太小,单独开一条产线的话,成本根本摊不下来。但这根本不影响整机性能,因为我们做了全链路的适配优化,比机床厂直接装的原厂标准件匹配度还要高5%以上。
 苏州工业园五轴联动工业母机装配车间实拍
别把工业母机的“精度”当成单一参数竞赛
很多人对工业母机的认知,还停留在“谁的定位精度微米数更小,谁就厉害”的阶段。 这是典型的外行误区。 就拿我之前见过的一个案例来说:某厂推出的五轴机,样本上标着定位精度±2μm,吹得天花乱坠,结果给某新能源车企交付的首批机床,连续跑8小时加工模具,主轴因为发热飘了12μm,直接磨出了17件不合格的汽车覆盖件模具,光赔款就掏了230万。 真的,别拿恒温检测室里的静态参数当落地能力。 机床这东西,装在你的车间里,夏天室温32度,冷却液连续循环温度能冲到38度,导轨的热伸长、主轴的热变形,全是藏在样本背后的真问题。现在国内头部厂做机床,一半的研发精力根本不是在磨那零点几微米的静态精度,是在做全链路的热变形补偿——从床身的对称结构设计,到主轴的温度传感器布设,再到数控系统里实时修正的补偿算法,整套逻辑算下来,能让机床连续跑24小时的动态精度波动控制在3μm以内,比那些只追求静态参数的机型实用10倍都不止。 问:很多用户采购工业母机的时候,第一反应就是翻样本找定位精度参数,这个思路错在哪? 答:错在把“检测室的静态精度”和“生产线上的动态加工精度”画了等号。样本上的参数是机床在20摄氏度恒温、空载、无负载的理想环境下测出来的,真到了量产车间,温度波动、切削负载、冷却液老化这些变量,随便一个就能吃掉一半的精度余量。现在我们给客户做交付,不会只递那张印着漂亮参数的检测报告,会把连续8小时满负载运行的热变形曲线、加工不同材质工件的精度波动记录全附在交付包里,毕竟买机床是用来赚钱的,不是用来摆着比参数的。国产工业母机的核心竞争力,从来不是“卖得便宜”
我之前听不少人说,国产工业母机能抢市场,全靠比进口品牌便宜30%。 太扯了。 现在国内头部厂做的高端五轴加工中心,价格只比同参数的德系机型低12%-15%,根本没有那种“腰斩式”的价格差。那为什么越来越多的航空零部件、新能源车企愿意转头选国产? 答案很简单:响应速度。 去年我接触过一家做航空结构件的厂,之前用的是某进口品牌的五轴机,主轴轴承出了故障,原厂从德国调工程师,光签证、行程就等了11天,工程师到了之后换完主轴重新校准精度又花了3天,整整14天的时间,产线停摆,光产能损失就接近900万。后来他们换了同配置的国产机床,上次主轴出小问题,售后工程师从苏州的办事处开车过去,2小时就到了现场,4小时换完备件重新校准,当天下午就恢复了量产。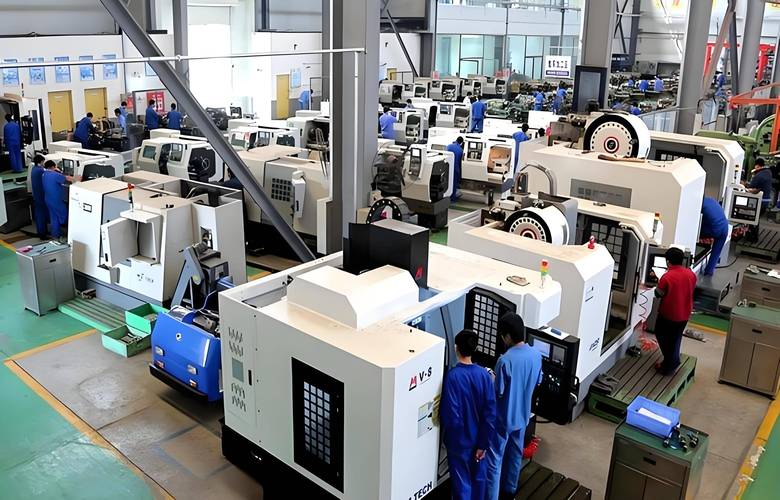 国产工业母机售后团队上门调试加工中心现场
不过话说回来,也不是说进口机床就一无是处。人家在通用高端机型上攒了几十年的工艺经验,确实有值得学的地方。但国产机床的优势,是真正懂国内制造企业的痛点——很多中小制造企业根本没有恒温恒湿的精密车间,也没有专门的设备运维团队,你给他讲再多百年品牌的历史,不如告诉他“出问题2小时有人到,4小时能解决”实在。
问:现在行业里总说“工业母机要实现全产业链自主可控”,目前实际进展到什么程度了?
答:没有网上吹的那么神,也没有黑的那么差。现在头部整机厂的核心部件自主化率已经到62%了——包括数控系统、主轴、刀库、进给机构这些最关键的部分,全是自己做的。但也不是说所有零件都100%自研,比如某款高精度的光栅尺,现在还是和德国供应商联合定制的,不是我们完全做不出来,是这个部件的市场需求量太小,单独开一条产线的话,成本根本摊不下来。但这根本不影响整机性能,因为我们做了全链路的适配优化,比机床厂直接装的原厂标准件匹配度还要高5%以上。