别让量具拖了良率后腿:一线制造人必须避开的那些测量坑
上周去苏州相城的一家精密五金厂做审核,刚进计量室就看见台值了30万的三坐标测量机,旁边扔着把锈得拉不动的0级游标卡尺。说真的,当时我血压直接上来了。
不是说三坐标不好。
是这帮人把量具的优先级完全搞反了。
 车间工位上散落的锈蚀游标卡尺与数显千分尺
💡 别觉得“天天用的东西肯定准”,量具这东西娇贵得很。切削液溅上去、摔一下、甚至冬天从暖气边拿到冷飕飕的工位上,精度都可能飘。
问:我们厂预算有限,是优先把基础量具全部换成带数据传输的数显款,还是先攒钱上一台入门级的影像测量仪?
答:别纠结,先把手里现有的量具校准周期、日常维护流程捋顺了再说。我见过太多厂,花大几十万买的影像仪,因为没人定期做期间核查,测出来的同轴度误差比老的百分表还大,最后全堆在角落当摆设。真要算投入产出比,先给每把常用的量具贴好专属的校准二维码,每次用之前花10秒确认校准状态,比啥都强。
带蓝牙数据传输的数显千分尺连接车间MES系统界面
❗ 别信那些卖量具的销售说“买了我们的数显卡尺就万事大吉”,再好的量具,你天天放在油污里泡着,电池半年不换,用个两三年精度照样飘。
问:我们厂的量具校准都是送出去第三方机构做的,每次校准完拿回来就直接用,这样行不行?
答:绝对不行。第三方校准的环境是恒温20度的实验室,你车间里夏天35度,冬天5度,量具从校准室拿到工位上,温差带来的热胀冷缩误差,有时候比量具本身的允许误差还大。正确的做法是,量具拿到车间之后,先在工位上放2个小时,让温度和环境平衡了,再做一次简单的期间核查——比如拿块标准量块测一下,确认误差在范围内再用。我之前见过最离谱的厂,校准完的千分尺从快递站拿出来,拆了包装就直接测件,结果测出来的轴径全偏了0.02mm,整批轴都磨小了,最后只能当次品卖。
车间里最容易被低估的量具,恰恰是天天用的那些
很多厂的管理层总觉得,测量能力上不去,就是因为没买够贵的高端设备。三坐标要上进口的,影像仪要带全自动转台的,恨不得把所有预算都砸在最贵的设备上。可工位上天天摸的那几把卡尺、千分尺、塞尺,没人管,没人校,甚至没人知道它上次校准是什么时候。 我前年在宁波的一家汽车零部件厂见过更离谱的事:操作工把外径千分尺当小锤,敲卡在工装里的铝件去毛刺,测砧砸出个小坑都不换。最后测出来的一批传动轴轴径,比实际尺寸小了0.02mm,整批1200件全报废,直接损失小二十万。事后找原因,那把千分尺已经超校准期快8个月了。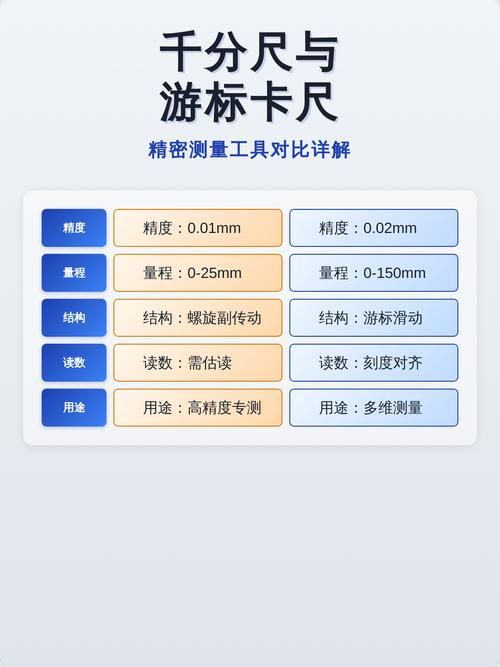 车间工位上散落的锈蚀游标卡尺与数显千分尺
💡 别觉得“天天用的东西肯定准”,量具这东西娇贵得很。切削液溅上去、摔一下、甚至冬天从暖气边拿到冷飕飕的工位上,精度都可能飘。
问:我们厂预算有限,是优先把基础量具全部换成带数据传输的数显款,还是先攒钱上一台入门级的影像测量仪?
答:别纠结,先把手里现有的量具校准周期、日常维护流程捋顺了再说。我见过太多厂,花大几十万买的影像仪,因为没人定期做期间核查,测出来的同轴度误差比老的百分表还大,最后全堆在角落当摆设。真要算投入产出比,先给每把常用的量具贴好专属的校准二维码,每次用之前花10秒确认校准状态,比啥都强。
现在的量具早就不是“拿在手里读数字”的老古董了
搁十年前,车间里的测量数据全靠操作工手抄在纸上,再由质检岗录入系统。错一个小数点,整批件的判定结果就可能反过来。我之前在东莞的一家消费电子厂遇到过,操作工把卡尺显示的12.34mm抄成12.43mm,最后整批充电外壳因为尺寸超差被客户退回来,光返工加物流损失就十几万。 现在真的不一样了。带蓝牙直传的数显卡尺、千分尺,测完数据直接同步到MES系统,不用手抄,系统自动比对公差范围,超差直接弹报警。更狠的是现在带NFC标签的通用量具,哪怕是一把普通的塞尺,都能记录每次的使用时间、使用人、测量值,从根本上杜绝了“随便填个测量数应付检查”的猫腻。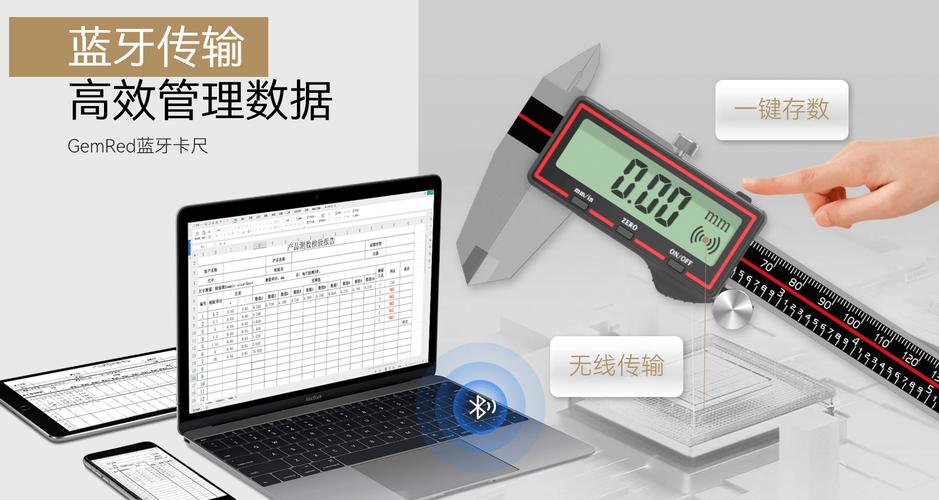 带蓝牙数据传输的数显千分尺连接车间MES系统界面
❗ 别信那些卖量具的销售说“买了我们的数显卡尺就万事大吉”,再好的量具,你天天放在油污里泡着,电池半年不换,用个两三年精度照样飘。
问:我们厂的量具校准都是送出去第三方机构做的,每次校准完拿回来就直接用,这样行不行?
答:绝对不行。第三方校准的环境是恒温20度的实验室,你车间里夏天35度,冬天5度,量具从校准室拿到工位上,温差带来的热胀冷缩误差,有时候比量具本身的允许误差还大。正确的做法是,量具拿到车间之后,先在工位上放2个小时,让温度和环境平衡了,再做一次简单的期间核查——比如拿块标准量块测一下,确认误差在范围内再用。我之前见过最离谱的厂,校准完的千分尺从快递站拿出来,拆了包装就直接测件,结果测出来的轴径全偏了0.02mm,整批轴都磨小了,最后只能当次品卖。