工业刀具的实战真相:你算的成本可能全错了
上个月跑珠三角的新能源汽车零部件加工厂,刚进车间就被主任拽着胳膊吐槽——上周刚换的某款对标进口的涂层刀具,车削淬火电机轴的时候,连续加工12件就崩刃。
之前用的山特同规格刀片,能稳稳跑47件。
算下来单件加工成本,比之前用进口刀还高30%。
你说冤不冤。
 数控加工车间工人比对不同批次刀具磨损量
不同槽型刀具加工产生的切屑形态对比
问:现在很多刀具厂都在推“定制化刀具”服务,到底值不值得为这个多付钱?
答:如果你做的是大批量、固定材料、固定工序的加工,太值了。去年跟进过一个做风电齿轮的项目,客户之前用通用滚刀加工20CrMnTi渗碳钢,每把刀的可重磨次数只有3次。后来刀具厂根据他们的实际进给速度、切削深度,专门调整了刀齿的前角和涂层厚度,重磨次数直接涨到了8次,刀具综合成本降了42%。但要是你做的是小批量、多品种的零散加工,真的没必要凑这个热闹——定制刀的开模成本摊下来,比你买通用刀贵好几倍。
别只看采购价:刀具的真实成本从来不是账单上的数字
很多工厂的采购和车间,算刀具成本的时候,眼睛只盯着每片刀的进货价。 进口刀片一片80,国产同参数的一片25,换! 账算得特别简单。 但没人算换刀的停机时间,没人算崩刃打坏工件的返修成本,没人算换完刀重新对刀、找正的辅助时间。 去年帮一家做航空铝合金结构件的工厂做成本核算,他们之前全用某进口硬质合金铣刀,单刀单价1200元,后来为了降本,全换成了报价380元的同尺寸国产刀。 头两个月看着采购省了快12万,结果第三个月财务拉账单的时候发现:每周的机床停机换刀时间,从原来的1.2小时涨到了4.7小时。 算上每台加工中心每小时800块的折旧、人工、能耗成本,再加上偶尔因为刀具磨损过快导致的尺寸超差、表面刮花的返修费用,一个月的综合支出反而比之前多了7.8万。 真正的刀具成本,是你加工一件合格产品,摊到的所有和刀具有关的总支出,不是你买刀的时候花了多少钱。 问:我们厂做通用五金加工,预算有限,是不是完全不能选国产刀具? 答:真不是。我接触过的很多国产头部刀具厂,现在在普通45号钢的粗加工场景,寿命已经能达到进口同规格产品的70%-80%,价格只有1/3,算下来性价比反而更高。但要是加工淬火硬度HRC55以上的模具钢、或者新能源汽车用的高硅钢叠压件,真的别硬试便宜货——上次有个做汽车覆盖件模具的客户,为了省200块的刀具差价,打废了一套价值12万的模架,哭都来不及。 数控加工车间工人比对不同批次刀具磨损量
2024年现场真正吃香的刀具,早就不是硬堆材料参数了
现在还有很多人觉得,刀具性能好不好,全看用的是硬质合金还是CBN,是纳米涂层还是金刚石涂层。 真的错了。 我去年去株洲一家做刀具的头部工厂参观,他们研发部的工程师跟我算过,现在同材质等级的刀片,不同槽型设计带来的性能差异,能达到40%以上。 就拿加工高温合金GH4169的槽型来说,3年前的老款槽型,断屑范围特别窄,稍微调整下进给量,切屑就会缠在刀杆上,刮伤已加工表面,严重的时候直接把刃口掰断。 他们今年新出的槽型,把断屑槽的角度调整了12度,前刃口做了0.03mm的倒圆,断屑范围比老款宽了60%,哪怕是低进给的精车场景,切屑都是碎成指甲盖大的C型屑,根本不会缠刀。 你看,材料还是原来的硬质合金基体,涂层还是原来的AlTiN纳米涂层,就靠槽型的调整,实际使用寿命直接提了42%。 现在新能源行业带起来的刀具需求,更是把这种细节卷到了极致。比如加工动力电池壳的铝合金材料,要求高速切削下不产生积屑瘤,表面粗糙度稳定在Ra0.4以内。之前很多厂用普通的金刚石涂层刀具,跑2小时就开始出现积屑瘤,表面粗糙度直接掉到Ra1.6。现在新出的那款带纳米级抛光刃口的刀具,连续跑8小时,表面粗糙度还能稳定在Ra0.3以内,根本不用中途停机清理积屑。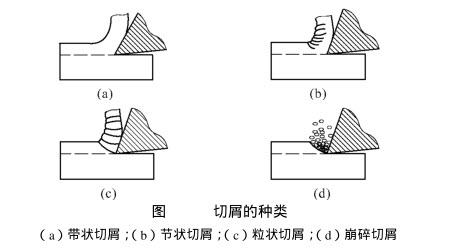 不同槽型刀具加工产生的切屑形态对比
问:现在很多刀具厂都在推“定制化刀具”服务,到底值不值得为这个多付钱?
答:如果你做的是大批量、固定材料、固定工序的加工,太值了。去年跟进过一个做风电齿轮的项目,客户之前用通用滚刀加工20CrMnTi渗碳钢,每把刀的可重磨次数只有3次。后来刀具厂根据他们的实际进给速度、切削深度,专门调整了刀齿的前角和涂层厚度,重磨次数直接涨到了8次,刀具综合成本降了42%。但要是你做的是小批量、多品种的零散加工,真的没必要凑这个热闹——定制刀的开模成本摊下来,比你买通用刀贵好几倍。
90%的工厂都忽略了:刀具寿命砍半,往往是因为存放错了
很多人花大价钱买了顶级的刀具,结果用的时候寿命连标称值的一半都达不到,第一反应是“刀具质量不行”。 根本不是。 上次去一家做液压阀的加工厂,看到他们的刀具存放架,直接摆在切削液喷淋范围的边上,架子上摆了一堆刚拆封的CBN刀片,刃口上都浮着一层细细的锈点。 我跟车间主任说这批刀不能直接用了,他还摆手说“新的哪有那么娇贵,擦一擦照样上机”。 结果上周他给我发消息,说那批刀加工淬火阀杆的时候,连续崩了5把,打坏了3个工件,损失快2万。 真的,刀具的刃口厚度往往只有几微米,稍微有点腐蚀、有点磕碰,上机之后就会从那个位置开始崩裂。 💡 给所有机加工车间的实在建议:拆封之后不马上用的硬质合金、CBN、陶瓷刀具,一定要放在带干燥剂的密封柜里存,环境湿度控制在40%以内,别和金属碎屑堆在一起。 别嫌麻烦。 你对刀多上点心,刀才会在加工的时候不给你掉链子。- ❌ 只看材料参数,不看槽型适配性。同样是硬质合金刀片,加工铝件的锋利槽型,拿去加工硬钢,刃口直接就会崩。
- ❌ 为了延长刀具寿命刻意压切削参数。本来刀具设计的合理切削速度是180m/min,你硬降到80m/min,效率上不去不说,还会因为切削温度不够,导致积屑瘤快速生长,刀具寿命反而更短。
- ❌ 刀具重磨之后不做涂层修复。很多厂把磨损的刀具重新磨个刃口就直接上机,原来的涂层已经完全磨掉,刀具和工件材料直接摩擦,寿命连原来的1/3都不到。