超声波焊接在精密制造里的3个真坑,干了十几年工艺才敢说
上周去东莞一家做动力电池汇流排的厂,工艺主管拉着我在车间抽烟,吐槽上个月刚花30多万换的进口超声波焊接机,焊出来的0.3mm镀镍钢片还是虚焊,过拉力测试成片掉片,整批返工亏了小20万。
我蹲在焊台边上看了10分钟,没摸设备就找到问题了——焊头的齿面磨平了三分之一,预压的弹簧松了两圈,参数里的振幅还停留在新焊头的设置上。
真的。
很多人对超声波焊接的认知,还停留在"高频振动摩擦生热,把两个材料粘在一起"的课本描述里,真到车间落地,坑能踩得你怀疑人生。
我见过最离谱的操作,有人为了把2层0.2mm的铜片焊牢,把振幅调到50μm,直接把上层的铜片打穿了个洞。
超声波焊接的能量传递逻辑根本不是"越大越好"。振幅的选择是和材料厚度、材质硬度严格对应的——焊0.1mm以下的细铜丝,振幅控制在15-20μm刚好;焊2mm厚的铝合金板,最多也别超过35μm。振幅再高,能量根本传不到焊接界面,全被焊头和上层材料的摩擦耗散了,轻则震裂基材,重则把换能器直接烧坏。
 动力电池汇流排超声波焊接虚焊缺陷实拍图
聊到这里的时候,旁边站着的刚入行半年的工艺员小周凑过来问:
问:我们厂试了三家不同品牌的设备,同样的材料、同样的参数,为什么有的焊完材料发脆,有的焊完几乎没有压痕?
答:你先去摸一下焊头的温度。
很多人调试的时候完全忽略这个细节——超声波焊接过程中,焊头本身的高频振动会在连续工作10秒后升到60℃以上,如果没配独立的水冷恒温系统,焊头温度超过80℃的时候,塑料件会直接被烫穿,金属件的表面镀层会因为热应力脱层,焊完的材料自然发脆。
这个坑我前两年在苏州做TWS耳机壳焊接的时候踩过。当时为了省几千块的水冷装置,一天报废3000多个PC材质的耳机壳,老板站在废料堆旁边脸绿得像个牛油果。
💡 别信什么"万能焊头"的销售话术。
现在头部的动力电池厂,光是汇流排焊接用的钛合金焊头,就分了3种齿形:焊铝排的是斜齿,焊镍片的是网格齿,焊铜铝复合排的是浅平齿。不同的齿形对应的能量传递效率差能到30%,拿错齿形的焊头,再好的设备也焊不出合格的产品。
还有现在大家都在换的峰值能量闭环控制——以前的超声波焊接是按时间定参数,到点就抬焊头,现在的高端设备会实时监测焊接过程中的能量曲线,一旦达到设定的焊接能量值,立刻停止振动抬升焊头,就算材料厚度有0.02mm的误差,也不会出现过焊或者虚焊的问题。
新能源汽车线束端子超声波焊接成型效果图
上周在重庆给一家汽车线束厂调机的时候,质量经理拉着我问了个好几个厂家都没解决的问题:
问:我们做汽车高压线束的,要求焊接后的端子电阻低于20微欧,试了几十组参数都达不到,良率一直卡在80%,是设备精度不够吗?
答:别先怪设备。
你先去看看你们现在用的焊头齿面,是不是平的?
150股以上的0.1mm细铜丝,用平焊头根本压不住,振动的时候铜丝会散股,摩擦不充分,电阻当然下不来。我当时让他们把原来的平焊头换成带0.3mm深度网格的齿面焊头,预压力从300N调到450N,保持时间从0.5秒加到0.8秒,再测电阻,直接降到11微欧,良率当天就冲到99.2%。
设备还是3年前买的老机器,没多花一分钱。
这些场景根本不适合用超声波焊接,硬凑只会浪费钱
现在好多销售把超声波焊接吹得神乎其神,说什么零热影响、无耗材、万能焊接,真不是。
❗ 这几类场景,你就算把设备买成顶配,也焊不出合格的产品:
哦对,还有个细节,很多人焊完就去测拉力,根本不做老化测试。超声波焊接的界面如果有氧化层,刚焊完的时候拉力是达标的,放个3天,氧化层慢慢扩张,虚焊的问题就出来了。现在头部的厂都会在焊接完成后加一道120℃的恒温老化测试,就是为了把这些隐藏的不良筛出来。
干了这么多年工艺,我最大的感受是,超声波焊接从来不是什么高大上的黑科技,就是个需要反复摸、反复调的手艺活。参数表给你的只是个基础范围,真到车间里,你得盯着每一次焊头的振动、每一次压下来的位移、每一批材料的表面状态,才能把良率拉上去。
毕竟,车间里的真问题,从来不会出现在PPT里。
我蹲在焊台边上看了10分钟,没摸设备就找到问题了——焊头的齿面磨平了三分之一,预压的弹簧松了两圈,参数里的振幅还停留在新焊头的设置上。
真的。
很多人对超声波焊接的认知,还停留在"高频振动摩擦生热,把两个材料粘在一起"的课本描述里,真到车间落地,坑能踩得你怀疑人生。
别被设备参数表骗了:超声波焊接不是震得越狠焊得越牢
很多刚入行的工艺员有个误区,觉得虚焊就是振幅不够,把参数从20μm调到40μm,结果焊出来的镍片边缘全是震裂的细纹,镀层掉得一块一块的。我见过最离谱的操作,有人为了把2层0.2mm的铜片焊牢,把振幅调到50μm,直接把上层的铜片打穿了个洞。
超声波焊接的能量传递逻辑根本不是"越大越好"。振幅的选择是和材料厚度、材质硬度严格对应的——焊0.1mm以下的细铜丝,振幅控制在15-20μm刚好;焊2mm厚的铝合金板,最多也别超过35μm。振幅再高,能量根本传不到焊接界面,全被焊头和上层材料的摩擦耗散了,轻则震裂基材,重则把换能器直接烧坏。
 动力电池汇流排超声波焊接虚焊缺陷实拍图
聊到这里的时候,旁边站着的刚入行半年的工艺员小周凑过来问:
问:我们厂试了三家不同品牌的设备,同样的材料、同样的参数,为什么有的焊完材料发脆,有的焊完几乎没有压痕?
答:你先去摸一下焊头的温度。
很多人调试的时候完全忽略这个细节——超声波焊接过程中,焊头本身的高频振动会在连续工作10秒后升到60℃以上,如果没配独立的水冷恒温系统,焊头温度超过80℃的时候,塑料件会直接被烫穿,金属件的表面镀层会因为热应力脱层,焊完的材料自然发脆。
这个坑我前两年在苏州做TWS耳机壳焊接的时候踩过。当时为了省几千块的水冷装置,一天报废3000多个PC材质的耳机壳,老板站在废料堆旁边脸绿得像个牛油果。
现在头部工厂都在偷偷优化的超声波焊接细节,根本不会写在操作手册里
说实话,现在国内做精密制造的厂,尤其是新能源、消费电子赛道的,对超声波焊接的优化已经卷到骨子里了,很多细节根本不会放到公开的设备手册里。💡 别信什么"万能焊头"的销售话术。
现在头部的动力电池厂,光是汇流排焊接用的钛合金焊头,就分了3种齿形:焊铝排的是斜齿,焊镍片的是网格齿,焊铜铝复合排的是浅平齿。不同的齿形对应的能量传递效率差能到30%,拿错齿形的焊头,再好的设备也焊不出合格的产品。
还有现在大家都在换的峰值能量闭环控制——以前的超声波焊接是按时间定参数,到点就抬焊头,现在的高端设备会实时监测焊接过程中的能量曲线,一旦达到设定的焊接能量值,立刻停止振动抬升焊头,就算材料厚度有0.02mm的误差,也不会出现过焊或者虚焊的问题。
 新能源汽车线束端子超声波焊接成型效果图
上周在重庆给一家汽车线束厂调机的时候,质量经理拉着我问了个好几个厂家都没解决的问题:
问:我们做汽车高压线束的,要求焊接后的端子电阻低于20微欧,试了几十组参数都达不到,良率一直卡在80%,是设备精度不够吗?
答:别先怪设备。
你先去看看你们现在用的焊头齿面,是不是平的?
150股以上的0.1mm细铜丝,用平焊头根本压不住,振动的时候铜丝会散股,摩擦不充分,电阻当然下不来。我当时让他们把原来的平焊头换成带0.3mm深度网格的齿面焊头,预压力从300N调到450N,保持时间从0.5秒加到0.8秒,再测电阻,直接降到11微欧,良率当天就冲到99.2%。
设备还是3年前买的老机器,没多花一分钱。
这些场景根本不适合用超声波焊接,硬凑只会浪费钱
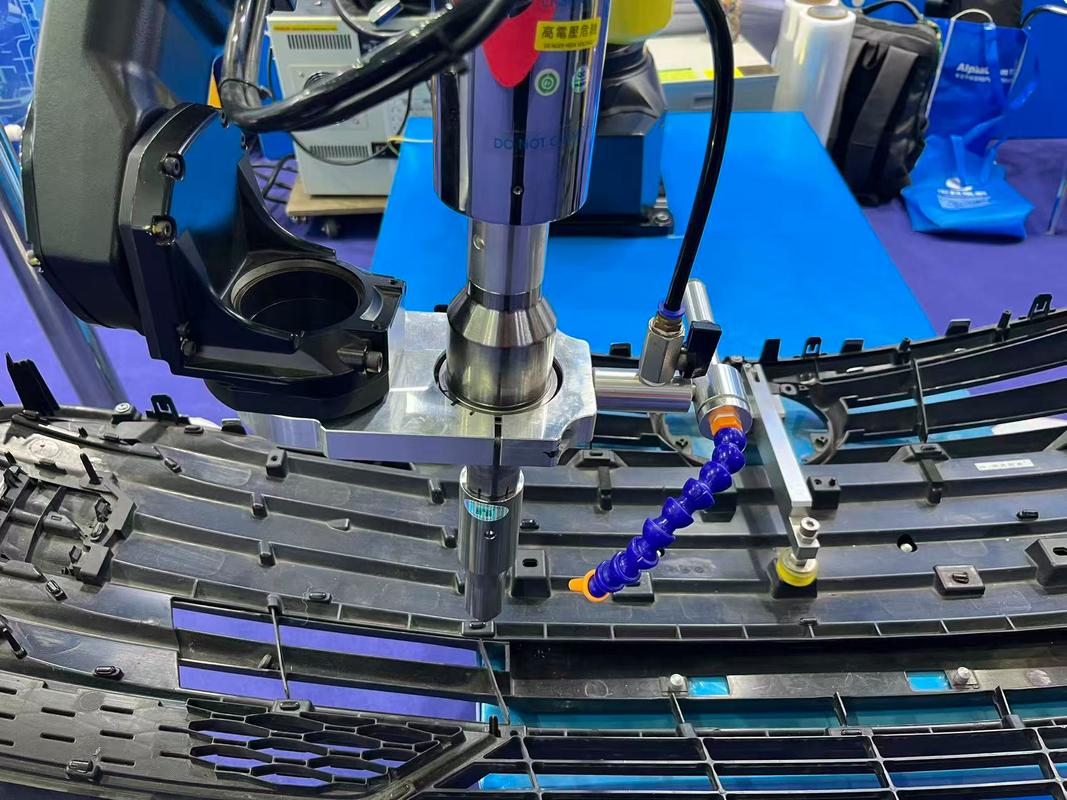 这些场景根本不适合用超声波焊接,硬凑只会浪费钱
现在好多销售把超声波焊接吹得神乎其神,说什么零热影响、无耗材、万能焊接,真不是。
❗ 这几类场景,你就算把设备买成顶配,也焊不出合格的产品:
- 厚度超过3mm的热塑性塑料件,摩擦热根本传不到焊接界面,焊完一掰就断;
- 表面镀层超过10μm的不锈钢片,镀层的阻尼太大,振动能量被镀层全部吸收,根本焊不牢;
- 陶瓷、玻璃这类硬脆材料,一上高频振动直接碎成渣。
哦对,还有个细节,很多人焊完就去测拉力,根本不做老化测试。超声波焊接的界面如果有氧化层,刚焊完的时候拉力是达标的,放个3天,氧化层慢慢扩张,虚焊的问题就出来了。现在头部的厂都会在焊接完成后加一道120℃的恒温老化测试,就是为了把这些隐藏的不良筛出来。
干了这么多年工艺,我最大的感受是,超声波焊接从来不是什么高大上的黑科技,就是个需要反复摸、反复调的手艺活。参数表给你的只是个基础范围,真到车间里,你得盯着每一次焊头的振动、每一次压下来的位移、每一批材料的表面状态,才能把良率拉上去。
毕竟,车间里的真问题,从来不会出现在PPT里。