工业级电阻加热:从炉膛选型到节能改造的一线实战经验
上周去江苏一家做精密合金带材的厂子蹲了三天,刚把他们那条老电阻加热炉的能耗降了18%——别不信,之前他们连加热元件的接线方式都搞反了。
 工业电阻加热炉热平衡计算现场示意图
问:我们厂子的旧炉,之前算的功率是120kW,怎么实际用的时候升温慢还费电?
答:十有八九是热平衡漏算了隐性损耗。我上次碰到的那个带材厂,之前只算了带材本身升温需要的102kW功率,连炉墙散热(12kW)、炉门密封老化的热损耗(8kW)都没算,最后选的功率刚好卡在理论值,实际用起来根本达不到工艺要求的950℃,只能靠长时间满功率运行,能耗自然降不下来。后来帮他们补算了热平衡,把功率调到140kW,再换了密封胶条,升温时间直接缩短了22%,满功率运行的时间少了40%。
工业电阻加热炉内部改性电阻带安装实景图
问:我们的电阻加热炉已经用了5年,现在元件老化快,有没有不用整体换炉的解决方案?
答:别上来就砸钱换整炉——先查3个细节:第一,查供电回路的电压波动,要是波动超过±5%,电阻带的实际功率会偏离额定值,寿命直接砍半,装个动态电压补偿柜就行,几万块就能搞定;第二,查电阻带表面积碳,我上次碰到的一家热处理厂,电阻带表面积了2mm厚的积碳,热辐射被挡住,热效率直接掉了27%,用高压空气吹完就恢复了;第三,查接线方式,很多老炉子的接线是电工随便接的,星形接成三角形,或者三相不平衡,导致某一相的电阻带过载,寿命骤降,找个懂行的电工重新接一下,就能解决80%的老化快的问题。
电阻加热选型最容易踩的隐形坑
说实话,我见过至少30家中小型制造厂在这上面栽跟头。上来就拍脑袋定功率,根本不做热平衡计算。什么叫热平衡?就是你要把多少公斤的工件从常温升到工艺温度,需要多少热量,再加上炉墙散热、炉门开合损耗、装夹工装的吸热损耗,最后再留10%的余量,才是你需要的额定功率。 别不信。有个做不锈钢紧固件的厂,之前选电阻加热炉的时候,只算了工件需要的热量,连炉门每小时开合6次的热损耗都没算——结果炉温刚升到850℃,开个炉门拿工件,温度直接掉40℃,只能靠满功率烧半小时才能拉回来,能耗高得离谱。 工业电阻加热炉热平衡计算现场示意图
问:我们厂子的旧炉,之前算的功率是120kW,怎么实际用的时候升温慢还费电?
答:十有八九是热平衡漏算了隐性损耗。我上次碰到的那个带材厂,之前只算了带材本身升温需要的102kW功率,连炉墙散热(12kW)、炉门密封老化的热损耗(8kW)都没算,最后选的功率刚好卡在理论值,实际用起来根本达不到工艺要求的950℃,只能靠长时间满功率运行,能耗自然降不下来。后来帮他们补算了热平衡,把功率调到140kW,再换了密封胶条,升温时间直接缩短了22%,满功率运行的时间少了40%。
2024年工业电阻加热的低成本节能改造方案
不过话说回来,很多厂的旧电阻加热炉根本没到要报废的地步,换个整炉几十万,其实花几万块改改,能耗就能降15%-20%。 💡 第一个改的地方:换加热元件。之前很多厂用的是普通镍铬电阻带,长期在1000℃以上的工况下,寿命只有3000小时左右。现在用改性铁铬铝电阻带,同样工况下寿命能到12000小时,热效率还能高8%左右。别觉得这个贵,算上换元件的停机时间和电费,半年就能回本。 第二个改的地方:调功方式。之前很多厂用的是接触器通断调温,就是温度到了就断电,低了就通电——这种方式温度波动大,还会让电阻带反复冷热冲击,老化得特别快。换成可控硅连续调功,能根据实际温度连续调整输出功率,温度波动能控制在±5℃以内,能耗至少降10%。 还有个容易忽略的点:炉膛保温。之前很多老炉子用的是普通硅酸铝保温棉,导热系数高,现在换成纳米微孔隔热板,厚度只要原来的1/3,热损耗就能降25%。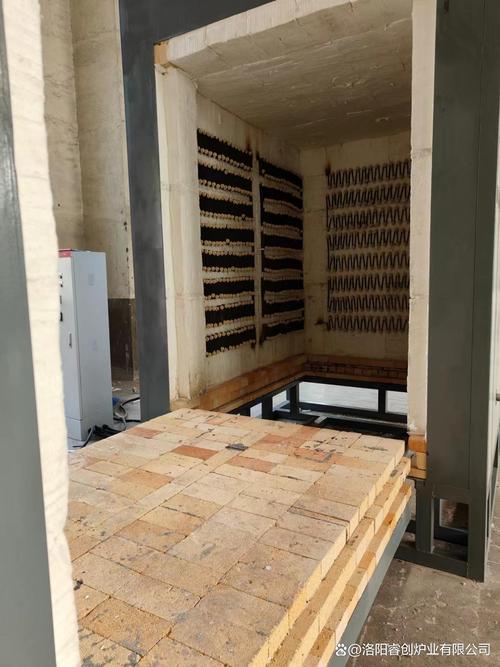 工业电阻加热炉内部改性电阻带安装实景图
问:我们的电阻加热炉已经用了5年,现在元件老化快,有没有不用整体换炉的解决方案?
答:别上来就砸钱换整炉——先查3个细节:第一,查供电回路的电压波动,要是波动超过±5%,电阻带的实际功率会偏离额定值,寿命直接砍半,装个动态电压补偿柜就行,几万块就能搞定;第二,查电阻带表面积碳,我上次碰到的一家热处理厂,电阻带表面积了2mm厚的积碳,热辐射被挡住,热效率直接掉了27%,用高压空气吹完就恢复了;第三,查接线方式,很多老炉子的接线是电工随便接的,星形接成三角形,或者三相不平衡,导致某一相的电阻带过载,寿命骤降,找个懂行的电工重新接一下,就能解决80%的老化快的问题。