2024工业切割现场实录:别被纸面参数忽悠的选型真相
上周去苏州相城的一家钣金厂蹲了3天,看他们换完6kW光纤激光切割头之后的生产状态。说真的,之前销售拍胸脯说"能切25mm碳钢无挂渣",实际跑起来,切12mm的板,边缘挂的渣用铲刀得刮30秒。
离谱。
老板当场拍桌子要退设备——不是设备差,是选型的时候,没人跟他说,切割辅助气体的纯度,直接决定了实际能达到的切割厚度上限。
现在行业里有个很奇怪的风气,不管自己车间做什么产品,上来就追高功率,今天上12kW,明天上20kW,好像功率低了就对不起自己的设备投入。
算笔实账。就拿苏州这家厂的情况说,之前他们跟风上了20kW的激光切割设备,本来觉得能把所有厚度的板都覆盖了,结果实际跑生产的时候,80%的订单都是6mm以下的冷轧板。之前用20kW设备切6mm板的时候,为了切出无氧化的亮面效果,得用99.99%纯度的高纯氮,一瓶40L的高纯氮现在卖到120块,20kW设备切6mm板时每小时要耗掉3瓶气,一晚上8小时生产,光气费就要2880块。后来他们换成6kW的设备,用厂子里自己的空压机出的压缩空气做辅助气体,每小时的空压机电费才5块钱,一晚上8小时才40块。
差多少?60倍。
 2024车间激光切割头辅助气体喷吹作业场景
很多人算设备采购成本的时候抠得要死,砍价能砍个万八千的,但是算后续生产的耗材、气体成本的时候,脑子就不转了。现在2024年的工业气体价格比2022年涨了快两成,你为了偶尔接的那几单厚板订单,多花几十万上大功率设备,再每个月多掏几万块的气费,怎么算都不划算。
问:我家设备是3kW的,切3mm不锈钢一直有毛刺,换大喷嘴就能解决吗?
答:别瞎换喷嘴。先查你的氮气纯度——很多厂图便宜买99.5%的氮,实际要切出亮面无毛刺的效果,至少得99.99%的纯度,差0.49个百分点,切出来的边缘氧化层厚度能差3倍,换再贵的喷嘴都白搭。
其实现在新出的精细等离子切割电源,带弧压自动跟踪功能的,切16mm中厚碳钢的加工成本,比激光低60%。很多人一听等离子就觉得切出来的面糙,其实现在的精细等离子,切出来的表面粗糙度能到Ra12.5,完全满足工程机械、钢结构的下料要求,根本不需要二次打磨。
不过话说回来,不同材料的切割要求,真的不是靠功率堆就能解决的。
就拿现在新能源行业常用的碳纤维板来说,很多厂一开始就上激光切割,觉得效率高,结果切完才发现,激光的高温把切割边缘的树脂层给碳化了,热影响区能到0.5mm,后续做粘接工序的时候,粘接强度直接掉40%,整批材料都成了次品。反而用不带磨料的纯水刀切割,切3mm的碳纤维板,边缘完全没有热影响,切完直接进下一道工序,效率比激光还高。
还有那种带氟碳涂层的铝卷,用激光切的话,高温会把切边周围的涂层烧出一圈黑印,后续还要整体脱漆再补涂,成本翻了倍。换成高速冷切圆盘锯,切出来的边连毛刺都没有,涂层一点损伤都没有,根本不需要后处理。
水刀切割碳纤维复合材料无热影响区作业场景
当然也不是说水刀就是万能的。水刀的耗材是真的贵,切厚板的时候一小时要耗掉2公斤石榴石磨料,现在石榴石的采购价也涨了不少,要是用它切普通碳钢,成本比激光高3倍,纯纯的冤大头。
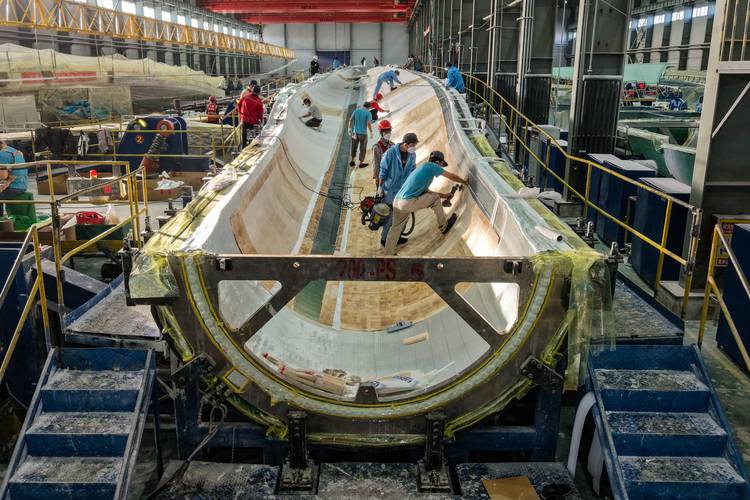
问:我们做风电叶片的,切玻璃钢夹芯板,之前用砂轮片,粉尘大得呛人,换什么切割方式靠谱?
答:直接上带粉尘收集的水刀,别纠结。砂轮片切的时候粉尘大就算了,磨料掉进去还会夹在板材层间,后续做真空灌注的时候容易出气泡缺陷。水刀切的时候水直接把粉尘带下来,连收集系统都省一半的事,切出来的边没有分层,一年下来光换砂轮片的钱,就能抵三分之一的水刀耗材成本。
❗ 别信销售嘴里的"满功率参数",那些都是在实验室里用最好的气体、最好的板材、换全新喷嘴跑出来的理想值。你车间里的板可能带点锈,气体纯度可能差一点,喷嘴可能用了半个月没换,实际的切割效果能到参数表的60%,就算厂家良心了。
很多人觉得切割环节就是把料按尺寸切下来就行,没什么优化空间。其实现在头部的制造车间,早就开始在切割环节抠利润了。
最直接的就是套料优化。原来的套料软件是人工排个版,板材利用率能到65%就算不错了,现在带AI算法的套料系统,能自动把小零件嵌在大零件的余料空隙里,板材利用率能直接提到82%。算下来,一个1000平的钣金车间,一年光省下来的钢材钱,就有大几十万。
还有切割路径的优化。原来的路径是先切外框,再切内孔,板材因为受热容易翘起来,切到一半就得停下来压料。现在优化成先切所有内孔,最后再切外框,板材因为热变形翘曲的概率能降一半,生产节拍能提20%。
💡 别觉得套料是小事,去年我们帮一家做机箱机柜的厂换了新的AI套料系统,3个月就把系统成本收回来了——原来他们一张1.5mm的冷轧板,切完剩下的边角料能有快三分之一,现在边角料刚好能拼着切小零件,基本没浪费。
给大家整理了几个现场选型的判断小技巧,都是跑了几十个车间攒出来的经验:
✅ 先算自己常年加工的材料厚度范围,80%的订单集中在哪个厚度段,就选对应功率的设备,别为了偶尔接的10%的厚板订单,多花几十万上大功率设备。
✅ 设备买回来之前,一定要拉自己车间的常用板材去试切,别光看销售给的演示视频,试切的时候算一下每米的加工成本,别光看切得快不快。
✅ 别忽略易损件的采购成本,比如激光切割的喷嘴、保护镜,有的进口件一个要200多,一周换两个,一年下来也是几万块的成本,选的时候要问清楚易损件的通用度,能不能用国产替代。
上周回苏州那家钣金厂,他们现在把原来的20kW激光设备给停了,专门用来切10mm以上的厚板,薄的板全部用6kW的空气切割设备跑,算下来上个月的加工成本,比之前降了42%。
老板说,之前总觉得功率越大越先进,现在才明白,适合自己车间材料、预算、订单结构的切割方式,才是最好的。
哪有什么最好的设备啊。
能赚钱的,就是好设备。
离谱。
老板当场拍桌子要退设备——不是设备差,是选型的时候,没人跟他说,切割辅助气体的纯度,直接决定了实际能达到的切割厚度上限。
被忽略的切割成本账:不是功率越高越省钱
现在行业里有个很奇怪的风气,不管自己车间做什么产品,上来就追高功率,今天上12kW,明天上20kW,好像功率低了就对不起自己的设备投入。
算笔实账。就拿苏州这家厂的情况说,之前他们跟风上了20kW的激光切割设备,本来觉得能把所有厚度的板都覆盖了,结果实际跑生产的时候,80%的订单都是6mm以下的冷轧板。之前用20kW设备切6mm板的时候,为了切出无氧化的亮面效果,得用99.99%纯度的高纯氮,一瓶40L的高纯氮现在卖到120块,20kW设备切6mm板时每小时要耗掉3瓶气,一晚上8小时生产,光气费就要2880块。后来他们换成6kW的设备,用厂子里自己的空压机出的压缩空气做辅助气体,每小时的空压机电费才5块钱,一晚上8小时才40块。
差多少?60倍。
 2024车间激光切割头辅助气体喷吹作业场景
很多人算设备采购成本的时候抠得要死,砍价能砍个万八千的,但是算后续生产的耗材、气体成本的时候,脑子就不转了。现在2024年的工业气体价格比2022年涨了快两成,你为了偶尔接的那几单厚板订单,多花几十万上大功率设备,再每个月多掏几万块的气费,怎么算都不划算。
问:我家设备是3kW的,切3mm不锈钢一直有毛刺,换大喷嘴就能解决吗?
答:别瞎换喷嘴。先查你的氮气纯度——很多厂图便宜买99.5%的氮,实际要切出亮面无毛刺的效果,至少得99.99%的纯度,差0.49个百分点,切出来的边缘氧化层厚度能差3倍,换再贵的喷嘴都白搭。
其实现在新出的精细等离子切割电源,带弧压自动跟踪功能的,切16mm中厚碳钢的加工成本,比激光低60%。很多人一听等离子就觉得切出来的面糙,其实现在的精细等离子,切出来的表面粗糙度能到Ra12.5,完全满足工程机械、钢结构的下料要求,根本不需要二次打磨。
特殊材料切割的"反常识"选项:贵的不一定适合
不过话说回来,不同材料的切割要求,真的不是靠功率堆就能解决的。
就拿现在新能源行业常用的碳纤维板来说,很多厂一开始就上激光切割,觉得效率高,结果切完才发现,激光的高温把切割边缘的树脂层给碳化了,热影响区能到0.5mm,后续做粘接工序的时候,粘接强度直接掉40%,整批材料都成了次品。反而用不带磨料的纯水刀切割,切3mm的碳纤维板,边缘完全没有热影响,切完直接进下一道工序,效率比激光还高。
还有那种带氟碳涂层的铝卷,用激光切的话,高温会把切边周围的涂层烧出一圈黑印,后续还要整体脱漆再补涂,成本翻了倍。换成高速冷切圆盘锯,切出来的边连毛刺都没有,涂层一点损伤都没有,根本不需要后处理。
 水刀切割碳纤维复合材料无热影响区作业场景
当然也不是说水刀就是万能的。水刀的耗材是真的贵,切厚板的时候一小时要耗掉2公斤石榴石磨料,现在石榴石的采购价也涨了不少,要是用它切普通碳钢,成本比激光高3倍,纯纯的冤大头。
问:我们做风电叶片的,切玻璃钢夹芯板,之前用砂轮片,粉尘大得呛人,换什么切割方式靠谱?
答:直接上带粉尘收集的水刀,别纠结。砂轮片切的时候粉尘大就算了,磨料掉进去还会夹在板材层间,后续做真空灌注的时候容易出气泡缺陷。水刀切的时候水直接把粉尘带下来,连收集系统都省一半的事,切出来的边没有分层,一年下来光换砂轮片的钱,就能抵三分之一的水刀耗材成本。
❗ 别信销售嘴里的"满功率参数",那些都是在实验室里用最好的气体、最好的板材、换全新喷嘴跑出来的理想值。你车间里的板可能带点锈,气体纯度可能差一点,喷嘴可能用了半个月没换,实际的切割效果能到参数表的60%,就算厂家良心了。
2024年切割环节的新趋势:少切就是多赚
很多人觉得切割环节就是把料按尺寸切下来就行,没什么优化空间。其实现在头部的制造车间,早就开始在切割环节抠利润了。
最直接的就是套料优化。原来的套料软件是人工排个版,板材利用率能到65%就算不错了,现在带AI算法的套料系统,能自动把小零件嵌在大零件的余料空隙里,板材利用率能直接提到82%。算下来,一个1000平的钣金车间,一年光省下来的钢材钱,就有大几十万。
还有切割路径的优化。原来的路径是先切外框,再切内孔,板材因为受热容易翘起来,切到一半就得停下来压料。现在优化成先切所有内孔,最后再切外框,板材因为热变形翘曲的概率能降一半,生产节拍能提20%。
💡 别觉得套料是小事,去年我们帮一家做机箱机柜的厂换了新的AI套料系统,3个月就把系统成本收回来了——原来他们一张1.5mm的冷轧板,切完剩下的边角料能有快三分之一,现在边角料刚好能拼着切小零件,基本没浪费。
给大家整理了几个现场选型的判断小技巧,都是跑了几十个车间攒出来的经验:
✅ 先算自己常年加工的材料厚度范围,80%的订单集中在哪个厚度段,就选对应功率的设备,别为了偶尔接的10%的厚板订单,多花几十万上大功率设备。
✅ 设备买回来之前,一定要拉自己车间的常用板材去试切,别光看销售给的演示视频,试切的时候算一下每米的加工成本,别光看切得快不快。
✅ 别忽略易损件的采购成本,比如激光切割的喷嘴、保护镜,有的进口件一个要200多,一周换两个,一年下来也是几万块的成本,选的时候要问清楚易损件的通用度,能不能用国产替代。
上周回苏州那家钣金厂,他们现在把原来的20kW激光设备给停了,专门用来切10mm以上的厚板,薄的板全部用6kW的空气切割设备跑,算下来上个月的加工成本,比之前降了42%。
老板说,之前总觉得功率越大越先进,现在才明白,适合自己车间材料、预算、订单结构的切割方式,才是最好的。
哪有什么最好的设备啊。
能赚钱的,就是好设备。