激光加工落地避坑:从车间实测看2024年的真实应用边界
上周跑了长三角3家汽车零部件加工厂,盯着激光加工工位蹲了整整两天,差点被车间的臭氧味熏得连打三个喷嚏。
真的。
之前在行业展会上看的那些光鲜亮丽的设备演示,和实际车间里的状态差得不是一点半点。
别再被营销号吹的“万能激光”骗了
很多文章把激光加工吹成了能替代所有传统加工方式的万能方案,实际上呢?它的优势边界非常清晰。切3mm以下的冷轧板,确实比传统冲床快3倍,换型时间从原来的2小时缩到2分钟,小批量多品种的订单接起来毫无压力。但要是你切带氟碳涂层的铝合金板,功率没调好的话,切边的氧化层能厚到让后续阳极氧化工序直接报废——这种坑我至少见过5个厂踩过。
别觉得激光加工的精度是板上钉钉的。实验室里的精度是在恒温、隔震、材料完全平整的条件下测出来的,实际车间里地面有轻微震动,材料放上去有点翘曲,实际加工精度可能比标称值低一个等级。
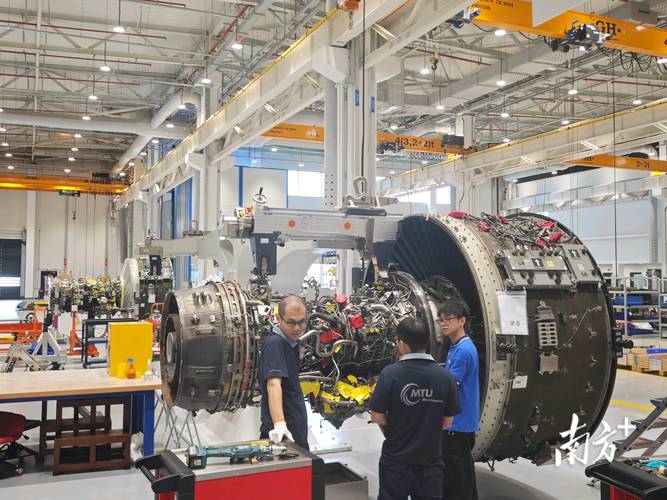
 汽车零部件车间激光加工工位操作实拍
问:我们厂现在用的是传统冲床,转激光加工前期要算哪些账?
答:别光盯着设备的采购总价算,先算3笔容易被忽略的隐性账。第一是能耗账,如果你常年加工10mm以上的厚钢板,高功率光纤激光的能耗比现有冲床高40%,算上工业电价,可能2年都收不回成本;第二是配套账,现在环保查得严,激光加工产生的金属烟尘如果没配三级过滤除尘系统,光一次整改罚款就能抵半台设备钱;第三是人员账,别指望招个熟手直接上手,不同材料对应的功率、切割速度、焦点偏移参数,至少要3个月的磨合才能调出稳定合格的切边质量。
2024年最值得盯的激光加工细分方向
现在行业里已经不是拿着单一切割功能的激光设备打天下的阶段了。最落地的方向,是把激光焊接、激光打标、视觉定位整合到同一个工位的复合加工线。
说真的,我上次在宁德时代旁边的配套厂看到的极耳加工线,连工位旁的物料架都带重力定位传感器,激光切完的铜铝极耳直接顺着传送带完成打标、毛刺检测、分拣,连个弯腰接料的动作都不用,良率从传统工艺的92%拉到了99.2%——当时我就觉得之前看的那些十年前的老方案,全是过时的东西。
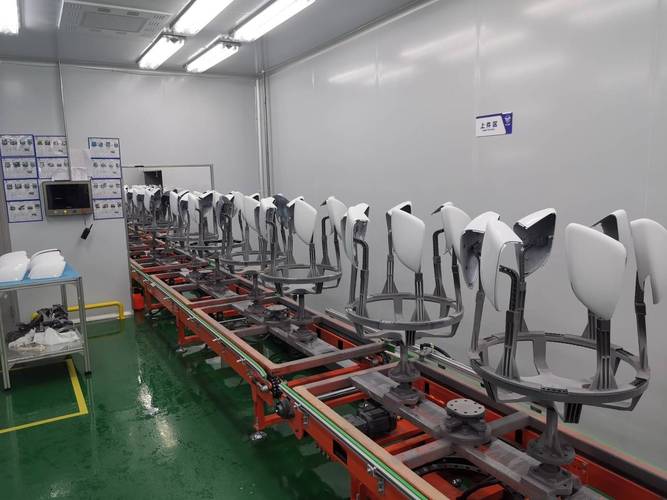
 动力电池极耳激光加工复合工位实拍
这里有个很容易被忽略的细节:切铜箔的时候,激光速度太快会带来热变形,翘曲度一旦超过0.05mm,后续叠片的时候就会产生细微毛刺,严重的会刺破动力电池隔膜,带来安全隐患。现在行业里的解决思路,是把脉冲频率从原来的20kHz提到100kHz,把热影响区的宽度压到10微米以内,哪怕连续开机8小时,铜箔的翘曲度也能稳定控制在0.03mm以下。
❗ 别被“超快激光”的营销话术带偏了。
问:现在很多厂家推超快激光加工,是不是所有场景上了就一定能提升效率?
答:纯粹是拿大炮打蚊子。超快激光的核心优势是热影响区极小,切玻璃、陶瓷这类脆性材料确实比传统纳秒激光好太多,但你要是拿它切普通的碳钢厚板,加工速度只有普通光纤激光的1/5,设备价格还贵3倍,投入产出比低到离谱。我见过有家五金厂脑子一热上了两台皮秒激光,切普通的不锈钢门把手,算下来单件加工成本比原来高了60%,最后只能把设备租给周边做手机屏幕切割的小作坊,亏了快半年才回本。
那些没人愿意说的激光加工运维细节
很多设备销售在卖货的时候,会拍着胸脯说设备“基本免维护”,等你真的把设备买回来用半年就会发现,所谓的免维护全是骗人的。
最常见的坑就是保护镜片。连续开机的时候,金属加工产生的烟尘会慢慢附着在保护镜片表面,一开始可能只是切边有点毛刺,没人注意的话,镜片表面的镀膜会被聚焦的激光烧出小坑,最后直接导致激光能量衰减30%以上,这时候再换镜片,几万块钱就没了。
💡 正常的运维节奏其实很简单:连续开机8小时,就要用无尘布沾无水酒精擦一次保护镜片;如果车间空气湿度超过60%,每次开机前要先开30分钟的腔体内干燥系统,避免镜片结露——一次结露带来的损伤,可能够你交3年的干燥机电费。
哦对了,上次和那个汽车零部件厂的设备主管聊天,他说当初采购的时候,销售拍着胸脯说切边粗糙度能到Ra1.6,结果实际连续加工的时候,调了半个月参数,最好也只能稳定到Ra3.2,最后才知道销售说的是实验室理想状态下的数值,根本不是车间里满负荷生产的真实表现。
上周那个蹲过的加工厂,现在把原来的3台冲床换成了2台12kw的光纤激光,切4mm的冷轧板,一天的产能比原来高了2.5倍,算上省下来的人工成本,18个月就能收回设备成本。
当然,不是所有厂都适合上。
你得先算清楚自己的账,别被销售的PPT忽悠着把钱砸进去。