别拿"焊得牢"当唯一标准:工业焊接一线的真实经验与避坑指南
上周去苏州相城的一家精密结构件厂蹲点,看师傅焊新能源汽车的底盘副车架。
弧光晃得人睁不开眼。
我旁边的工艺员攥着检测报告脸都绿了——刚过超声波探伤,就发现3毫米的热影响区裂纹。
说白了,很多人对焊接的认知还停留在"把两块铁烧化粘一起",但现在工业场景里,这活儿早就不是靠手感摸的玄学了。
别迷信老师傅:现代焊接的"可控性"才是核心
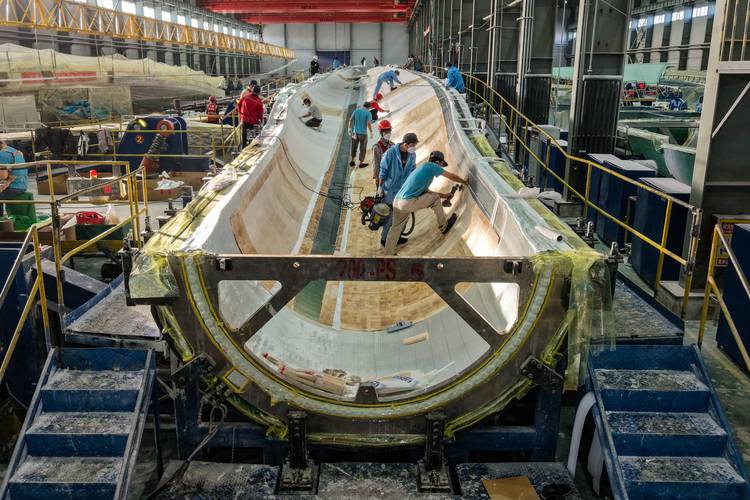
很多工厂到现在还在沿用20年前的手工电弧焊逻辑:师傅凭经验调电流,靠手感控制焊枪移动速度,觉得"干了三十年从来没出过错"。但现在焊的是什么材料?是屈服强度690MPa的高强钢,是厚度只有1.2毫米的铝合金车身板,是要求疲劳寿命超过100万次的风电结构件——靠手感的误差,可能直接让整个部件的性能打对折。
 新能源汽车底盘激光焊接工位实拍
我见过最离谱的案例:一家做工程机械结构件的厂,焊8毫米厚的Q690钢板,老师傅凭经验把电流调大了25A,觉得熔深够了才结实。结果焊完测变形量,整整超了1.2毫米,后续机加工的时候直接把焊缝层磨穿了一半,整批32件全部报废,算下来损失快20万。
真的,省了10分钟的调参时间,后面要花3个小时校形、返工,这账怎么算都亏,亏到姥姥家。
经常有工厂的工艺主管找我问,
问:我们厂做普通钢结构件,有必要把传统手工焊全换成自动化设备吗?
答:先算两笔账。第一笔是探伤合格率的账——手工焊的气孔率平均在3%-5%,自动化MIG焊能压到0.5%以下,这部分返修的工时成本,够摊薄设备投入的三分之一。第二笔是人员成本的账——现在能拿得住5G焊枪、看得懂焊接工艺卡的熟手,月薪在长三角已经开到1万2起步,还招不到人。如果你的订单里高强钢、厚板占比超过30%,别犹豫,换;如果只是焊个普通货架、临时支架,那当我没说。
最容易被忽略的"隐形坑":热影响区不是焊完就完事
很多人对焊缝质量的判断标准,就是表面有没有气孔、咬边,探伤能不能过。但真正决定焊缝寿命的,从来不是焊缝本身的熔覆金属,而是热影响区的金相组织变化——就是焊缝两边被高温烤过、又没完全熔化的那圈区域。
 焊接热影响区金相组织对比图
我之前碰过一个风电塔筒的项目,当时负责项目的经理拍着胸脯说,我们这焊缝,用20年都不会坏。结果呢?运行了8个月,在法兰位置裂了3条缝。拆下来做金相一看,热影响区的晶粒粗得像撒了一把粗盐——就是当时为了赶工期,焊完直接拿风冷吹,根本没做后热保温。本来要求焊完要在250度下保温2小时缓冷,结果为了省时间,半小时就吹到了室温,热影响区的强度直接掉了22%,不裂才怪。
经常有人问检测相关的问题,
问:焊完之后做哪些检测,才不会等设备用坏了才发现问题?
答:别只靠肉眼看焊缝亮不亮。常规的顺序是:先做外观检测,看有没有咬边、气孔;再做超声或者磁粉探伤,看内部有没有隐藏裂纹;对寿命要求高的部件,比如新能源汽车的碰撞结构件、风电的主轴焊缝,一定要抽件做金相检测,看热影响区的组织是不是达标。💡 给个实操小技巧:如果你的焊缝要求疲劳寿命超过100万次,焊完之后一定要做一遍超声冲击处理,能把焊缝表面的残余拉应力变成压应力,寿命至少提3倍。
2024年焊接领域的新变化:不是越贵的设备越好
前两年行业里刮过一阵激光焊的风,好像不上个几千万的全自动激光焊生产线,就不算跟上了先进制造的脚步。但我见过太多老板跟风踩坑:砸了两千万上的激光焊,自己的产品拼缝间隙普遍在0.3毫米以上,激光束的直径才0.2毫米,根本焊不透,最后设备在车间吃灰吃了半年,产能还不如之前用了10年的MIG焊设备。
不过话说回来,现在的焊接技术确实在往"柔性适配"的方向走。比如现在推的激光-MIG复合焊接,既有激光焊的高熔深、快速度,又有MIG焊的宽间隙适配能力,哪怕拼缝间隙到0.5毫米都能焊透,对中小企业的工装精度要求没那么高,投入也比纯激光焊少一半。还有现在的焊接数字化系统,能把每一道焊缝的电流、电压、焊接速度、保护气流量全部存在数据库里,出了问题能追溯到具体哪个焊枪、哪个时间段的参数不对,不用再翻老师傅锁在抽屉里的手写笔记本。
说真的,前两年我帮一个做农机结构件的老板做工艺调试,他本来也想跟风上纯激光焊生产线,最后我们给他配了混合焊接的工位,整体投入才80万,焊接速度比之前的手工焊快了3倍,探伤合格率从之前的82%升到了98%,不到一年就把设备钱赚回来了。
其实焊接这事儿,从来就不是什么高大上的玄学。
你把参数摸透,把细节抠到位,比什么进口设备、老师傅名头都管用。
下次再有人跟你吹"我们家焊得最牢",你就问问他,热影响区的硬度值测过没?焊缝的残余应力测过没?
大概率对方会支支吾吾说不上来。