模具试模阶段的隐形浪费:干了12年车间主管才摸透的避坑指南
上周去东莞长安的一家模具厂蹲了三天,跟着师傅拆了7副刚试完的注塑模,脚酸到下班连打车的力气都没。说真的,很多人对模具的认知还停留在“铁疙瘩雕个形状”,真进了车间才知道,光试模这一步,就能把整副模具的利润吃掉30%。
很多老板算成本的时候,只算钢材、加工费这些明面上的账,压根没算试模时浪费的料、耽误的机时、反复修模的人工。真算下来,试模阶段的隐形成本,能占到整副模具总成本的25%以上。
试模前的准备,90%的新厂都在瞎省
别不信。我见过最离谱的厂,模具刚从加工中心拆下来,连型腔里的切削液都没擦干净就往注塑机上装,结果跑了20模就拉伤了镜面,重新抛个光花了2800,还耽误了客户的交期赔了违约金——这钱省那点擦模具的功夫,纯纯脑子进水。
还有的厂,试模前连模具的冷却水路都不通一下,直接上机就跑,结果型腔温度不均匀,打出来的产品一边缩痕一边飞边,拆了模才发现水路接口堵了块加工中心的铝屑。
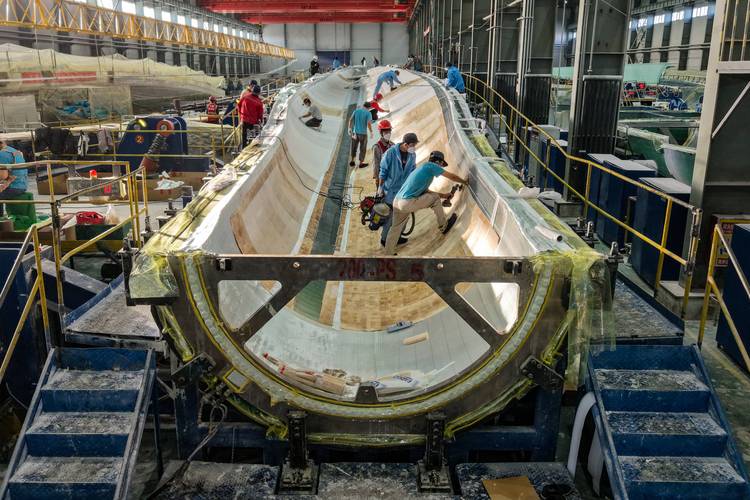
 模具车间试模前合模检查现场
我们现在要求车间试模前,必须走三个检查流程:第一,用气枪把型腔、流道、顶针孔里的切屑、杂物全吹干净;第二,接水压测冷却通路,确保没有堵塞、漏水的情况;第三,手动合模三次,检查导柱、导套的滑动有没有卡滞。看着麻烦,其实5分钟就能做完,能躲开至少80%的低级试模错误。
说到这肯定有人要问了,关于试模的材料选择,是不是很多人都有误区?
问:很多小厂觉得试模的时候用回收料凑数就行,真的能省成本吗?
答:别犯傻。回收料的熔融指数和新料差至少20%,你拿回收料调出来的工艺参数,换了客户指定的新料直接就出问题,到时候试完模交了样,客户量产的时候批量出飞边、缺胶,你是改模还是赔?真要省,试模前3模用新料跑通型腔填充,后面再用回收料跑保压、冷却的参数就行,别整副模都用回收料凑。
模具结构设计里的“反常识”细节
很多刚入行的设计师,总觉得顶针越多越好,顶出力越均匀。错。上次我们拆的那副做汽车门板的模具,光顶针就装了127根,结果试模的时候一顶,产品直接被顶穿3个位置,后来数了数,有21根顶针的位置正好落在产品的加强筋背面,根本没必要。
 注塑模具顶出系统结构拆解示意图
💡 给个实操技巧:顶针布局的核心原则,壁厚超过2.5mm的位置,顶针优先设在骨位、柱位的正背面,薄壁区域的顶针间距别超过40mm,多一根顶针,加工费、装配费、后期的维护成本就多一笔。
还有最近两年火起来的随形冷却水路,很多销售吹得神乎其神,说只要上了就能把生产效率提一倍。真用过的都知道,这东西根本不是万能的。
问:现在大家都在说随形冷却水路能提效,是不是所有模具都要上?
答:不是。你做个生产周期30秒以上的厚壁产品,随形水路带来的冷却效率提升也就10%不到,但是开模成本要涨40%,纯纯冤大头。只有那种量产批量超过50万模、生产周期在15秒以内的薄壁产品——比如奶茶杯盖、手机充电器外壳,上随形水路才划算,算下来半年就能把多花的开模钱赚回来。❗ 别被那些卖3D打印水路的销售忽悠了,先算自己的量产规模再决定。
我去年给一个做一次性餐盒的客户算过,他之前跟风给两副模具上了随形水路,每副多花了8万,结果他的产品生产周期本来就有28秒,算下来每个小时才多打120个产品,要整整3年才能收回多花的成本——这钱拿去换两个更省电的注塑机,收益都比这高。
模具后期的维护,比你开模的时候还重要
我见过最夸张的厂,一副做家电外壳的模具,用了8年,从来没拆过维护,冷却水路里全是水垢,生产周期从最初的22秒涨到了38秒,一年多花的电费、机台占用费就有十几万。后来我们帮他把水路通了一遍,换了磨损的导柱、顶针,生产周期直接降回23秒,老板看完账单拍大腿说早知道五年前就该弄。
很多人觉得模具是铁打的,只要不裂就不用管。不对。模具的磨损是悄无声息的:导柱磨了会导致合模间隙变大,慢慢就出飞边;顶针弯了会导致顶出的时候产品被顶白;冷却水路结垢了,热量散不出去,生产周期会被拉长,还会导致产品的内应力变大,放俩月就变形。
现在很多厂开始给每副模具建电子台账,每次试模、修模、保养的记录都存在系统里,下次换模的时候直接调出之前的工艺参数,不用重新调机,光这一项就能省30%的试机时间。✅ 别觉得这是大公司才有的玩法,小厂用个免费的在线表格就能做,我见过一个10个人的小模具厂,靠这个把换模时间从平均2小时压到了40分钟,一个月多接了8副小单。
不过话说回来,模具这行从来没有什么放之四海而皆准的标准,你在车间蹲一个月,比看十本教材都有用。毕竟铁疙瘩不会骗人,跑出来的产品是什么样,模具的问题就在哪。