工业金属材料的车间选型避坑:2024年从冲压件到风电结构件的实测经验
上周在苏州相城的一家汽车冲压件厂蹲了3天,跟着车间张工摸了8批不同批次的冷轧钢板。
坑真多!
之前总有人觉得,选金属材料不就是对着手册挑个牌号,算好价格下单就行?真到了车间现场才知道,同样标着SPCC的冷轧板,不同钢厂、不同生产批次出来的料,冲压0.8mm的车门内板,裂边率能差7个百分点,甚至有的批次因为轧制过程中冷却速度不均匀,板材内部残余应力达到120MPa,冲完的零件放3天就变形翘曲,根本没法装配。
 汽车冲压线DP980高强钢裂边缺陷实拍
说白了,牌号是给你划范围的,不是给你打包票的,对吧?真要选对料,不能只看质保书最后那几行性能数字,得要供应商提供批次的夹杂物检测报告,甚至要拿小样做个简单的拉伸测试,别等整批料拉到车间,开模了才发现不对,那时候损失的可就是真金白银了。
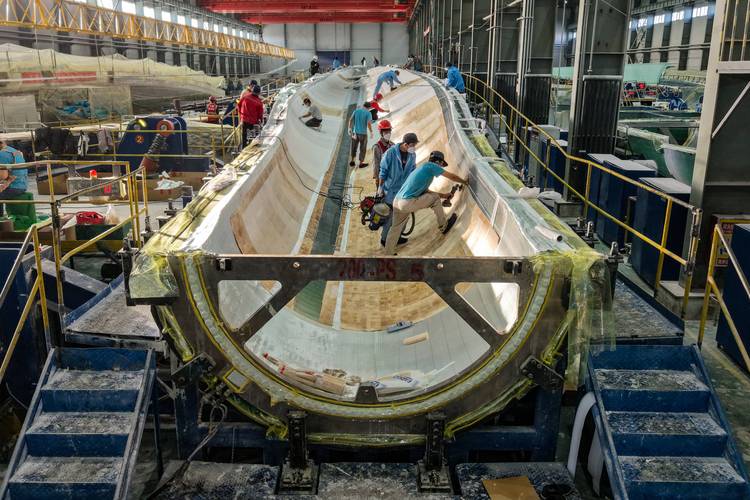
风电塔筒现场焊接Q420D板材作业场景
问:现在全行业都在推低碳金属材料,我们做普通机械结构件的,要不要跟风换?
答:别盲目跟。目前电炉短流程生产的低碳钢材,因为生产过程的碳排放比传统长流程低60%以上,单价要比同性能的长流程料贵8%-12%。如果你的产品出口到欧盟,要算碳关税,那换料是划算的,算下来碳关税的成本能把材料的溢价完全覆盖;如果你的客户在国内,根本没有碳足迹的硬性要求,多花的钱不如投在表面处理上,提升产品的耐蚀性,给客户的实际价值高得多。
真的没必要。
之前有个做农机结构件的老客户,听了供应商的忽悠,换了全流程低碳的钢材,材料成本直接涨了10%,最后对接的农机厂采购根本不关心碳足迹,上来就问能不能再便宜500块,里外里亏了十几万。
别被牌号标签骗了:同牌号金属材料的性能差在哪
很多行业手册里的牌号标准,说白了就是划了个最低及格线。国标里对SPCC的要求是抗拉强度不低于270MPa,延伸率不低于28%,但是这个标准根本管不了你拿到的料是长流程高炉炼的,还是短流程电炉炼的,管不了料里的夹杂物形态是球状的还是长条状的,更管不了轧制方向上的各向异性有多大。 问:很多采购说,我们严格按国标牌号采购的金属材料,为什么上机就频繁出问题? 答:国标牌号规定的是成分范围和最低性能阈值,根本管不了你拿到的料是哪个生产批次、夹杂物等级是几类、轧制过程的工艺控制精度是多少。我见过最离谱的一次,某批次Q235B,屈服强度刚好卡着235MPa的合格线,但是冷弯180度直接开裂,换隔壁钢厂同牌号的料,屈服强度测出来270MPa,弯到90度都不带出细纹的。 现在汽车行业推轻量化,DP980这类双相高强钢的用量越来越大,但是很多厂刚换这类材料的时候,光裂边问题就能卡两三个月。一开始大家总觉得是模具间隙不对,反复磨模具、调冲压速度,最后裂边率还是降不下来,拿手持光谱仪扫完才发现,板材里的锰偏析带宽度超了15微米——这种料你牌号再对,冲带圆角的复杂曲面就是废。 汽车冲压线DP980高强钢裂边缺陷实拍
说白了,牌号是给你划范围的,不是给你打包票的,对吧?真要选对料,不能只看质保书最后那几行性能数字,得要供应商提供批次的夹杂物检测报告,甚至要拿小样做个简单的拉伸测试,别等整批料拉到车间,开模了才发现不对,那时候损失的可就是真金白银了。
从车间实测看:当下工业场景的金属材料成本最优解
很多人算材料成本的时候,只盯着每公斤的采购单价算,完全不算全生命周期成本。就拿现在的风电塔筒来说,前几年大家都用Q355NE做主体结构,2024年很多陆上风电项目开始换Q420D的薄规格板材,算下来整个塔筒的重量能降12%,运输、吊装的成本能省近两成,但是不少人换料的时候忘了匹配对应的焊接材料,最后出了大问题。 💡 提醒一句:换高强金属材料的时候,焊材、热处理工艺必须跟着一起调,别拿之前匹配低强度材料的焊材直接往上用。去年甘肃某风电项目的施工队,换了Q420D的板材,焊材还是之前配Q355的,焊缝的低温冲击值直接掉了一半,零下40度的型式测试直接不合格,返工花了200多万。 风电塔筒现场焊接Q420D板材作业场景
问:现在全行业都在推低碳金属材料,我们做普通机械结构件的,要不要跟风换?
答:别盲目跟。目前电炉短流程生产的低碳钢材,因为生产过程的碳排放比传统长流程低60%以上,单价要比同性能的长流程料贵8%-12%。如果你的产品出口到欧盟,要算碳关税,那换料是划算的,算下来碳关税的成本能把材料的溢价完全覆盖;如果你的客户在国内,根本没有碳足迹的硬性要求,多花的钱不如投在表面处理上,提升产品的耐蚀性,给客户的实际价值高得多。
真的没必要。
之前有个做农机结构件的老客户,听了供应商的忽悠,换了全流程低碳的钢材,材料成本直接涨了10%,最后对接的农机厂采购根本不关心碳足迹,上来就问能不能再便宜500块,里外里亏了十几万。