别再吹工业母机的概念了:我们离高端五轴的真实差距到底有多大?
上周去苏州的精密模具厂蹲了三天,看他们那台用了12年的进口五轴,操作工擦机床的那个劲儿,跟伺候老佛爷似的。
你说工业母机重要吧?是真重要,但真不是拿个政策文件出来喊两句就能追上的。
我之前跟几个做机床售后的老师傅聊,他们说现在很多企业买设备,光看参数表上的定位精度,真拉到车间里跑三个月的连续切削,稳定性差出来的那截,能让采购经理拍大腿。
别把"能造出来"当成"能用得住"
现在行业里有个很有意思的现象:但凡说到工业母机的进展,就会有人拿出某款五轴的参数表,说我们的定位精度已经跟德日进口机差不多了。可真把两台机床拉到同个车间,切同一块45号钢,连续跑72小时之后再测精度,那差距就露馅了。
之前接触过国内某头部机床厂的技术负责人,他说的大实话我到现在都记得:现在我们能把五轴机床的所有功能凑齐,能在展会现场把加工样件做得漂漂亮亮,但要做到机床交付给客户之后,连续跑5000小时精度衰减不超过10%,至少还有5到8年的路要走。
为什么?
因为这里面藏着太多看不见的功夫。比如床身铸件的时效处理,别人是铸件浇出来之后,露天放半年再进加工线,我们有些厂为了赶工期,放半个月就开始加工,内应力根本没消透,用个一年半载床身就变形了,加工出来的零件全是超差的废品。比如丝杠的热补偿算法,别人是攒了几十年的不同切削工况下的温度变化数据,我们现在的补偿模型还是实验室里跑出来的,真到车间里夏天三十多度、冬天十几度的环境里,补偿值根本不准。
 国产五轴联动加工中心加工航空铝合金叶片场景
很多人看到这肯定要问了。
问:那现在国产工业母机的短板到底在哪个环节?是数控系统吗?
答:别一上来就把锅全甩给数控系统。说实话,现在华中9型、广州数控的218这套系统,跑中端的三轴加工中心完全够用,真正卡脖子的是那些没人愿意蹲在车间磨十年的基础部件——比如静压丝杠的精度保持性,比如主轴轴承的回转精度,比如铸件的时效处理工艺。这些东西没有捷径,就是靠一台一台机床跑出来的实测数据堆,砸钱买设备买不回来,挖几个老外的工程师也解决不了根本问题。
现在行业里最容易踩的三个认知坑
每次去机床展逛,都能碰到一堆人抱着"国产替代一步到位"的想法选设备,最后踩坑踩得直后悔。我把这些年见过的坑整理了下,基本就三类:
✅ 第一个坑:觉得工业母机就是做整机。错。真正的利润大头在配套,一个五轴机床的整机成本里,数控系统占20%,主轴、丝杠、导轨这些功能部件占45%,剩下的床身、钣金、装配占35%。很多地方政府一搞产业园区,全是招整机厂,配套厂没跟上,最后整机厂出来的东西,核心部件全是进口的,跟组装电脑有啥区别?
❗ 第二个坑:拿实验室精度当量产精度。之前去某展会,看到某品牌的五轴,现场测的定位精度比同价位进口机还高2个微米,当时我就觉得不对,后来跟参展的工程师聊,人家说这台是厂里的"镇展之宝",光装配就装了3个月,每一个零部件都是千挑万选出来的。普通量产交付的批次,精度要往下调两个等级。这就跟做饭似的,你在家偶尔做一桌满汉全席不难,难的是每天开门迎客,每一桌的味道都稳定在同一个水准。
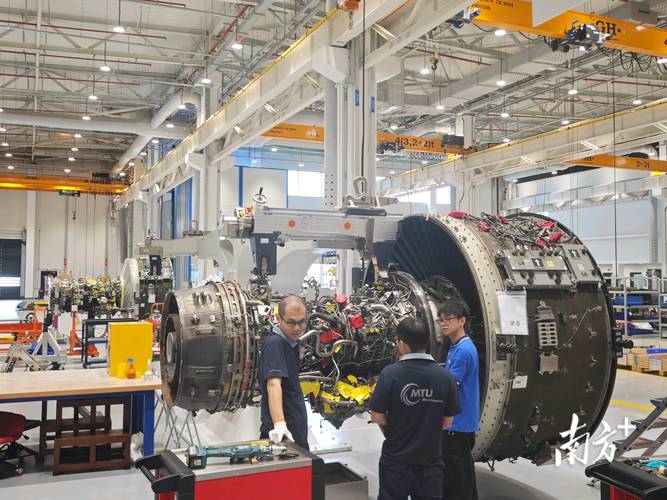
💡 第三个坑:觉得国产替代就是100%换国产件。完全没必要。你像现在做航空发动机叶片加工的机床,有些厂已经把原来全进口的配置,换成了国产床身+国产数控系统+进口高精度轴承的组合,整体成本降了40%,加工精度跟全进口机差不到5%,客户算下来两年就能收回成本,这不比硬扛着全用国产件、最后稳定性拉胯强?
 工业母机核心功能部件静压丝杠装配车间场景
聊到这肯定有读者要问了。
问:那我们普通做精密加工的企业,现在选国产工业母机,靠谱吗?
答:分场景。如果是做普通的结构件、汽车零部件,公差要求在0.02mm以上的,现在国产的中端加工中心完全能打,售后响应还快——上次我认识的一个做汽车夹具的老板,进口机主轴坏了,等配件等了45天,损失了快20万的订单;换了国产机之后,半夜出问题,售后师傅三个小时就从市区赶到厂里,带着配件直接换好,早上八点就能正常开机。但如果是做航空航天的高温合金叶片、做高精度的光学镜筒,公差要求在微米级,还要连续跑几千小时不飘精度的,那现在还是得慎重点,毕竟工业母机这个东西,没有试错的余地,一个零件废了,可能就是几十万的损失。
我们离真正的高端工业母机,还差哪几步?
总有人唱衰,说我们跟德国、日本的高端机床差了几十年,永远追不上。其实真没必要这么悲观。
我今年年初去宁波看的一家做机床的企业,他们现在的模式跟以前完全不一样了:原来的机床厂是我在厂里把设备造好,拉到客户那边就算完事;现在是直接把研发团队扎到下游客户的车间里,跟着客户的加工需求一起磨参数。比如客户是做新能源汽车电池壳的,要求机床换刀时间压到1秒以内,连续跑8小时精度不飘,那他们的研发团队就蹲在客户车间里,跟操作工一起调刀库结构、改进给系统的伺服参数,磨了整整半年,最后把换刀时间压到了0.8秒,加工效率比原来的进口机还高30%,现在光是本地的零部件厂,就买了他们快200台这个型号的机床。
这种跟下游深度绑定的研发模式,其实比关起门来在实验室里憋大招效率高太多了。毕竟工业母机从来不是为了拿奖造的,是要真刀真枪在车间里干活的。
真的,这个行业从来不是靠几个天才设计师在实验室里憋大招就能成的。它需要的是成千上万的操作工、装配工、售后工程师,在车间里摸爬滚打,把每一个小数点后面的精度抠出来。
别着急。
也别妄自菲薄。
人家从二战之后就开始磨这些基础部件,我们真正开始市场化做机床也就是最近30年的事。只要别搞那些虚头巴脑的概念炒作,真沉在车间里磨,早晚的事。
哦对了,去年去看的那个苏州的模具厂,今年也定了两台国产的五轴,装在原来进口机的旁边。操作工说,等这两台国产机跑满一年,精度稳了,以后就再也不买进口机了。
你看,哪有什么追不上的差距,都是一点一点磨出来的。