火焰加热在重工制造里的真实落地:不是烧红就行的技术活
上次去江苏某重型机械厂的车间,刚进门就看见俩师傅举着氧炔焰喷枪烘厚板的焊接坡口,烘得坡口边氧化皮飞得到处都是,便携式测温枪的数值直接飙到420℃,旁边质检站的小姑娘脸都绿了——那板是Q690的高强钢,预热温度上限才200℃,这烘过了,焊完的残余应力能把焊缝扯出好几道微裂纹。
真不是大家对火焰加热有偏见。
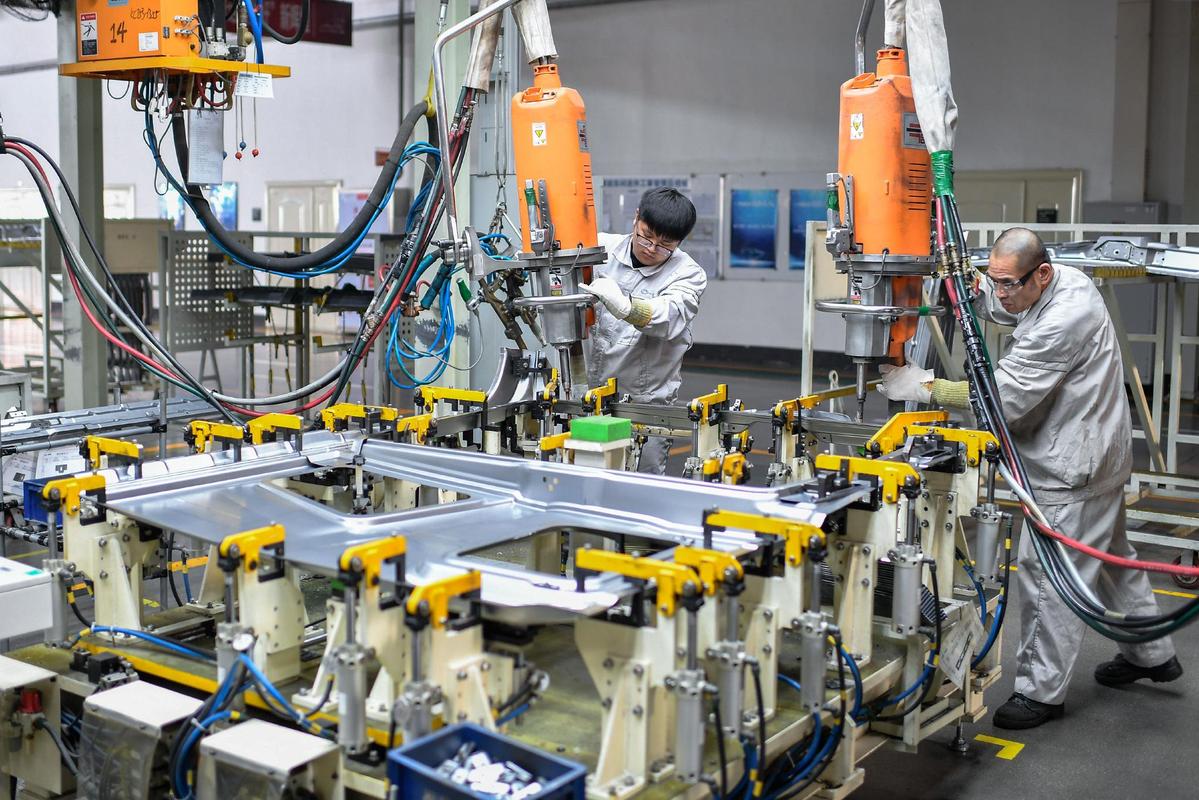
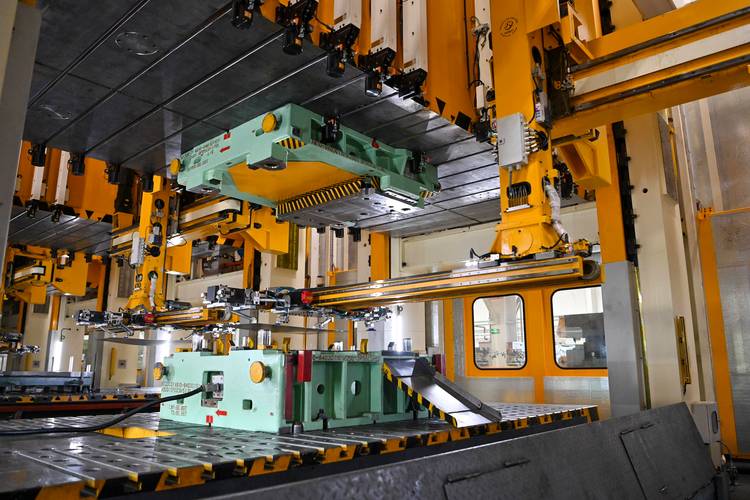
 重型车间厚板焊接坡口火焰加热作业现场
我见过太多图省事的操作:喷枪开最大,火焰直接怼在工件表面,烘得工件表面氧化皮噼里啪啦掉,实际热传导到工件内部的温度可能连100℃都不到。这种操作别说达到工艺要求,不把工件烧出缺陷就算走运。
问:我们车间常年用液化石油气火焰加热Q355厚板焊前坡口,为啥有时候烘完隔半小时,板边还是能摸到明显的凉感,一焊就出裂纹?
答:别光盯气瓶压力,先看你的火焰调对没。中性焰的内焰核心距离工件表面10-15mm的时候,热效率是最高的;要是你调出来的是碳化焰,那烘半小时都可能在工件表面积一层碳层,热传导效率直接掉30%,更别说有的师傅图省事,把喷枪离工件半米远扫,那都是在烤空气。
这两年长三角的重工企业其实已经在慢慢升级了,2023年开始有不少厂把传统的手持火焰加热工位,换成了带温度闭环的数控火焰加热系统——比如给风电塔筒的法兰焊接做预热,以前是3个师傅举着喷枪围着10米直径的法兰转2小时,烘出来的温度差能有80℃,现在是把塔筒架在变频转台上,喷枪架在数控轨道上,红外测温头实时反馈板温,差5℃就自动调整火焰大小和移动速度,烘出来的温度均匀度能控制在±10℃以内,比人工靠谱太多。
风电塔筒法兰数控火焰加热预热工位
火焰加热的核心边界:不是'烧得旺'就有用
很多刚入行的年轻人总觉得,火焰加热不就是拿个喷枪把工件烧红吗?大错特错。现在工业场景里的火焰加热,早就不是早年那种“拿火随便烘烘”的粗放操作了,从厚板焊前预热、大型锻件补温、型材热校正,到高炉风口的在线维修,每一种应用对应的火焰参数、加热范围、温度阈值,全是拿真金白银的试错堆出来的经验。 重型车间厚板焊接坡口火焰加热作业现场
我见过太多图省事的操作:喷枪开最大,火焰直接怼在工件表面,烘得工件表面氧化皮噼里啪啦掉,实际热传导到工件内部的温度可能连100℃都不到。这种操作别说达到工艺要求,不把工件烧出缺陷就算走运。
问:我们车间常年用液化石油气火焰加热Q355厚板焊前坡口,为啥有时候烘完隔半小时,板边还是能摸到明显的凉感,一焊就出裂纹?
答:别光盯气瓶压力,先看你的火焰调对没。中性焰的内焰核心距离工件表面10-15mm的时候,热效率是最高的;要是你调出来的是碳化焰,那烘半小时都可能在工件表面积一层碳层,热传导效率直接掉30%,更别说有的师傅图省事,把喷枪离工件半米远扫,那都是在烤空气。
这两年长三角的重工企业其实已经在慢慢升级了,2023年开始有不少厂把传统的手持火焰加热工位,换成了带温度闭环的数控火焰加热系统——比如给风电塔筒的法兰焊接做预热,以前是3个师傅举着喷枪围着10米直径的法兰转2小时,烘出来的温度差能有80℃,现在是把塔筒架在变频转台上,喷枪架在数控轨道上,红外测温头实时反馈板温,差5℃就自动调整火焰大小和移动速度,烘出来的温度均匀度能控制在±10℃以内,比人工靠谱太多。
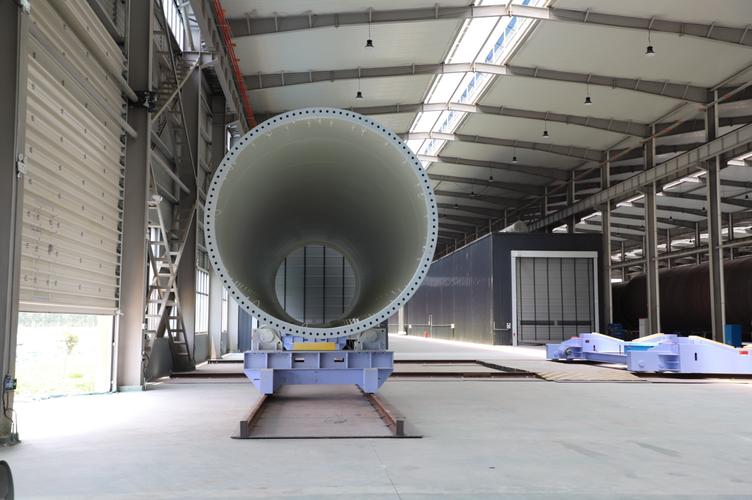 风电塔筒法兰数控火焰加热预热工位