别再被老加热工艺坑了:感应加热怎么帮机加工车间把能耗砍3成?
上周跑了长三角3家做新能源汽车结构件的机加工车间,有个共同的吐槽——之前用的燃气加热炉,每个月电费+燃气费烧得人心疼,车间温度常年40度往上,工人换班都要带冰袖。转头看隔壁那家上了感应加热的线,同产量下能耗直接砍了28%,车间里连落地扇都少装了3台。
别觉得这是广告。
我在这个行业摸了12年,见过太多企业为了省设备钱,抱着老加热工艺硬扛,最后算全年总账亏到哭。
很多人刚入行的时候,总觉得“加热不就是把铁烧红?”真不是。
之前接触的一家做风电螺栓的厂子,2021年之前一直用箱式电阻炉做调质,每炉装2吨坯料,要烧4个小时才能到860℃,出炉的时候氧化皮掉得满地都是,后续抛光工序的成本占了总加工费的15%。更别说炉子空烧的能耗——哪怕当天没生产,为了维持炉温,每天也要耗近200度电。
💡 这里给个实锤数据:传统电阻炉的综合热效率普遍在25%-35%,燃气炉甚至更低,算上管路热损失、排烟带走的热量,大半的能源都直接飘到车间上空了。而现在主流的IGBT中频感应加热设备,综合热效率能稳定在75%-85%,差的这40个百分点,就是你每个月账单上的真金白银。
 新能源汽车半轴感应加热生产线作业场景
问:我算过账,一套能顶之前电阻炉产能的感应加热设备,初始投入要贵2倍,这钱得多久能赚回来?
答:拿刚才说的那家风电螺栓厂算,他们2022年换了160kW的中频感应加热生产线,总投入42万。换完之后,单吨坯料的加热能耗从原来的128度电降到32度,氧化皮损失从1.2%降到0.3%,抛光工序的人工成本砍了6成——算下来,14个月就把设备差价赚回来了。要是赶上今年工业用电峰谷价差拉大的月份,回本周期还能再缩2个月。
别信那些销售给你算的“半年回本”,那是按满负荷生产算的,实际车间有换型、待料的时间,能18个月内回本的项目,都是好项目。
说实话,我见过太多脑子一热上设备的老板。
去年有个做小五金件的客户,听别人说感应加热好,花了20多万上了一套设备,结果他的零件都是直径10mm不到的小销子,批量才几百件,换一次感应圈要拆半小时,最后设备在车间落灰落了半年。
❗ 这里给你划清楚哪些场景真的适合上感应加热:
- 连续批量生产的轴类、齿轮类零件的淬火、透热、锻前加热
- 需要精准控制加热温度、避免氧化皮的精密零件加工
- 车间环保要求高,不让上燃气炉的园区
反过来,哪些场景别硬上?
- 单件重量超过500kg、需要整体长时间保温退火的超大铸钢件
- 批量小、换型极其频繁的定制化单件加工
- 加热深度要求超过20mm的厚壁零件(常规感应电源很难做到,除非定制超低频设备,那成本就上去了)
感应加热电源感应圈与工件对位示意图
问:之前听同行说,感应加热容易出现工件局部过烧、硬度不均的问题,这个坑怎么避?
答:这个问题我踩过!2019年帮一家做汽车齿轮的厂子调设备,一开始用的是旧的模拟电源,加热频率飘得厉害,同一批齿轮打硬度,表面硬度差能到8HRC,整批货差点报废。后来换了带闭环温度控制的数字化感应电源,加了红外测温探头实时反馈功率,同批次工件的硬度差直接控制在2HRC以内。说白了,别贪便宜买那种没有温控闭环的杂牌设备——你省的那几万块设备钱,不够一次批量报废的损失。
很多人对感应加热的印象,还停留在10年前那种嗡嗡响、占半间房的老设备。真不是。
上个月去看的国内头部设备厂的新线,模块化的感应加热单元,单模块才0.8平米,能直接搭在机器人的轴上,跟着机械臂走,给流水线上的零件逐个加热——连固定的生产线工位都省了。
更绝的是现在的智能匹配功能:你把工件的材质、直径、要求的加热深度输进去,系统自动帮你选最合适的频率、功率、加热时间,连之前要靠老师傅攒10年经验调的参数,现在30秒就能匹配好。
✅ 现在长三角那边做新能源汽车驱动轴的厂子,基本都换成了这种带数字孪生的感应加热线:每一根轴的加热温度曲线、能耗数据、硬度检测结果,直接同步到车间的中控大屏上,出了问题10秒就能定位到是哪个工位的感应圈出了问题,不用像之前那样,出了批量废品才反应过来。
之前有个在车间干了30年的老师傅跟我说,刚入行的时候调感应设备,要拿个测温枪跟着工件跑,夏天车间里温度高,测半小时汗能把工服拧出水。现在退休前回厂里看,徒弟们坐在中控室吹着空调就能把所有参数调完,他自己都感慨,这行变的太快。
对了,别忘了提政策的事:现在江苏、浙江、广东好几个工业大省,都出了节能改造补贴——只要你把原来的高耗能电阻炉、燃气炉换成高效感应加热设备,能拿到设备总投入10%-20%的专项补贴,算下来又能省一大笔。
最后说句实在话。
工业生产里没有什么万能的工艺,适合你自己的才是最好的。但如果你现在还在用那种烧得整个车间冒烟、能耗高得离谱的老加热工艺,真的可以抽时间算算账——很多时候你觉得“用惯了不想换”的工艺,正在悄悄吃掉你本来能拿到的利润。
毕竟,现在制造业的钱,都是靠一分一厘省出来的。
别觉得这是广告。
我在这个行业摸了12年,见过太多企业为了省设备钱,抱着老加热工艺硬扛,最后算全年总账亏到哭。
为什么老加热工艺的坑,比你想的深?
很多人刚入行的时候,总觉得“加热不就是把铁烧红?”真不是。
之前接触的一家做风电螺栓的厂子,2021年之前一直用箱式电阻炉做调质,每炉装2吨坯料,要烧4个小时才能到860℃,出炉的时候氧化皮掉得满地都是,后续抛光工序的成本占了总加工费的15%。更别说炉子空烧的能耗——哪怕当天没生产,为了维持炉温,每天也要耗近200度电。
💡 这里给个实锤数据:传统电阻炉的综合热效率普遍在25%-35%,燃气炉甚至更低,算上管路热损失、排烟带走的热量,大半的能源都直接飘到车间上空了。而现在主流的IGBT中频感应加热设备,综合热效率能稳定在75%-85%,差的这40个百分点,就是你每个月账单上的真金白银。
 新能源汽车半轴感应加热生产线作业场景
问:我算过账,一套能顶之前电阻炉产能的感应加热设备,初始投入要贵2倍,这钱得多久能赚回来?
答:拿刚才说的那家风电螺栓厂算,他们2022年换了160kW的中频感应加热生产线,总投入42万。换完之后,单吨坯料的加热能耗从原来的128度电降到32度,氧化皮损失从1.2%降到0.3%,抛光工序的人工成本砍了6成——算下来,14个月就把设备差价赚回来了。要是赶上今年工业用电峰谷价差拉大的月份,回本周期还能再缩2个月。
别信那些销售给你算的“半年回本”,那是按满负荷生产算的,实际车间有换型、待料的时间,能18个月内回本的项目,都是好项目。
别乱买设备!感应加热的适配边界,很多人搞反了
说实话,我见过太多脑子一热上设备的老板。
去年有个做小五金件的客户,听别人说感应加热好,花了20多万上了一套设备,结果他的零件都是直径10mm不到的小销子,批量才几百件,换一次感应圈要拆半小时,最后设备在车间落灰落了半年。
❗ 这里给你划清楚哪些场景真的适合上感应加热:
- 连续批量生产的轴类、齿轮类零件的淬火、透热、锻前加热
- 需要精准控制加热温度、避免氧化皮的精密零件加工
- 车间环保要求高,不让上燃气炉的园区
反过来,哪些场景别硬上?
- 单件重量超过500kg、需要整体长时间保温退火的超大铸钢件
- 批量小、换型极其频繁的定制化单件加工
- 加热深度要求超过20mm的厚壁零件(常规感应电源很难做到,除非定制超低频设备,那成本就上去了)
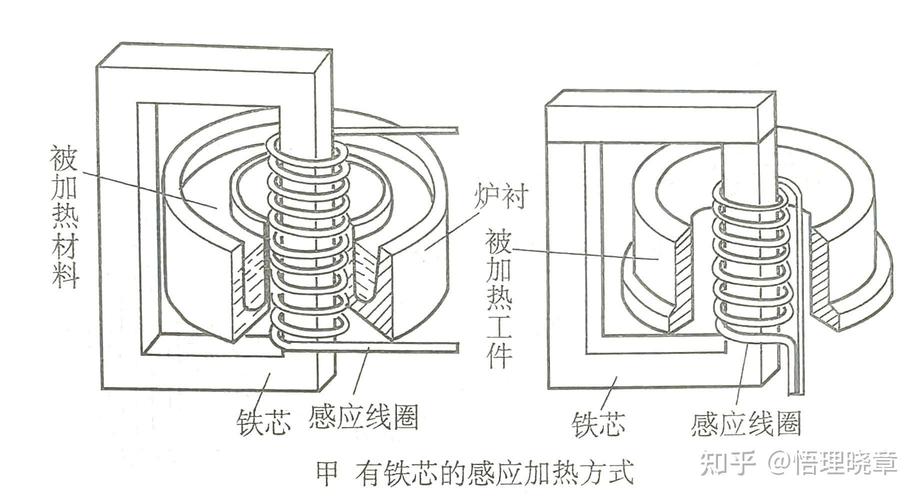 感应加热电源感应圈与工件对位示意图
问:之前听同行说,感应加热容易出现工件局部过烧、硬度不均的问题,这个坑怎么避?
答:这个问题我踩过!2019年帮一家做汽车齿轮的厂子调设备,一开始用的是旧的模拟电源,加热频率飘得厉害,同一批齿轮打硬度,表面硬度差能到8HRC,整批货差点报废。后来换了带闭环温度控制的数字化感应电源,加了红外测温探头实时反馈功率,同批次工件的硬度差直接控制在2HRC以内。说白了,别贪便宜买那种没有温控闭环的杂牌设备——你省的那几万块设备钱,不够一次批量报废的损失。
现在的感应加热,早就不是你印象里的“大铁箱子”了
很多人对感应加热的印象,还停留在10年前那种嗡嗡响、占半间房的老设备。真不是。
上个月去看的国内头部设备厂的新线,模块化的感应加热单元,单模块才0.8平米,能直接搭在机器人的轴上,跟着机械臂走,给流水线上的零件逐个加热——连固定的生产线工位都省了。
更绝的是现在的智能匹配功能:你把工件的材质、直径、要求的加热深度输进去,系统自动帮你选最合适的频率、功率、加热时间,连之前要靠老师傅攒10年经验调的参数,现在30秒就能匹配好。
✅ 现在长三角那边做新能源汽车驱动轴的厂子,基本都换成了这种带数字孪生的感应加热线:每一根轴的加热温度曲线、能耗数据、硬度检测结果,直接同步到车间的中控大屏上,出了问题10秒就能定位到是哪个工位的感应圈出了问题,不用像之前那样,出了批量废品才反应过来。
之前有个在车间干了30年的老师傅跟我说,刚入行的时候调感应设备,要拿个测温枪跟着工件跑,夏天车间里温度高,测半小时汗能把工服拧出水。现在退休前回厂里看,徒弟们坐在中控室吹着空调就能把所有参数调完,他自己都感慨,这行变的太快。
对了,别忘了提政策的事:现在江苏、浙江、广东好几个工业大省,都出了节能改造补贴——只要你把原来的高耗能电阻炉、燃气炉换成高效感应加热设备,能拿到设备总投入10%-20%的专项补贴,算下来又能省一大笔。
最后说句实在话。
工业生产里没有什么万能的工艺,适合你自己的才是最好的。但如果你现在还在用那种烧得整个车间冒烟、能耗高得离谱的老加热工艺,真的可以抽时间算算账——很多时候你觉得“用惯了不想换”的工艺,正在悄悄吃掉你本来能拿到的利润。
毕竟,现在制造业的钱,都是靠一分一厘省出来的。