气氛炉选型避坑:别为用不上的功能多花几十万
前两周去无锡惠山的一家五金加工厂,跟老板在车间转,他指着角落堆的半人高的报废零件直叹气——去年贪便宜换的那台普通箱式炉,烧出来的45号钢垫片氧化层厚得能刮下铁屑,后续抛光的成本比材料本身还贵,前后赔了客户快20万。他拍着我胳膊问,是不是真的得上气氛炉,又怕被设备厂坑,花了钱买不对。
说实话,我接触工业热处理设备快12年了,见过太多在气氛炉上踩坑的老板:有的花大价钱买了顶配,结果核心功能从来没用到过;有的图便宜选了减配款,用了半年炉门就开始漏气氛,安全隐患一堆。
现在的气氛炉,早就不是印象里的“闷烧铁箱”了
很多人对气氛炉的认知还停留在十年前——就是个带个进气管的普通电阻炉,通点氮气凑数。真不是。
2024年市面上主流的工业级气氛炉,早就把闭环控制做进基础配置里了:炉温均匀性可以稳定控制在±3℃以内,气氛流量、炉内压力实时可调,氧含量在线监测的精度能到个位数ppm,根本不是以前那种靠老师傅拧阀门、看火焰判断气氛够不够的老古董。
 工业生产车间内运行的箱式气氛炉整机实拍
做硬质合金、粉末冶金、锂电材料烧结的厂子,现在基本都淘汰了传统的敞口式加热设备——毕竟现在高端零件对表面质量的要求越来越高,氧化层稍微厚一点,后续精加工的成本都能把利润吃干净。
问:我们就是做普通碳钢零件的退火,一炉也就烧个几百公斤,真的有必要上气氛炉吗?感觉比普通箱式炉贵了快两倍。
答:我给你算笔实打实的账。普通箱式炉烧碳钢,氧化损耗基本在1.5%-2%,一炉3吨料的话,光材料损耗就有60公斤,按现在钢材5块钱一斤算,就是600块。再算上后续喷砂、抛丸的人工、磨料成本,还有氧化不均导致的尺寸超差报废,一炉的隐性成本最少要多花1000块。而气氛炉在氮气保护下,氧化损耗能压到0.1%以下,哪怕算上每炉几十块的氮气成本,两三年下来,省的钱都够买半台新设备了。除非你做的零件后续还要留很厚的加工余量,不然真的没必要为了省设备钱,天天在后续工序里补窟窿。
别光听销售吹参数,这3个细节才是决定使用寿命的核心
我见过太多销售,上来就背参数:最高温度1200℃,炉温均匀性±5℃,能通氮气、氢气、氩气。这些都是行业通用的套话,真要判断一台气氛炉耐不耐用,得盯着细节看。
✅ 第一是炉门密封结构。别信普通硅橡胶密封条的款,那个东西超过250℃就会软化变形,用不了半年就开始漏气氛。靠谱的配置是带水冷夹套的氟橡胶双道密封,哪怕长期在800℃以上的工况下跑,密封条的寿命也能到3年以上。
✅ 第二是气氛导流设计。很多便宜货的进气管就一根硬管怼在炉体侧面,气进去直接顺着排气口跑,根本没法在炉膛里形成稳定的保护气氛层,光一个月的氮气成本就能比正常设备多花40%。好的设计是上进下出的导流板结构,气流能均匀扫过整个炉膛,哪怕用最便宜的氮气,都能比老款省30%的气。
✅ 第三是排气口的自动点燃联锁。尤其是通氢气、甲醇裂解气的炉子,万一排气口的可燃气没点着,攒在车间里真的要出大事。现在靠谱的设备都会配自动点火装置,火焰检测探头一旦发现火灭了,立刻切断进气阀,这个功能真的不能省。
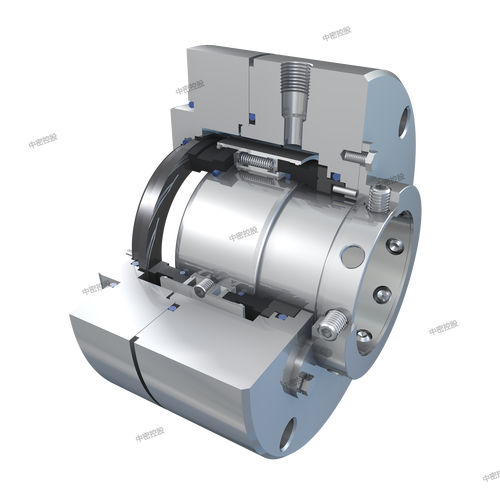 气氛炉炉体双道密封结构及水冷夹套细节特写
❗ 这里要提一句,别信厂家说的“我们的密封结构可以完全零泄漏”,工业设备没有绝对的零泄漏,只要漏率控制在每小时0.5%以内,就是合格的。那些吹得天花乱坠说完全不漏的,基本都是没实际跑过长期工况的新手。
问:我们之前试过用氢气保护的气氛炉,总觉得高压气瓶放在车间里太危险,有没有更稳妥的方案?
答:说实话,中小规模的厂子,真没必要一开始就接高压氢气管线,也没必要在车间堆一堆氢气钢瓶。现在很多厂家都做了集成式的甲醇裂解制气模块,直接把裂解装置跟气氛炉做在一个机架上,现场不用接高压气源,裂解出来的保护气成分稳定,安全联锁做全的话,风险比直接供氢气低太多。去年帮东莞一家做不锈钢餐具的厂子改的生产线,就换了这种集成款,半年下来没出过一次泄漏报警,还省了专门放气瓶的防爆间的空间。
选型别盲目抄同行作业,匹配自己的工况才是省钱
 选型别盲目抄同行作业,匹配自己的工况才是省钱
我前阵子碰到个浙江的小老板,听做硬质合金刀具的同行说气氛炉好用,上来就花了八十多万买了台真空高压气淬炉,结果他自己就是做普通建筑五金的退火,那台炉子的高压气淬功能,他买了两年从来没开过,光每个月的设备折旧就快两万,亏得直拍大腿。
真的,不同行业对气氛炉的要求天差地别,根本没法直接抄作业:
- 做普通碳钢、不锈钢零件退火的,选1100℃级别的箱式气氛炉就行,重点看炉压能不能稳定在50-100Pa,没必要追求高真空配置,那个功能对你来说完全是冗余的,多花十几万不值当。
- 做锂电池正负极材料烧结的,必须选带高纯度氩气保护的管式气氛炉,还要配在线氧含量监测,氧含量得能压到10ppm以下,不然烧出来的材料电阻率波动太大,做出来的电池循环寿命根本达不到要求。
- 做硬质合金、高速钢刀具淬火的,才需要上真空高压气淬的气氛炉,这种设备的配置跟前面两种完全不是一个价位,别看着便宜的款就心动,最后烧出来的刀具硬度不够,连普通钢材都切不动,损失更大。
💡 现在不少新出的气氛炉已经加了能耗监测模块,能自动统计每炉的升温能耗、气氛用量,碰到漏点自动推送报警,比以前靠老师傅蹲在车间盯的模式,至少能省30%的人工巡检成本。
说到底,买设备从来不是越贵越好,也不是越便宜越好。
你得先算清楚自己的账:每炉的氧化损耗有多少,后续工序要花多少成本,当地的工业气采购价格是多少,对应自己的产品工艺要求选配置,别销售说啥你就信啥。