工业复合材料量产落地:别拿实验室样品当生产底气
上周去江苏某风电叶片厂蹲了3天。车间里堆的不是想象中亮闪闪的碳纤维板材,是粘得满手都是的预浸料边角,还有工人骂骂咧咧调整的热压罐参数。
别信宣传册。
实验室的“完美样品”为啥到车间就垮
很多刚切入复合材料赛道的厂,都栽在同一个坑里:实验室里调出来的样品,弯曲强度、层间剪切性能测出来全是顶尖水平,一拉到量产线,废品率直接飙到40%以上。
我们去年接触的一家做碳碳刹车盘的企业,实验室里用人工铺层、真空辅助压出来的样品,耐高温性能能扛1500℃不变形,结果上了自动铺带机,因为设备的铺层压力比人工大了0.2MPa,烧出来的盘直接出现了贯穿性裂纹。
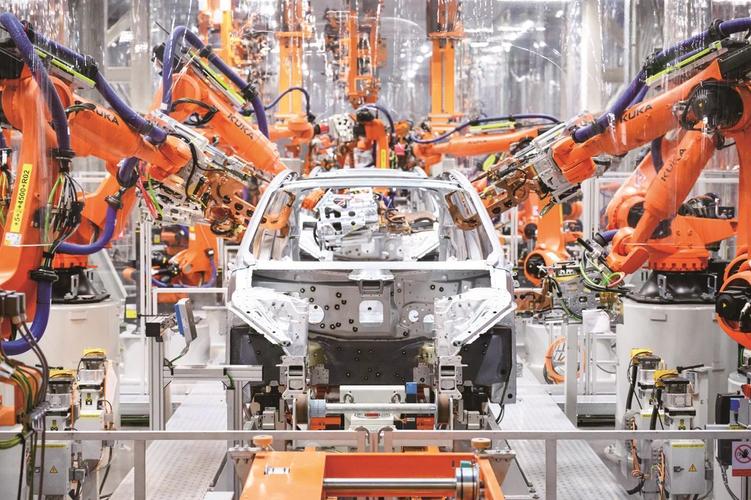
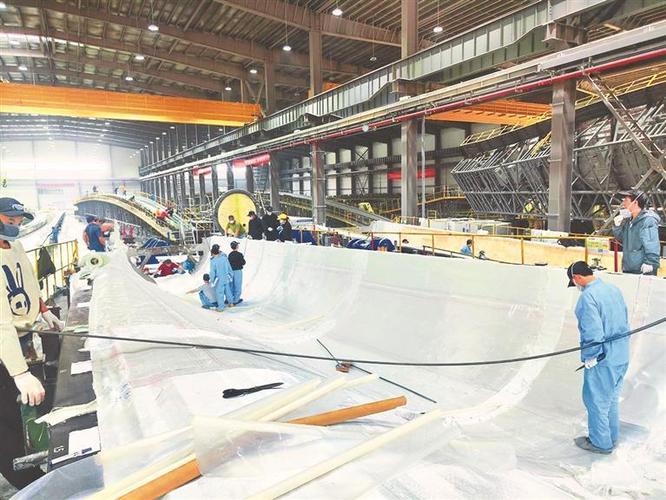 风电叶片车间复合材料预浸料铺层作业现场
更离谱的是环境变量。实验室里的温湿度常年稳定在25℃、50%RH,量产车间不可能做到完全封闭——夏天车间温度能冲到35℃,预浸料的树脂粘度直接掉一半,铺层的时候很容易出现褶皱,层间结合力直接砍半。
问:是不是只要把实验室的配方原封不动搬到量产线上,就能做出合格的复合材料产品?
答:想都别想。我们去年帮浙江一家汽配厂调配方,实验室里用的是进口高纯环氧树脂,量产的时候为了降本换了国产同型号料,粘度差了120mPa·s,原来的热压参数直接让板材出现了30%的孔隙率。配方是死的,生产环境的变量是活的,每调一个原料批次,都要重新做至少3轮工艺匹配,没有捷径。
现在工业界真在用的复合材料,根本不是你想的“黑科技”
别一提复合材料就想到几百万的碳纤维跑车、航天飞机的耐热瓦。现在国内工业场景里用量最大的复合材料,根本不是什么高端定制料。
一是风电叶片用的玻璃纤维增强环氧树脂复合材料,现在单支百米长的叶片,90%的结构重量都是这类材料;二是新能源汽车用的SMC片状模塑料,做保险杠、电池包上壳体的成本比钢材低30%,重量轻一半;三是最近两年火起来的连续纤维增强热塑性复合材料,用来做电池包下壳体,去年某新势力的车型已经批量装车了——原来的铝合金下壳体重28kg,换了这种材料直接降到11kg,成本还比铝合金低15%。
💡 别觉得复合材料就是越轻越好,现在选材料的核心逻辑是“全生命周期成本最低”,不是追求极致性能。
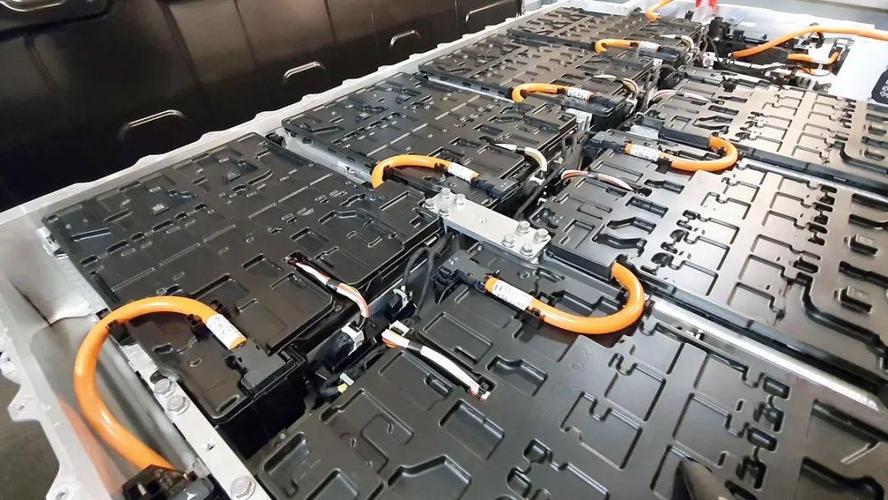
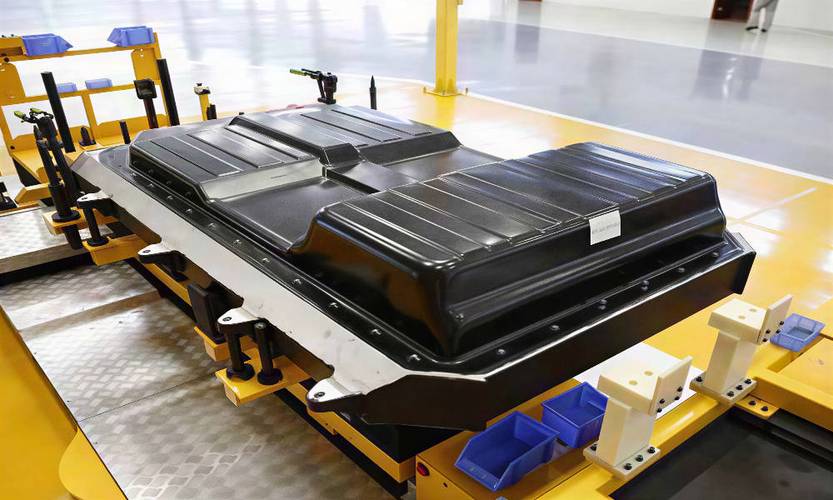 新能源汽车复合材料电池包下壳体成品测试
之前有个做储能柜的客户,非要用全碳纤维复合材料做柜体,算下来一套柜体的成本要1.2万,后来换成玻璃纤维增强的SMC料,性能完全满足绝缘、耐候的要求,一套成本才1800,省了85%。
问:现在复合材料的回收问题一直被诟病,国内有没有已经落地的解决办法?
答:有,而且已经跑通了。我们去年跟山东一家固废处理厂合作,把报废风电叶片的玻璃纤维复合材料,用低温热解的方式把树脂分解掉,回收的短切纤维用来做建筑模板和市政井盖的增强料,性能比原来的原生纤维只低12%,成本能降60%。今年上半年他们已经处理了300多吨报废叶片,根本不愁销路。
✅ 现在国内已经有3个省份出台了复合材料固废的回收补贴,每吨能补200块,算下来回收的利润还能再提一截。还有最近两年推的热塑性复合材料,直接可以热熔再造,回收成本比传统热固性的低70%,现在很多新上的产线已经在往这个方向转了。
选复合材料供应商,别光看样品报告
很多厂采购复合材料的时候,上来就要供应商寄样品,拿一堆第三方检测报告,觉得性能达标就可以签合同。真的,这是最容易踩坑的地方。
之前遇到一个做工业无人机机架的客户,找的供应商说碳纤维层合板的层间剪切强度能到80MPa,样品测出来确实达标,结果连续供了5批,有两批只有55MPa,飞出去的机架直接空中裂了,赔了两百多万。
❗ 选供应商的时候,一定要要求对方提供连续10个批次的生产检测数据,不是单批次的样品报告,这是踩过几百万的坑换回来的经验。
还有很多小厂,用回收的二次碳纤维做料,性能看起来跟原生料差不多,但是耐候性差,放户外6个月强度就掉30%,根本没法用在户外的风电、光伏支架场景。我们之前测过3家小厂的料,放紫外线老化箱里照1000小时,有的强度直接掉了40%,连基本的户外使用标准都达不到。
上周在那个风电叶片厂,看到工人把切下来的预浸料边角,收集起来送到隔壁的SMC厂做汽车内饰件。没有什么高大上的循环经济概念,就是能省一点是一点,能卖一点是一点。
复合材料这东西,从来不是实验室里的花瓶。
是要在车间里摸爬滚打,沾着机油和树脂的味道,才能真的落地的。
就这么简单。