工业新材料落地产线实录:那些已经帮工厂赚回成本的硬货
上周连着跑了苏州、宁波、台州三家制造工厂,脚底板磨出两个硬泡,就为了摸清楚现在工厂真在批量用的新材料到底是啥。不是学术期刊里引了几百次的实验室样品,是过了3个月小试、6个月中试,真的能把良品率提上去、把运维成本打下来的实打实用的东西。很多人说新材料离普通工厂很远,说白了就是被那些炒概念的销售给唬住了。
 钛铝基合金切削刀具加工航空铝件实拍
问:网上说钛铝基新材料刀具的单价是普通硬质合金刀的3倍多,中小批量的机加工车间真的划算吗?
答:蹲在车间里算半小时账就明白了。普通硬质合金刀加工Inconel718高温合金,连续切削1.8小时就得换刃,换一次刀对刀、调机要18分钟,一个8小时班次因为换刀停线的时间加起来快1个半小时。钛铝基刀的连续切削寿命是42小时,算下来单小时刀具成本反而比硬质合金低38%。
我当时在苏州那家厂算完账都愣了。之前总觉得贵的东西不划算,结果人家光换刀省下来的停线时间,每月就能多接两批交付周期紧的航空订单,多赚的钱够把整批刀具的成本覆盖两遍。
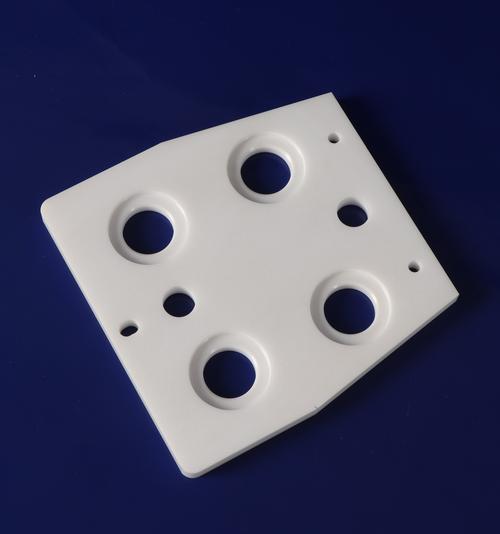
化工泵碳化硅陶瓷密封环装配实拍
问:碳化硅陶瓷那么脆,装在高速旋转的泵轴上,稍微有点振动不就碎了?
答:这都是十年前的老黄历了。现在工业上批量用的反应烧结碳化硅,是经过1450℃高温渗硅工艺做出来的,致密度能到99.2%,抗冲击强度比早年的常压烧结料高了3倍。别说普通化工泵的常规振动,就是装在带轻微气蚀的污水泵上,连续跑2年都不会裂。
说出来你们可能不信。去年我在台州那家泵厂待了一下午,看他们售后部的返修记录,之前用硬质合金密封环的时候,季度返修率是17.8%,全换成碳化硅新材料密封环之后,这个数字直接掉到1.9%。售后部的几个师傅都快闲得开始摸鱼学刷短视频了。
已经替代传统硬质合金的钛铝基新材料,到底好在哪
今年开春以来,长三角的精密制造车间里,钛铝基新材料刀具的采购量比去年同期涨了62%。之前机加工车间里用的切削刀具,大半都是硬质合金的,硬归硬,碰到高硬度的高温合金工件,连续切削俩小时就得换刃。苏州那边好几家做航空零部件的厂,悄悄把粗加工工位的刀具全换成了钛铝基材质的。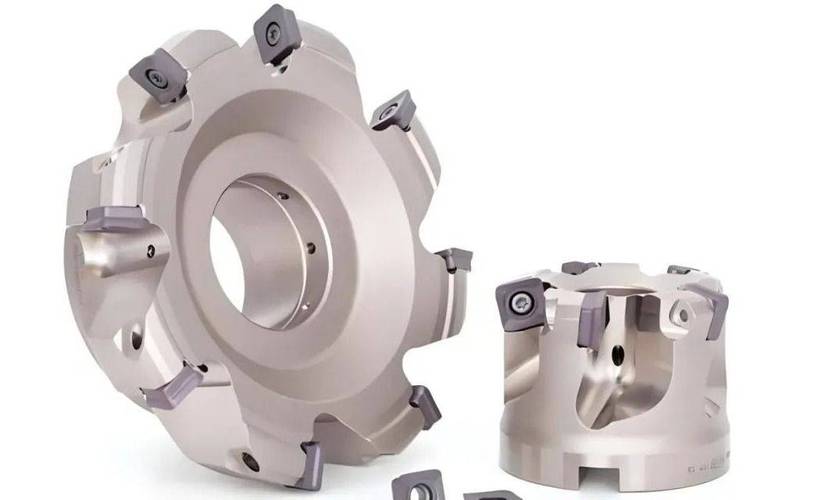 钛铝基合金切削刀具加工航空铝件实拍
问:网上说钛铝基新材料刀具的单价是普通硬质合金刀的3倍多,中小批量的机加工车间真的划算吗?
答:蹲在车间里算半小时账就明白了。普通硬质合金刀加工Inconel718高温合金,连续切削1.8小时就得换刃,换一次刀对刀、调机要18分钟,一个8小时班次因为换刀停线的时间加起来快1个半小时。钛铝基刀的连续切削寿命是42小时,算下来单小时刀具成本反而比硬质合金低38%。
我当时在苏州那家厂算完账都愣了。之前总觉得贵的东西不划算,结果人家光换刀省下来的停线时间,每月就能多接两批交付周期紧的航空订单,多赚的钱够把整批刀具的成本覆盖两遍。
被低估的碳化硅陶瓷基新材料,早就不是航天专属了
之前一提碳化硅新材料,大家第一反应是火箭喷管、半导体衬底,离普通化工厂、水泵厂远得很。实际上现在台州那边做工业泵的厂,早把泵轴上的机械密封环全换成碳化硅材质的了。之前用的硬质合金密封环,碰到带氯离子的腐蚀性化工介质,用3个月就会出现腐蚀坑,漏液了就得拆泵换件,一次运维成本大几千。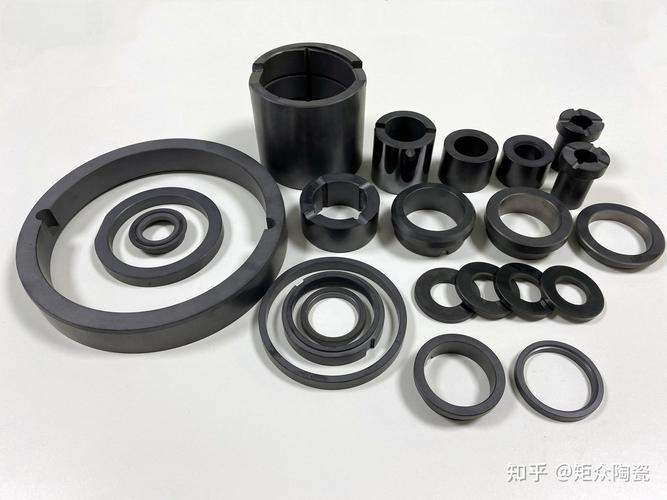 化工泵碳化硅陶瓷密封环装配实拍
问:碳化硅陶瓷那么脆,装在高速旋转的泵轴上,稍微有点振动不就碎了?
答:这都是十年前的老黄历了。现在工业上批量用的反应烧结碳化硅,是经过1450℃高温渗硅工艺做出来的,致密度能到99.2%,抗冲击强度比早年的常压烧结料高了3倍。别说普通化工泵的常规振动,就是装在带轻微气蚀的污水泵上,连续跑2年都不会裂。
说出来你们可能不信。去年我在台州那家泵厂待了一下午,看他们售后部的返修记录,之前用硬质合金密封环的时候,季度返修率是17.8%,全换成碳化硅新材料密封环之后,这个数字直接掉到1.9%。售后部的几个师傅都快闲得开始摸鱼学刷短视频了。