别再把陶瓷当餐具:工业级精密陶瓷正在啃下高端制造的硬骨头
上周去苏州一家做半导体晶圆承载夹具的厂,车间主管攥着个指甲盖大的奶白色小零件跟我吹了十分钟——说这玩意儿比同体积的316L不锈钢贵30倍,下游的封测厂还得提前俩月排单抢。
我拿过来掂了掂,轻得很,表面亮得能照见人。
不是什么特种合金,也不是进口的工程塑料。
是氧化锆工业陶瓷。
为什么高端机床、半导体厂都在抢陶瓷零件?
硬到什么程度?
莫氏硬度9级。
比淬硬的高速钢高两个等级,跟天然钻石只差半级,普通的硬质合金铣刀在它上面走一遍,刀头先磨出坑,零件表面连个划痕都留不下。
半导体车间对洁净度要求到了变态的地步——掉个金属屑都可能让整批晶圆报废,陶瓷零件本身不导磁、不生锈、不会掉金属碎屑,在真空环境里的放气率极低,刚好踩中所有需求点。
还有人担心高温工况下的表现?1200℃的环境里,普通不锈钢早就软得像橡皮泥,工业陶瓷的强度还能保持常温下的80%,现在不少航天发动机的密封环,早就换成了陶瓷的。
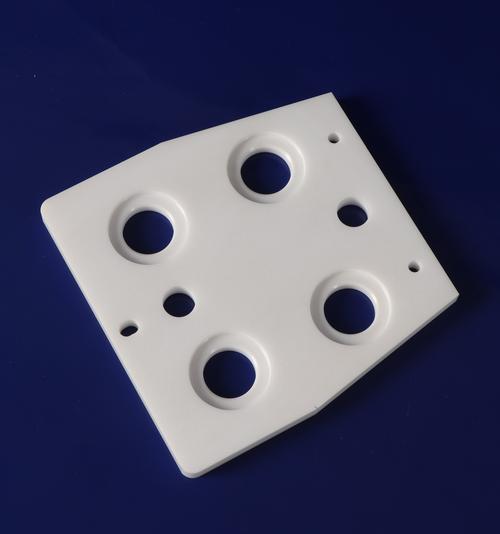 半导体设备用氧化锆陶瓷精密夹具
问:很多人对陶瓷的印象还是一摔就碎,做工业零件不会稍微撞一下就崩吗?
答:这是几十年前的老黄历了。现在工业上用的是氧化钇增韧氧化锆陶瓷,晶粒细到0.2微米以下,常温抗折强度能到1200MPa,跟中强度铝合金差不多——当然你拿大锤往死里砸肯定碎,但正常工况下的振动、磕碰、热冲击,完全扛得住。去年我在东莞一家做手机结构件的厂见着个陶瓷治具,掉在水泥地上滚了三圈,捡起来擦一擦接着用,连个崩边都没有。
国产陶瓷的卡脖子环节,到底在哪?
说实话,前几年去上海慕尼黑电子展,看到日本厂商摆的超薄氮化铝陶瓷基板,厚度0.1mm,平整度能到1微米,当时拿我们国内展商的样品比,差得真的窝火。
不是我们做不出来陶瓷。是以前的思路错了——大家都盯着日用陶瓷的盘子、杯子做,对工业级的高纯粉体、烧结精度的投入太少。前几年找国内的厂做个0.1mm厚的基板,人家说你要个几千片我根本不接,量太小,烧结的时候良率扛不住。
转机是2023年之后。国内几家做特种粉体的厂,把99.99%纯度的氧化铝粉体价格直接打下来了,从原来的120万一吨降到了30万出头,下游的陶瓷加工厂才敢放开了做高精度零件。现在国内已经能批量做0.08mm厚的氮化铝散热基板,热导率跟日本进口的差不到5%,价格只有人家的三分之一。
💡 别以为陶瓷都是白的。现在光伏切割线上用的碳化硅陶瓷导轮,是纯黑色的,耐磨度是原来聚氨酯滚轮的10倍,已经替掉了绝大多数进口的导轮零件。
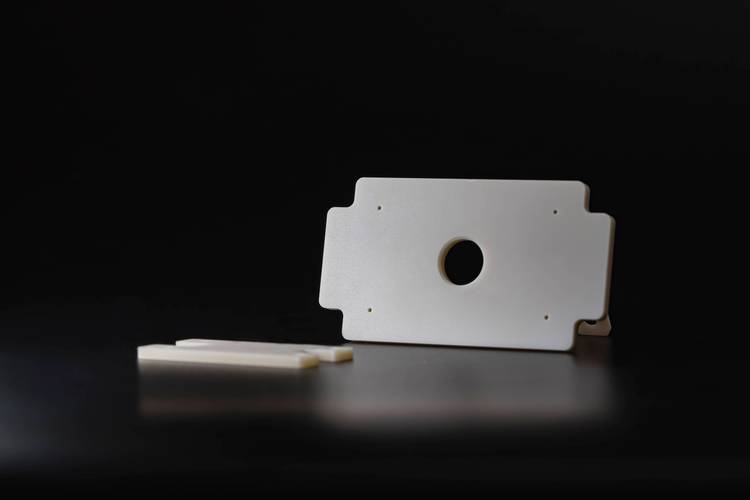 5G基站用氮化铝陶瓷散热基板实物
问:氧化铝陶瓷、氮化铝陶瓷、氧化锆陶瓷,采购的时候到底该怎么选?
答:别听供应商瞎吹,看工况选就行。如果是做结构件、要耐磨绝缘,比如夹具、治具、密封环,选氧化锆,韧性好,性价比最高;如果是做散热基板,比如IGBT模块、5G功率器件的散热片,选氮化铝——它的热导率是氧化铝的8到10倍,散热效率根本不是一个量级;如果是要耐高温、抗腐蚀,比如化工用的阀门衬里,选氧化铝,耐酸碱的能力比氧化锆强得多,成本还低。
现在的工业陶瓷,已经卷到什么程度了?
你敢信?
以前做航空发动机的空心叶片,要用陶瓷型芯来留出内部的冷却流道,传统工艺是手工压坯、烧结、人工修型,一套流程下来少说俩月,废品率还能到40%。
现在用DLP光固化3D打印做氧化硅基陶瓷型芯,打印出来的坯体经过脱脂烧结,尺寸精度能到±0.05mm,生产周期直接压到7天以内,连成发科技那边的叶片生产线,去年已经把一半的型芯订单转给了3D打印的陶瓷厂。
还有更卷的。现在国内有厂在做全陶瓷轴承球——就是机床主轴里的滚动体,全陶瓷的,转速能到2万转以上,比钢轴承的寿命高3倍,原来全靠从瑞典、日本进口,现在已经能批量供货给国内的机床厂,价格直接砍了一半。
❗ 要提醒一句,工业陶瓷的加工成本比材料本身贵3倍都很正常。因为硬,只能用金刚石砂轮慢走刀磨,稍微不注意就崩边,别贪便宜买那种低精度的货,装到设备上抖得厉害,本来能做到1微米精度的机床,直接掉到5微米,亏的钱比省的材料费多太多。
上次跟那个苏州的厂主管聊天,他说现在最愁的不是没订单,是上游的粉体产能不够。毕竟以前大家都觉得陶瓷是泥做的土玩意儿,谁能想到现在这玩意儿,成了高端制造里挑大梁的关键零件?