工业紧固:别拿小事要了设备的命
我上个月去南方一家大型矿山机械厂做售后技术支持,亲眼看见一台千万级的破碎机,因为一个M24的螺栓预紧力不够,整个主轴偏心,磨坏了半套定子,直接停产7天,损失快两百万。
很多人第一反应是不可能。不就是拧个螺丝吗?
多大点事。
说实话,干了二十年工业技术,我见过太多因为紧固出的大事故,小到生产线停摆,大到机毁人亡,九成都是没把紧固当回事。
 风电塔筒高强度紧固螺栓安装现场
我们做过统计,风电行业30%的塔筒安全事故,根源都是螺栓紧固不到位。你少拧了10%的预紧力,交变载荷下螺栓的疲劳寿命直接从二十年降到五年,甚至更短。
问:普通螺栓和高强度紧固螺栓的核心区别在哪?
答:很多人以为只是强度等级不一样,其实核心是受力逻辑完全不同。普通螺栓靠的是螺纹啮合挤压力抗剪,高强度紧固螺栓靠的是预紧力产生的摩擦力来承接外载荷,摩擦力差10%,整个连接结构的寿命就差一半还多。
问:现在工厂里用定扭矩扳手拧,不就够了吗?
答:真不够。我见过太多工厂,工人凭手感拧,或者用普通气动扳手打,扭矩误差能超过30%。哪怕是合格的定扭矩扳手,螺栓和螺母的摩擦系数不一样,作业室温不一样,螺纹上沾没沾杂质,最终的预紧力误差都能到15%以上。现在高端装备要求预紧力误差控制在5%以内,你说差得远不远?
新能源汽车电池包模组紧固工序生产线
不过话说回来,这套新东西的成本确实不低,中小工厂暂时用不起也正常,但基础的紧固规范总该做到吧?
现场做紧固,最容易踩的五个致命坑
我整理了这么多年跑现场见得最多的错误,全是踩了就出事的:
❗ 坑1:新旧螺栓混装
旧螺栓已经受过力,发生了不可恢复的塑性变形,再拿过来用,预紧力用不了一个月就掉一半,别舍不得扔,一根螺栓才几个钱?
✅ 坑2:不清理螺纹杂质
焊接完的工件,螺纹里沾了焊渣铁屑,你直接拧进去,摩擦系数飙升,扭矩到了预紧力远远不够,等于白拧,安装前用丝锥过一遍,花不了两分钟。
❗ 坑3:大法兰不按顺序分期拧
很多新人嫌麻烦,从一个方向一次性拧到底,最后整个法兰面的预紧力差好几倍,用不了半年就漏了松了。必须分2-3次,对角对称拧,这是老规矩,不能改。
✅ 坑4:露天作业不做防锈处理
螺栓螺纹锈了,下次维护根本拆不下来,只能气割割断,耽误大半天工期,涂一点防锈脂,成本几分钱。
❗ 坑5:扭矩工具常年不校准
我见过一个工厂,定扭矩扳手放了三年没校准,误差快50%,整批产品全部返工,亏了几十万,工具校准一年才花几个钱?
干工业这么多年,我最大的体会就是,越基础的工序,越能拉开产品的差距。
你几十万几百万的设备都造了,几千几万的螺栓钱都花了,最后卡在紧固这么一步,亏不亏?
你品。
为什么说现代工业的紧固,早就不是“拧紧”那么简单
十年前你做普通机床,螺栓拧歪一点,预紧力差个百分之二三十,可能凑合用个三五年都没事。现在不一样了,风电塔筒的单根螺栓要拉几十吨的力,高铁转向架要承受每秒几十次的交变载荷,新能源汽车电池包要防碰撞防颠簸,还要扛住-40℃到60℃的温差,哪一个对紧固的要求不是苛刻到发指?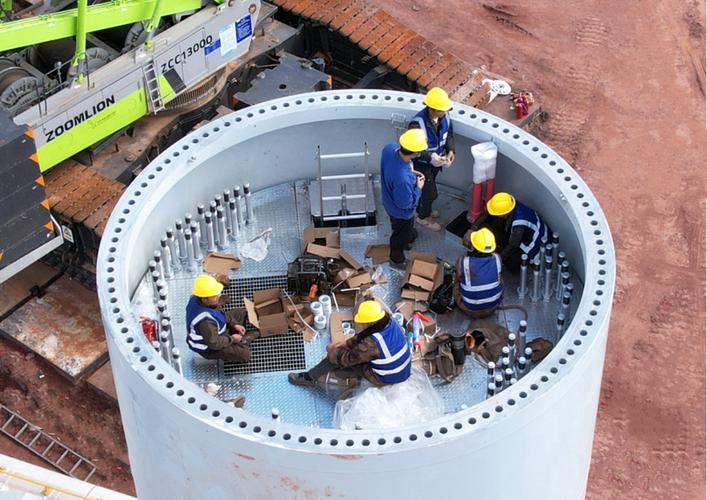 风电塔筒高强度紧固螺栓安装现场
我们做过统计,风电行业30%的塔筒安全事故,根源都是螺栓紧固不到位。你少拧了10%的预紧力,交变载荷下螺栓的疲劳寿命直接从二十年降到五年,甚至更短。
问:普通螺栓和高强度紧固螺栓的核心区别在哪?
答:很多人以为只是强度等级不一样,其实核心是受力逻辑完全不同。普通螺栓靠的是螺纹啮合挤压力抗剪,高强度紧固螺栓靠的是预紧力产生的摩擦力来承接外载荷,摩擦力差10%,整个连接结构的寿命就差一半还多。
问:现在工厂里用定扭矩扳手拧,不就够了吗?
答:真不够。我见过太多工厂,工人凭手感拧,或者用普通气动扳手打,扭矩误差能超过30%。哪怕是合格的定扭矩扳手,螺栓和螺母的摩擦系数不一样,作业室温不一样,螺纹上沾没沾杂质,最终的预紧力误差都能到15%以上。现在高端装备要求预紧力误差控制在5%以内,你说差得远不远?
2024年工业紧固的几个最新实践,很多工厂还没跟上
这两年新能源和高端装备起来,紧固工艺的更新速度比我想象的快太多,好多干了几十年的老工程师都跟不上。 第一个就是扭矩+转角双控紧固工艺,现在国内头部新能源车企做电池包壳体紧固,全换了这套工艺。先把所有螺栓拧到一个设定的基础扭矩,保证所有连接面贴实,再统一转一个固定的角度,这样预紧力的一致性能控制在3%以内,比单纯定扭矩准了不止一倍。 第二个就是防松工艺的升级,以前高振动场景大多用厌氧胶涂螺纹防松,现在很多厂家换成了改性耐温微胶囊防松胶,常温下不固化,受热才固化,拆装维护方便,防松效果比普通厌氧胶好3倍,还能重复使用。 💡 这里提个醒,很多小工厂图便宜,买的劣质防松胶,放半年粘度就变了,拧完半年松一半,别省那几分钱的成本,出了事得不偿失。 第三个就是智能紧固螺栓的落地,以前这个东西都是概念,现在国内风电和大型桥梁已经批量用上了,螺栓自带微型应力传感器,能实时传输预紧力数据,松了直接后台报警,不用维护工人爬几十米上百米挨个检测,太省心了。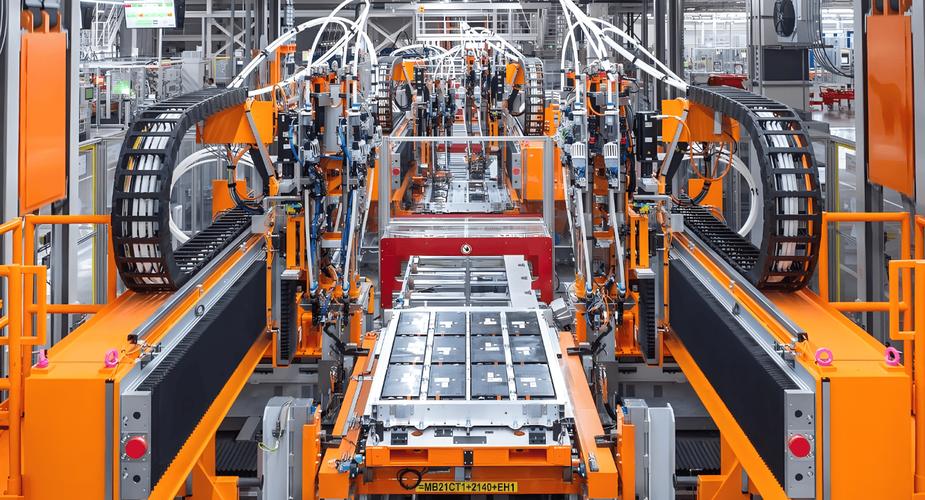 新能源汽车电池包模组紧固工序生产线
不过话说回来,这套新东西的成本确实不低,中小工厂暂时用不起也正常,但基础的紧固规范总该做到吧?
现场做紧固,最容易踩的五个致命坑
 现场做紧固,最容易踩的五个致命坑
我整理了这么多年跑现场见得最多的错误,全是踩了就出事的:
❗ 坑1:新旧螺栓混装
旧螺栓已经受过力,发生了不可恢复的塑性变形,再拿过来用,预紧力用不了一个月就掉一半,别舍不得扔,一根螺栓才几个钱?
✅ 坑2:不清理螺纹杂质
焊接完的工件,螺纹里沾了焊渣铁屑,你直接拧进去,摩擦系数飙升,扭矩到了预紧力远远不够,等于白拧,安装前用丝锥过一遍,花不了两分钟。
❗ 坑3:大法兰不按顺序分期拧
很多新人嫌麻烦,从一个方向一次性拧到底,最后整个法兰面的预紧力差好几倍,用不了半年就漏了松了。必须分2-3次,对角对称拧,这是老规矩,不能改。
✅ 坑4:露天作业不做防锈处理
螺栓螺纹锈了,下次维护根本拆不下来,只能气割割断,耽误大半天工期,涂一点防锈脂,成本几分钱。
❗ 坑5:扭矩工具常年不校准
我见过一个工厂,定扭矩扳手放了三年没校准,误差快50%,整批产品全部返工,亏了几十万,工具校准一年才花几个钱?
干工业这么多年,我最大的体会就是,越基础的工序,越能拉开产品的差距。
你几十万几百万的设备都造了,几千几万的螺栓钱都花了,最后卡在紧固这么一步,亏不亏?
你品。