冲压件降本提质:老工业人摸出来的实战经验
上个月跑了长三角三家做汽配的冲压车间,最大那个年产能千万级冲压件,老板蹲在车间门口抽烟跟我吐槽,去年原材料涨了15%,下游客户还硬压了8%的价,差点熬不过去。最后活过来,靠的不是拉新订单,是把手里现有冲压件的工艺改了三遍。
很多人觉得冲压件就是赚个加工费的低毛利买卖,没什么可挖的。这话不对。
 汽车车身冲压件自动化生产车间
多数人搞错了:冲压件的成本大头根本不在材料
一说起冲压件降本,老板第一反应就是减料,偷个0.1mm的钢板厚度,换换便宜的材质。我见过太多这么干的,最后批量尺寸不合格,客户索赔,亏的比赚的多十倍都不止。
说实话,我接触过的十多家成熟冲压厂算过账,连续量产的冲压件,模具分摊、换模待机、不良报废加起来,占总成本的比例超过60%,原材料才不到30%,剩下是人工和能耗。挖成本空间,根本不该先动材料。
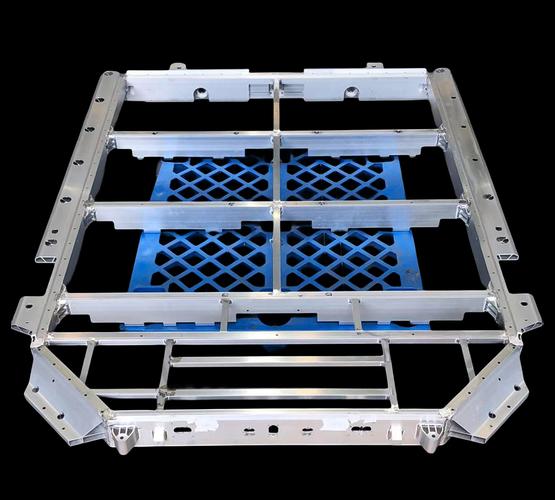
那个长三角的汽配老板,原来做新能源车企的电池托盘冲压件,一开始用的分体冲压再焊接工艺,换一次模要四个小时,一天最多开3000件,不良率高达2.1%,光是每月报废的不良品就有小几十万。后来咬咬牙改了一体化连续冲压模,换模时间直接降到45分钟,不良率压到0.3%,单件成本直接降了12%,材料厚度一点没动,强度还比原来高。
问:我们是小厂,接的都是多品种小批量冲压件订单,换模次数多,没钱改连续模,怎么降本?
答:小厂本来就没多少预算,犯不着追大厂的全自动化套路。先给所有冲床改一套标准化快换模工装,把模板改成统一的快装接口,再弄个预调台提前装模具,换模时间从两小时就能压到20分钟以内,整套改下来几万块搞定,我见过最快的三个月就回本。另外,把常用规格的坯料提前开成定尺料,别每次订单来了再现场剪,省下的边角料损耗都能有两个点,积少成多就是利润。
高精度汽车座椅冲压件三坐标检测现场
最新的行业实践里,控制精度早就不是靠试模修模一次次试了,提前用CAE做冲压回弹补偿,开模之前就算好回弹量,修模一次就能到位,不用试个三五次拖工期,还能把回弹公差控制在0.1mm以内。
还有个很多人忽略的点,内应力。很多冲压件做出来的时候合格,放仓库半个月再拿出来,翘曲变形了,只能报废。现在很多厂加一道在线振动时效,冲压完放振动台上振十几分钟,内应力全消,放半年都不会变,报废率直接降了一大半。
问:我们给客户供的冲压件,电泳喷粉总出气泡掉漆,换了好几种涂料都没用,到底啥问题?
答:不全是涂料的锅,90%的问题出在冲压件本身。要么是拉伸油选的不对,残留的油性杂质清不干净,要么就是冲压留下的边角微裂纹,电泳的时候积液,烤干就鼓泡。解决方法真不贵,冲压之后加一道弱腐蚀抛丸,几块钱一吨的成本,不光清干净表面杂质,还把微裂纹抛掉了,喷粉合格率直接从85%升到98%以上,单件成本才涨不到一分钱。
新能源风潮下,冲压件的新机会在哪
这两年最明显的变化,就是原来很多用铸件、锻件、拼焊件的地方,现在都改成一体化冲压件了。
比如说汽车的副车架,原来都是铸铁件,现在用高强度钢热冲压成型,重量直接降30%,强度还比铸铁高,成本比铸件还低5%,现在新势力车企基本都换成冲压件了。还有电池包的外壳,原来大多用挤压型材拼焊,十几道工序,现在用万吨级冲床直接出一体化冲压件,省了拼焊工序,精度更高,气密性直接提升一个档次。
不过话说回来,不是谁都能随随便便进去抢单。新能源汽车的冲压件,公差要求原来传统汽配是±0.5mm,现在直接提到±0.1mm,对模具精度、设备稳定性要求都高了很多。小厂想进这个赛道,别上来就砸几百万买新冲床,先把现有设备的年度精度校准做了,把模具的日常维护标准提上去,很多时候现有设备就能满足要求,先拿到订单再扩产,稳得多。
还有光伏、储能这边,最近两年冲压件的需求涨的也很快,原来光伏支架的连接件都是先镀锌再冲压,现在改成冲压完再热镀锌,成本降了10%还多,防腐寿命还能多五年,好多做外贸的工厂都转这个了。
干冲压这行快十五年了,见过太多工厂靠着改一个冲压件的工艺起死回生,也见过不少抱着老经验不放,最后被客户淘汰的。冲压件看起来是没什么技术含量的基础件,其实里面的门道,够你挖一辈子。对吧?
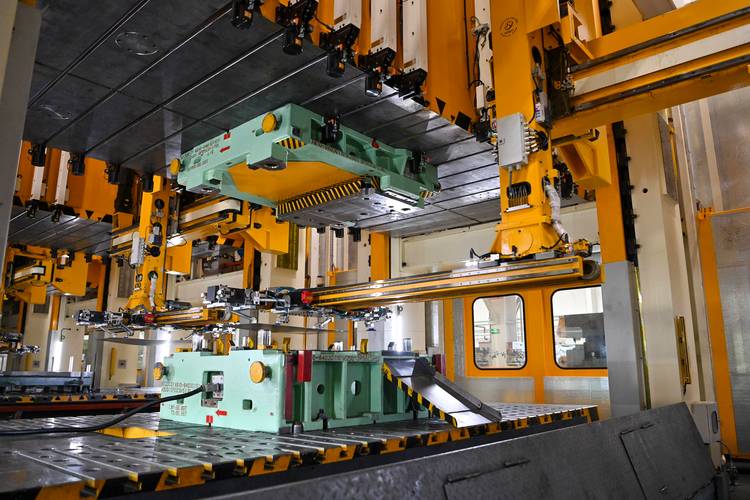 汽车车身冲压件自动化生产车间
多数人搞错了:冲压件的成本大头根本不在材料
 多数人搞错了:冲压件的成本大头根本不在材料
一说起冲压件降本,老板第一反应就是减料,偷个0.1mm的钢板厚度,换换便宜的材质。我见过太多这么干的,最后批量尺寸不合格,客户索赔,亏的比赚的多十倍都不止。
说实话,我接触过的十多家成熟冲压厂算过账,连续量产的冲压件,模具分摊、换模待机、不良报废加起来,占总成本的比例超过60%,原材料才不到30%,剩下是人工和能耗。挖成本空间,根本不该先动材料。
那个长三角的汽配老板,原来做新能源车企的电池托盘冲压件,一开始用的分体冲压再焊接工艺,换一次模要四个小时,一天最多开3000件,不良率高达2.1%,光是每月报废的不良品就有小几十万。后来咬咬牙改了一体化连续冲压模,换模时间直接降到45分钟,不良率压到0.3%,单件成本直接降了12%,材料厚度一点没动,强度还比原来高。
问:我们是小厂,接的都是多品种小批量冲压件订单,换模次数多,没钱改连续模,怎么降本?
答:小厂本来就没多少预算,犯不着追大厂的全自动化套路。先给所有冲床改一套标准化快换模工装,把模板改成统一的快装接口,再弄个预调台提前装模具,换模时间从两小时就能压到20分钟以内,整套改下来几万块搞定,我见过最快的三个月就回本。另外,把常用规格的坯料提前开成定尺料,别每次订单来了再现场剪,省下的边角料损耗都能有两个点,积少成多就是利润。
冲压件的精度坑,踩一次亏几十万
干这行久了,见了太多奇奇怪怪的亏吃在精度上。去年有个做出口家电冲压件的朋友,出货前全检尺寸,个个都符合客户给的公差,结果货到了国外客户工厂,组装全卡不上,整批退运,亏了快八十万。 为啥?没人在乎形位公差啊。客户要的平面度,他只看长宽尺寸对不对,冲压回弹之后,平面度超了0.2mm,尺寸没错就是装不上,说什么都晚了。 现在做冲压件,精度要求早就不是十年前那套了,原来只要尺寸对就能交货,现在客户要的是长期尺寸稳定,存放三个月都不能变形。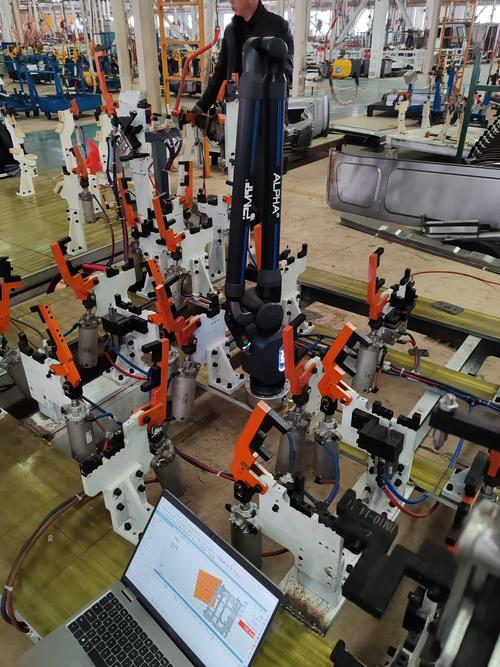 高精度汽车座椅冲压件三坐标检测现场
最新的行业实践里,控制精度早就不是靠试模修模一次次试了,提前用CAE做冲压回弹补偿,开模之前就算好回弹量,修模一次就能到位,不用试个三五次拖工期,还能把回弹公差控制在0.1mm以内。
还有个很多人忽略的点,内应力。很多冲压件做出来的时候合格,放仓库半个月再拿出来,翘曲变形了,只能报废。现在很多厂加一道在线振动时效,冲压完放振动台上振十几分钟,内应力全消,放半年都不会变,报废率直接降了一大半。
问:我们给客户供的冲压件,电泳喷粉总出气泡掉漆,换了好几种涂料都没用,到底啥问题?
答:不全是涂料的锅,90%的问题出在冲压件本身。要么是拉伸油选的不对,残留的油性杂质清不干净,要么就是冲压留下的边角微裂纹,电泳的时候积液,烤干就鼓泡。解决方法真不贵,冲压之后加一道弱腐蚀抛丸,几块钱一吨的成本,不光清干净表面杂质,还把微裂纹抛掉了,喷粉合格率直接从85%升到98%以上,单件成本才涨不到一分钱。
新能源风潮下,冲压件的新机会在哪
 新能源风潮下,冲压件的新机会在哪
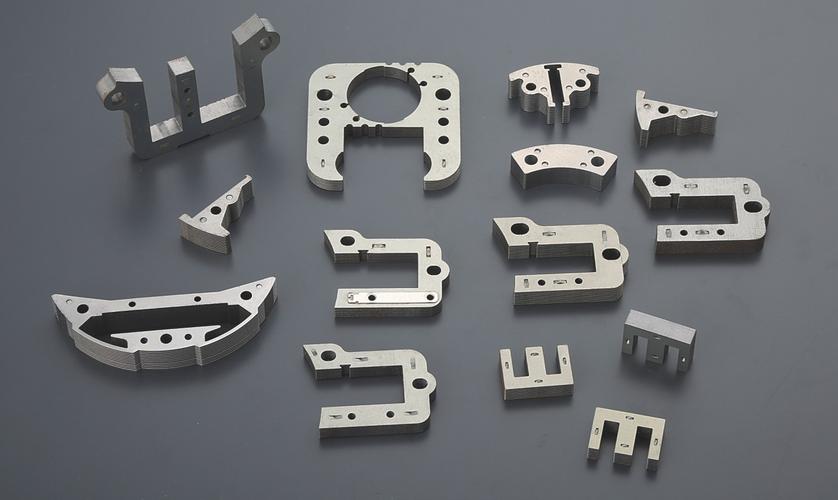
这两年最明显的变化,就是原来很多用铸件、锻件、拼焊件的地方,现在都改成一体化冲压件了。
比如说汽车的副车架,原来都是铸铁件,现在用高强度钢热冲压成型,重量直接降30%,强度还比铸铁高,成本比铸件还低5%,现在新势力车企基本都换成冲压件了。还有电池包的外壳,原来大多用挤压型材拼焊,十几道工序,现在用万吨级冲床直接出一体化冲压件,省了拼焊工序,精度更高,气密性直接提升一个档次。
不过话说回来,不是谁都能随随便便进去抢单。新能源汽车的冲压件,公差要求原来传统汽配是±0.5mm,现在直接提到±0.1mm,对模具精度、设备稳定性要求都高了很多。小厂想进这个赛道,别上来就砸几百万买新冲床,先把现有设备的年度精度校准做了,把模具的日常维护标准提上去,很多时候现有设备就能满足要求,先拿到订单再扩产,稳得多。
还有光伏、储能这边,最近两年冲压件的需求涨的也很快,原来光伏支架的连接件都是先镀锌再冲压,现在改成冲压完再热镀锌,成本降了10%还多,防腐寿命还能多五年,好多做外贸的工厂都转这个了。
干冲压这行快十五年了,见过太多工厂靠着改一个冲压件的工艺起死回生,也见过不少抱着老经验不放,最后被客户淘汰的。冲压件看起来是没什么技术含量的基础件,其实里面的门道,够你挖一辈子。对吧?