热处理炉选型与维护:资深工业人总结的避坑指南
别光看报价,先把自己的需求摸清楚
很多人买炉第一句就是"最便宜的多少钱",从来不想自己要处理什么工件,要达到什么标准。做渗碳处理的齿轮,你非得买个普通箱式炉,没有可控气氛,出来的工件表面脱碳,精度根本达不到。做小批量多品种的五金件,你非得买个连续式热处理炉,换一次工艺要调大半天,产能还浪费一半。
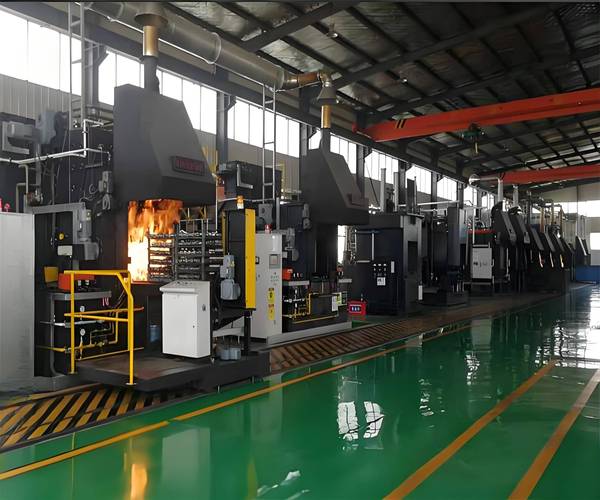 工业车间在用箱式热处理炉生产场景
问:我就是小加工厂,订单杂,什么类型的工件都接,选什么热处理炉最合适?
答:优先选模块化可调气氛箱式热处理炉,换工艺只需要换工装、调整碳势温度参数,不需要动炉体结构,应付小批量多品种太顺手。预算够的话加个自动上下料模块,哪怕只有一个工人也能开炉运转,不会耽误接活。
新功能里哪些真有用,哪些是纯智商税
现在热处理炉迭代快,厂家吹得天花乱坠,很多功能加了好几万,买回去根本用不上。说实话,全智能无人值守这个,90%的中小厂都用不上。你连自己产品的工艺参数都没摸稳定,无人值守就是摆着看的,出问题都找不到原因。但有些功能,真的是掏钱就赚。
比方说氮基气氛闭环控制,能把碳势波动控制在±0.03%以内,做高端渗碳件、调质件根本离不开。以前老式炉要工人每半小时测一次碳势,手动调整,误差大还费人,现在自动闭环调,精度上去了,还省了人工。还有余热回收系统,现在燃气电费涨成什么样,带余热回收的热处理炉,一年能省十几万能耗,两三年就把加的差价赚回来了。
吐槽一句,有些厂家吹的"纳米级隔热节能层",说能节能30%,你拿回去实际测,最多节能5%,就是换了块好点的耐火砖,加钱好几万,纯纯智商税。别信。
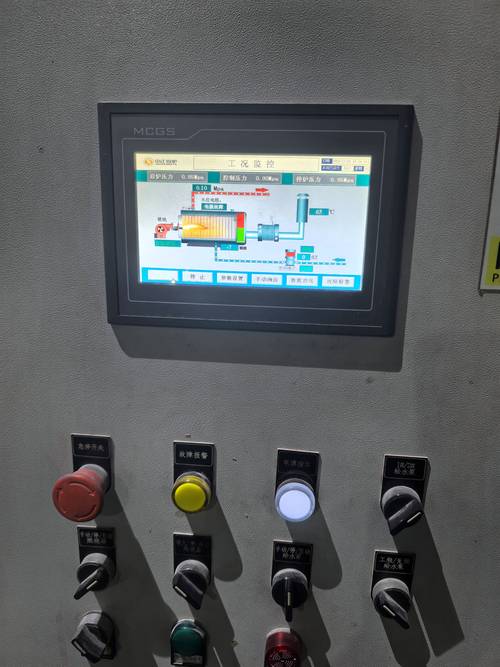 现代化可控气氛热处理炉中控操作界面
问:好多厂家都宣传自己的热处理炉能做到零氧化,这是真的吗,值不值得加钱上?
答:真能,但完全没必要跟风上。真空热处理炉就能做到几乎零氧化,适合做高端刀具、航空结构件这种对表面质量要求极高的工件,价格是普通炉的两三倍。你要是做普通建筑五金、普通紧固件,普通可控气氛热处理炉就能满足表面要求,花那冤枉钱干嘛?别被厂家的营销话术忽悠冲高端。
日常维护几个关键点,能多赚五年使用寿命
 日常维护几个关键点,能多赚五年使用寿命
很多工厂买了热处理炉,往车间一放,除了出故障从来不开炉检查,用个三五年就废得要换新,太可惜了。说几个我见最多的坑,你照着做,多活五年真不是难事。
- ✅ 每周清理一次炉口堆积的氧化皮。氧化掉进去积多了,会腐蚀炉底板,还会挡住加热流场,让炉内温度均匀性变差,做出来的工件硬度差能差到HRC5度,直接报废。
- ✅ 每个月校准一次控温热电偶。很多厂用了五六年都不校,显示温度和实际温度差个二三十度你都不知道,整批报废都找不到原因。
- ❕ 长期停炉一定要做保护。停炉前把炉内清理干净,通干燥氮气保压,别让潮湿空气进去腐蚀炉衬和加热元件。我见过太多厂停炉三个月再开,加热丝全断,光换就要小几万,就是没做保护。
- 💡 现在新出的热处理炉大多带远程诊断功能,别嫌那几千块的加价,真出了小问题,厂家后台直接调,不用等师傅上门三五天,不耽误生产,这点钱太值了。
干机械快二十年,热处理一直是行业里的隐形门槛。外行看就是个加热保温的炉子,内行人都知道,零件的强度、韧性、使用寿命,全看热处理炉给不给力。选不对,维护不好,再好的设计再好的加工,全白搭。不过话说回来,也不是越贵越好,卡准自己的订单、产能、工艺要求,别跟风交智商税,日常维护上心,一台热处理炉用十几年,稳稳赚钱,这不比什么都强。