感应加热:被中小制造工厂低估的金属加工隐形王牌
你去江浙沪逛一圈汽配城、五金加工厂,十家里有七八家已经换上感应加热设备了。还有不少老板抱着“能凑合用就不换”的想法,守着用了十年的煤炉、煤气加热炉,最后被环保查、被废品率拖垮,才想起换设备。
说实话,这钱省的真不值当。
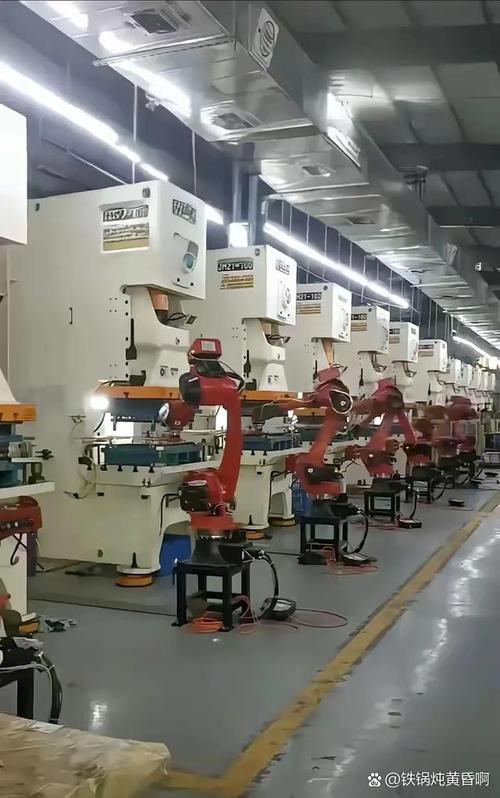
 汽配工厂曲轴感应加热淬火现场图
问:感应加热是不是只能处理小型工件?只能用来淬火?
答:这都是老黄历了。现在上千千瓦的感应加热设备,能处理几米长的风电主轴淬火,也能给大型压力容器做封头热压。应用场景远不止淬火,焊接、热配合、熔炼、热弯、甚至废旧电机拆铜都能用,覆盖大半金属加工工序。
我前阵子在河北一个拆车厂,看到老板用感应加热拆电机转子,烧个十几秒,铜绕组就能直接抽出来,比之前用割枪割快了五倍,铜还保持纯度,卖价都高了好几个点。
工业感应加热不同规格定制感应器实物图
2024年感应加热的新玩法,很多人还不知道
这两年新能源行业爆发,感应加热的应用又拓展了一大块,很多老行当中都出了新用法。
比如新能源汽车电机的扁铜线焊接,原来用超声焊,碰到厚一点的铜线就焊不牢,良率一直上不去,现在用感应加热钎焊,焊出来的接头强度够,电阻率低,合格率直接从92%升到99%以上,成本还降了一成多。
还有光伏支架的热弯、打孔后扩孔修正,用感应加热几秒钟就搞定,速度快,还不破坏表面的镀锌层,完全满足户外防腐要求。
甚至现在金属3D打印的后处理,也有不少工厂在用感应加热做去应力退火,精准控温,速度快,适合小批量多品种的定制生产,比传统箱式炉灵活太多。
✅ 有一点要提,现在双碳要求越来越严,很多地方都在淘汰高污染的传统加热设备,感应加热本身就是低碳加工方式,早换早省心,还能拿不少地方的节能改造补贴,算下来真花不了几个钱。
很多做了十几年加工的老老板,总说自己那套老方法靠谱,其实多去同行厂里逛一圈,试一下你就知道。感应加热这东西,用了就再也回不去了。
为什么制造行业现在都在转用感应加热?
感应加热的核心,就是靠涡流让金属自身发热,不用烧煤烧气预热,开机就能用。 你想要加热哪个位置,就给你做哪个位置的感应器,精准到毫米,不会影响工件其他部位的性能。 省电就不说了,比传统加热方式省30%到50%的能源,这两年工业电费涨的凶,一年下来省出半台设备钱不是瞎吹。 环保更不用说,没有明火没有废气,过环保检查完全不慌,不用偷偷摸摸开工。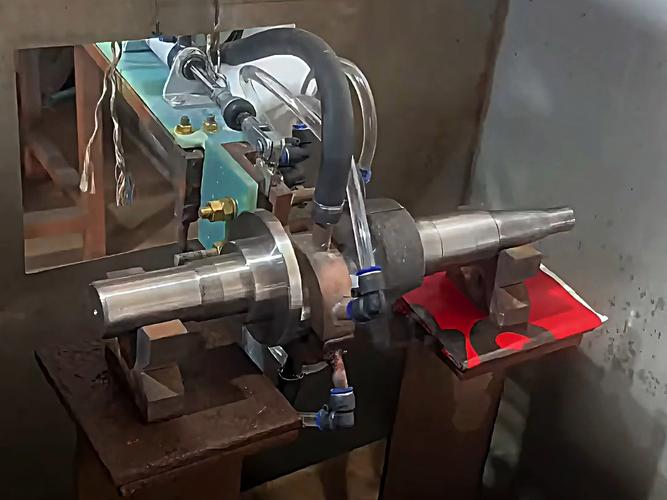 汽配工厂曲轴感应加热淬火现场图
问:感应加热是不是只能处理小型工件?只能用来淬火?
答:这都是老黄历了。现在上千千瓦的感应加热设备,能处理几米长的风电主轴淬火,也能给大型压力容器做封头热压。应用场景远不止淬火,焊接、热配合、熔炼、热弯、甚至废旧电机拆铜都能用,覆盖大半金属加工工序。
我前阵子在河北一个拆车厂,看到老板用感应加热拆电机转子,烧个十几秒,铜绕组就能直接抽出来,比之前用割枪割快了五倍,铜还保持纯度,卖价都高了好几个点。
买感应加热设备,最容易踩的几个坑
很多老板买设备第一句话就是“你这设备多少钱一千瓦”,上来就比价格,最后踩大坑。 💡 第一个坑:感应器不定制。感应加热能不能用,核心就是感应器。你做扁铜线焊接和做齿轮淬火,感应器的形状、匝数完全不一样。很多小厂家卖设备,给你配个通用感应器就完事,你拿回去要么硬度不够,要么加热不均,废工件都是轻的。 ❗ 第二个坑:功率虚标。标称200KW,实际输出连150KW都不到,做大工件根本带不动,加热慢一倍,效率上不去。 不过话说回来,大品牌也不是就一定不会出问题,关键是要找能给你现场打样的厂家。先拿你的工件去试,试出来效果符合要求再付钱,这才是最稳的。 上个月我在东莞见一个汽配厂老板,他跟我吐槽,之前贪便宜比价格,买了台小厂的设备,结果感应器做的不对,淬火硬度差了两度,废了三批曲轴,亏了十几万,最后还是换了大厂的设备才解决,算下来反而花了更多钱。 问:感应加热设备维护难吗?普通工人能不能操作? 答:真不难。现在的设备都是全数字化控制,参数存在系统里,换产品调一下参数就行,普通工人培训一天就能上手。维护就是日常看看冷却水路,清清灰尘,要是配了软水机,一年都不用动管路,比传统炉省心一百倍。我见过不少工厂,原来开传统炉要两个人三班倒,现在换了感应加热,一个人盯两台设备都没问题,光是人工成本一年省几十万。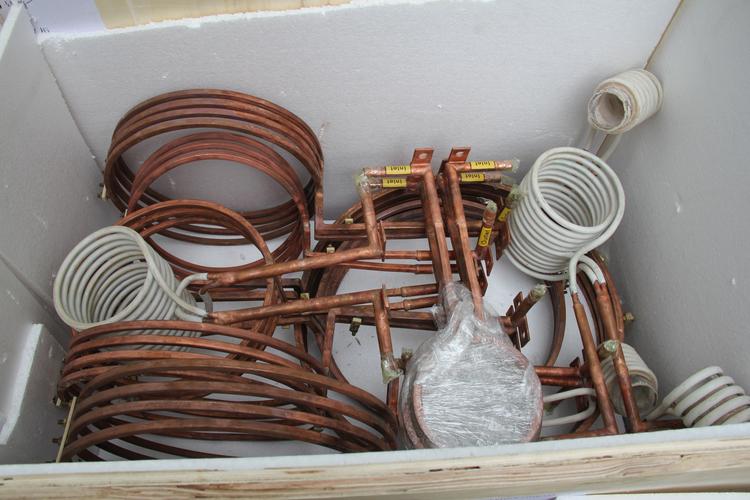 工业感应加热不同规格定制感应器实物图
2024年感应加热的新玩法,很多人还不知道
 2024年感应加热的新玩法,很多人还不知道
这两年新能源行业爆发,感应加热的应用又拓展了一大块,很多老行当中都出了新用法。
比如新能源汽车电机的扁铜线焊接,原来用超声焊,碰到厚一点的铜线就焊不牢,良率一直上不去,现在用感应加热钎焊,焊出来的接头强度够,电阻率低,合格率直接从92%升到99%以上,成本还降了一成多。
还有光伏支架的热弯、打孔后扩孔修正,用感应加热几秒钟就搞定,速度快,还不破坏表面的镀锌层,完全满足户外防腐要求。
甚至现在金属3D打印的后处理,也有不少工厂在用感应加热做去应力退火,精准控温,速度快,适合小批量多品种的定制生产,比传统箱式炉灵活太多。
✅ 有一点要提,现在双碳要求越来越严,很多地方都在淘汰高污染的传统加热设备,感应加热本身就是低碳加工方式,早换早省心,还能拿不少地方的节能改造补贴,算下来真花不了几个钱。
很多做了十几年加工的老老板,总说自己那套老方法靠谱,其实多去同行厂里逛一圈,试一下你就知道。感应加热这东西,用了就再也回不去了。