气氛炉选型与维护:工业热处理避坑干货
跑了不下三十家热处理加工厂,见过太多人在气氛炉上踩大坑。
买的时候图便宜,用三年出问题,整批工件报废,赔的钱能买半台新炉。
今天就把我攒了十几年的经验抖出来。
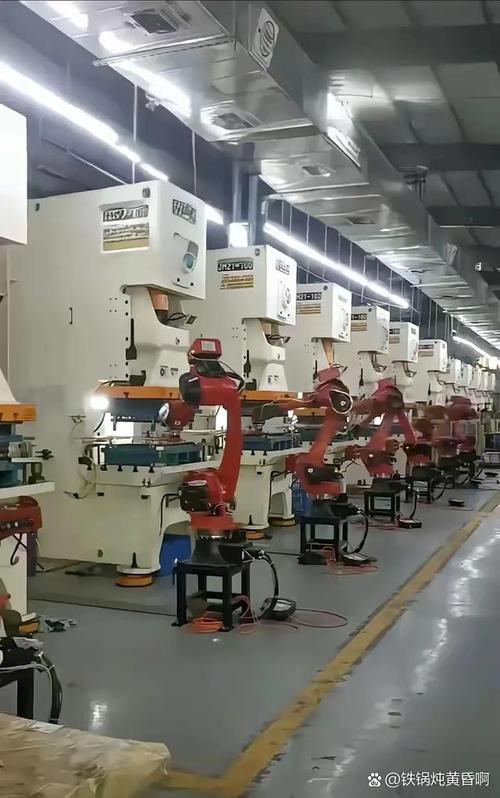
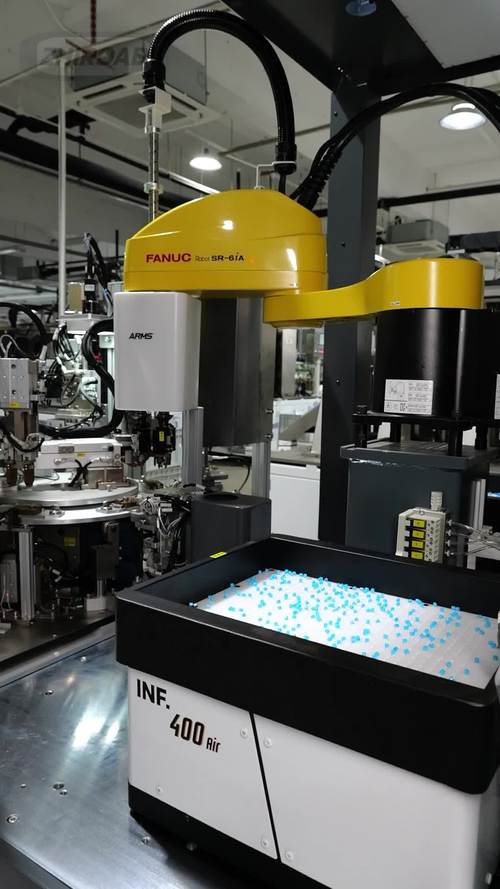
 工厂车间箱式气氛炉生产现场图
问:做小批量多品种五金淬火,选箱式还是井式气氛炉?
答:小批量换单频繁,优先选箱式气氛炉,装料出料方便,换炉气也快,周转效率高。如果是大批量连续生产同规格轴类零件,那选连续式或者井式气氛炉,长期走量的成本更低。
气氛炉炉门密封结构实拍图
问:国产气氛炉和进口的差距大吗?
答:放在十年前,确实有差距,现在真不一样了。国内一线厂家做的气氛炉,控温精度能做到±1℃,氧含量控制能到1ppm以内,不管是做高端航空零件还是普通民用五金,都能满足要求,价格只有进口的一半,售后随叫随到,真没必要多花那冤枉钱。
选气氛炉,先匹配你的工艺需求
很多人上来就问多少钱,从来不讲自己要做什么。 做粉末冶金烧结和做金属钎焊,对气氛炉的要求差了十万八千里。做硬质合金烧结的气氛炉,要带脱蜡段,还要能稳定控制负压,你拿普通箱式气氛炉来凑,出来的工件全是不均匀孔隙,直接回炉重造都救不了。 如果是做锂电池正极材料烧结,那对气氛纯度和控温精度要求更高,差一点,材料的循环寿命就不达标。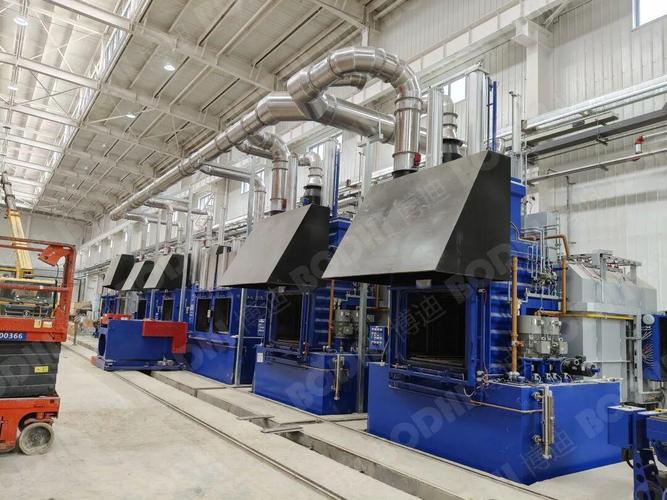 工厂车间箱式气氛炉生产现场图
问:做小批量多品种五金淬火,选箱式还是井式气氛炉?
答:小批量换单频繁,优先选箱式气氛炉,装料出料方便,换炉气也快,周转效率高。如果是大批量连续生产同规格轴类零件,那选连续式或者井式气氛炉,长期走量的成本更低。
新手买气氛炉最爱踩的几个坑
第一个坑:忽略密封性能。 很多小厂为了压价格,壳体焊接偷工减料,密封圈用劣质回收料,用不到一年就开始漏。你每天多花几百块钱充氩气,氧含量还是降不下来,工件烧出来发黑氧化,你还怪气体供应商不纯,冤不冤? 第二个坑:加热元件乱凑规格。 你要做1200℃以上的工艺,必须用硅碳棒或者钼丝,很多厂家偷偷给你换成铁铬铝电阻丝,用不了半年就烧断,拆换一次花几万,还耽误十天半个月生产,亏到哭。 我见过最离谱的老板,图比市场价便宜二十万,接了台二手翻新气氛炉,拉回去一调试,炉温均匀度差了二十多度,整批刀具淬火硬度不达标,赔客户三十多万,算下来比买新的合格炉还多花十几万,找原卖家,人都找不到。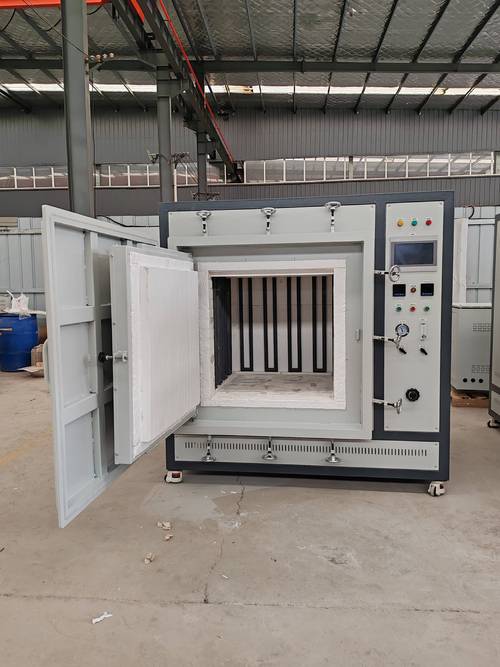 气氛炉炉门密封结构实拍图
问:国产气氛炉和进口的差距大吗?
答:放在十年前,确实有差距,现在真不一样了。国内一线厂家做的气氛炉,控温精度能做到±1℃,氧含量控制能到1ppm以内,不管是做高端航空零件还是普通民用五金,都能满足要求,价格只有进口的一半,售后随叫随到,真没必要多花那冤枉钱。