工业电阻加热:选型避坑与2024年最新工业实践
我干工业热加工这块快二十年,见过太多项目栽在电阻加热上。
不是功率算错温度上不去,就是材料选错用仨月就坏。
最后烧钱返工,骂骂咧咧换设备。对吧?
 工业汽车模具预热电阻加热现场作业图
问:间歇生产场景,电阻加热和感应加热全生命周期成本差多少?
答:拿100KW的年开工1500小时的场景算,感应加热能效确实比电阻加热高5到8个百分点,但电阻加热的采购成本只有感应加热的三分之一到二分之一,维护成本更是差十倍——感应加热要定期换绝缘线圈,一套下来大几万,电阻加热坏了换根加热芯,几百块搞定。算下来,间歇生产用电阻加热,全周期成本能低一半还多。✅
工业高温耐腐蚀电阻加热棒产品样品图
问:长期1000℃以上的高温电阻加热场景,选什么材料最靠谱?
答:如果长期工作在1200℃到1600℃,别贪便宜用镍铬合金丝,直接上硅钼棒。硅钼棒高温下耐氧化,寿命是镍铬合金的三五倍,就是本身脆,安装的时候别用力磕碰就行。要是温度到1800℃以上,就得用二硅化钨加热元件,不过这个要真空或者惰性气氛保护,不然很快氧化烧断。很多小厂为了压报价,一千度的场景还用普通镍铬丝,看似省了采购钱,实际半年换一次,算下来更贵。真的亏。
2024年电阻加热的新工业应用
别觉得电阻加热是上个世纪的老技术,早就该淘汰。现在很多前沿的制造业工艺,反而在用电阻加热玩出新花样。
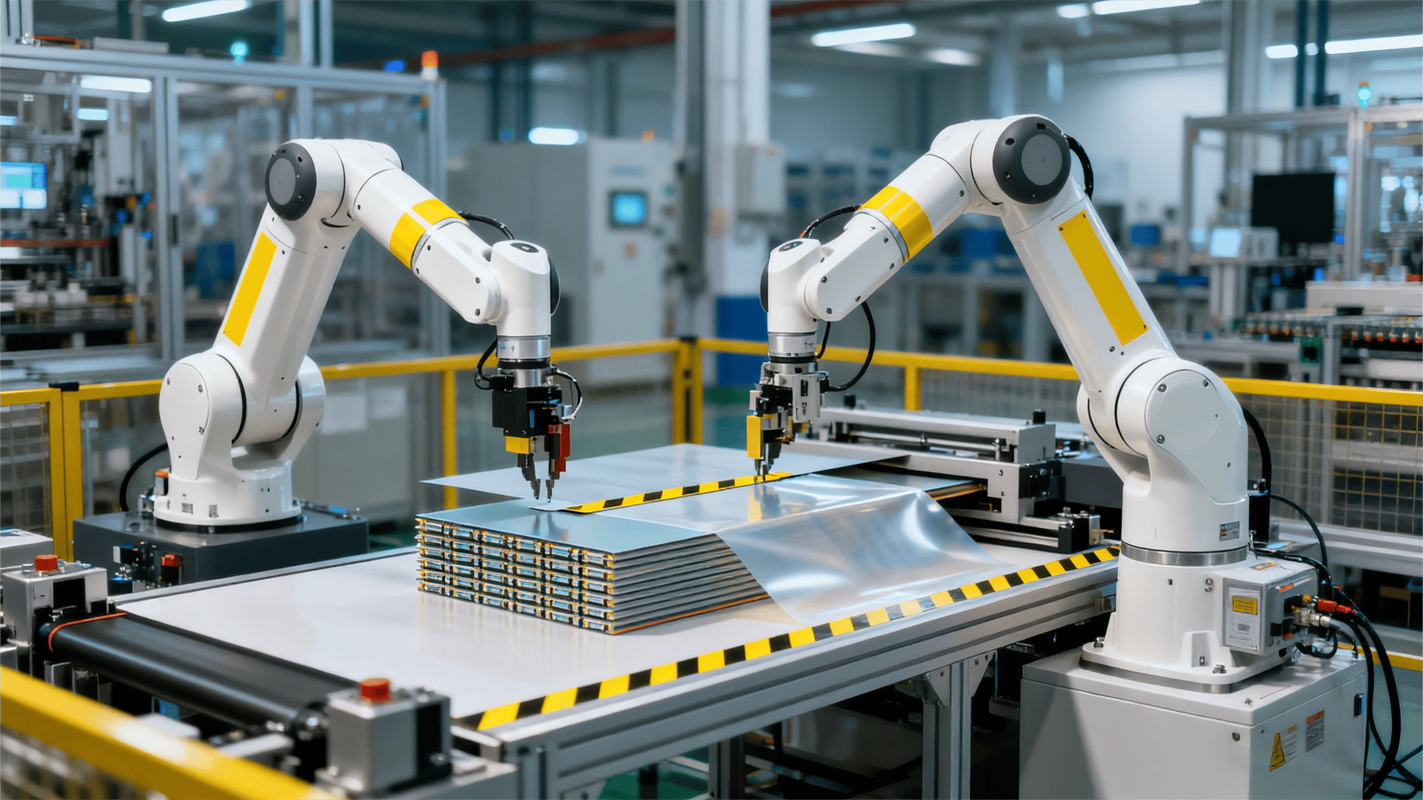
就说最近火得不行的固态电池生产,极片烧结工序很多新生产线用的就是分段控温的电阻加热辊,比起原来的燃气加热隧道炉,控温均匀度提了一倍,极片烧结一致性好很多,成品合格率直接涨了10%以上,这个提升对电池生产来说太值钱了。
还有航空航天领域大尺寸金属3D打印件的去应力退火,原来都是整件进炉,能耗大还容易变形,现在用局部电阻加热扫描处理,只处理焊接打印的部位,整体能耗降了60%还多,变形量控制得更好,性能一点不打折扣。
还有最近出来的石墨烯改性电阻加热元件,升温速度比传统电阻加热快一倍,能效还能再提10%左右,就是目前成本还偏高,只适合对温度响应速度要求极高的特种场景,再过两三年成本降下来,估计会替代不少传统电阻加热产品。
不过话说回来,电阻加热能火一百多年没被淘汰,核心就是简单、靠谱、便宜。不管技术怎么变,你选加热方式的时候,先摸清楚自己的生产模式、开工时长、预算,别跟风追所谓的高新科技,适合的才是最赚的。
什么场景选电阻加热比感应加热更划算?
现在行业里一股风,都吹感应加热效率高,上来就推感应。说实话,不是所有生产场景都适合。 比如小批量模具局部预热、实验室试样恒温加热、中小型设备的局部热处理,电阻加热的综合优势甩感应加热好几条街。 现在新型陶瓷电阻加热芯的控温精度,能做到±0.5℃,多数感应加热根本达不到这个精度。而且安装简单,不用做复杂的电磁屏蔽,随便找个机修就能换件。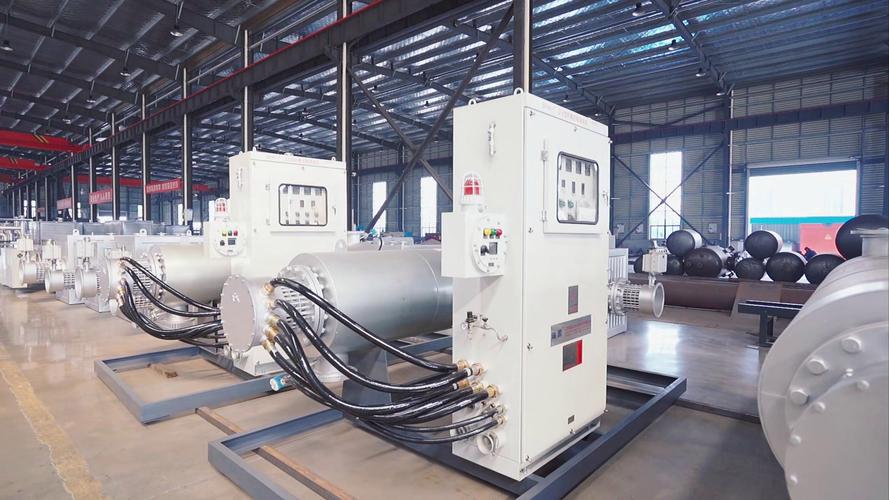 工业汽车模具预热电阻加热现场作业图
问:间歇生产场景,电阻加热和感应加热全生命周期成本差多少?
答:拿100KW的年开工1500小时的场景算,感应加热能效确实比电阻加热高5到8个百分点,但电阻加热的采购成本只有感应加热的三分之一到二分之一,维护成本更是差十倍——感应加热要定期换绝缘线圈,一套下来大几万,电阻加热坏了换根加热芯,几百块搞定。算下来,间歇生产用电阻加热,全周期成本能低一半还多。✅
电阻加热选型最容易踩的三个致命坑
第一个坑,功率瞎估算。很多工程师套完表面积公式就出图,根本不考虑设备开口的散热损失、工装的吸热。上个月一个做烘焙设备的客户找我救急,原来按公式算的20KW够,实际生产满负荷温度还差50℃,最后重新开槽加功率,光改造费就花了四万多,还耽误了半个月交货。 第二个坑,材质乱凑。很多厂家为了压成本,该用干烧管的地方用液体加热管,该用316不锈钢的地方用普通201,腐蚀环境不用石英加热管,非要凑不锈钢。不到半年烧穿漏液,整条线停摆。这坑,我见过不下十次。💡 第三个坑,忽略接线端隔热。一千度以上的加热区,接线端不做陶瓷隔热处理,不出两个月,电缆绝缘就烤化了,轻则跳闸,重则烧整个控制柜,太险了。❗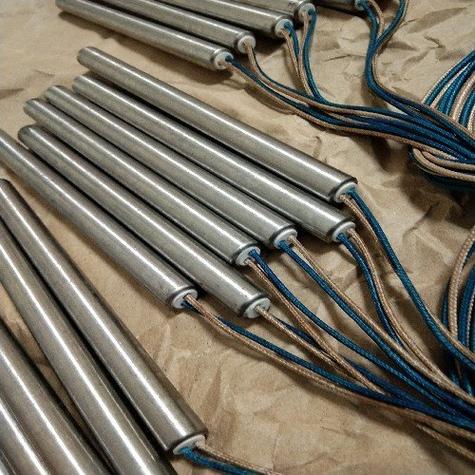 工业高温耐腐蚀电阻加热棒产品样品图
问:长期1000℃以上的高温电阻加热场景,选什么材料最靠谱?
答:如果长期工作在1200℃到1600℃,别贪便宜用镍铬合金丝,直接上硅钼棒。硅钼棒高温下耐氧化,寿命是镍铬合金的三五倍,就是本身脆,安装的时候别用力磕碰就行。要是温度到1800℃以上,就得用二硅化钨加热元件,不过这个要真空或者惰性气氛保护,不然很快氧化烧断。很多小厂为了压报价,一千度的场景还用普通镍铬丝,看似省了采购钱,实际半年换一次,算下来更贵。真的亏。
2024年电阻加热的新工业应用
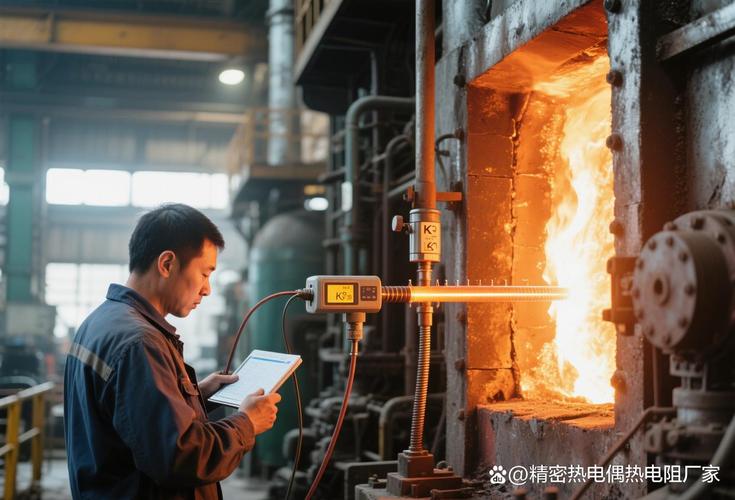 2024年电阻加热的新工业应用
别觉得电阻加热是上个世纪的老技术,早就该淘汰。现在很多前沿的制造业工艺,反而在用电阻加热玩出新花样。
就说最近火得不行的固态电池生产,极片烧结工序很多新生产线用的就是分段控温的电阻加热辊,比起原来的燃气加热隧道炉,控温均匀度提了一倍,极片烧结一致性好很多,成品合格率直接涨了10%以上,这个提升对电池生产来说太值钱了。
还有航空航天领域大尺寸金属3D打印件的去应力退火,原来都是整件进炉,能耗大还容易变形,现在用局部电阻加热扫描处理,只处理焊接打印的部位,整体能耗降了60%还多,变形量控制得更好,性能一点不打折扣。
还有最近出来的石墨烯改性电阻加热元件,升温速度比传统电阻加热快一倍,能效还能再提10%左右,就是目前成本还偏高,只适合对温度响应速度要求极高的特种场景,再过两三年成本降下来,估计会替代不少传统电阻加热产品。
不过话说回来,电阻加热能火一百多年没被淘汰,核心就是简单、靠谱、便宜。不管技术怎么变,你选加热方式的时候,先摸清楚自己的生产模式、开工时长、预算,别跟风追所谓的高新科技,适合的才是最赚的。