火焰加热在工业弯管加工中的实践与避坑指南
干工业加工的,谁没跟弯管打过交道?尤其是大壁厚、大口径的碳钢、合金钢弯管,冷弯动不动就裂,回弹大到离谱,这时候谁第一反应都是——火焰加热啊。
 工业现场工人火焰加热弯管作业图
问:火焰加热弯管和中频加热弯管出来的质量差很多吗?
答:真没你想的那么大。只要控温准、加热深度对,火焰加热弯出来的管子,椭圆度、壁厚减薄率完全能过GB50235的验收要求。很多做压力容器配套的大厂,小口径异径弯管至今还是用火焰加热手工弯,为啥?开一次模具几十万,接个几万块的订单根本划不来,火焰加热直接干,废品率比开模具还低。
火焰加热弯管钢材温度对应颜色对照表
💡 一个老工人不传的小技巧:弯管之前灌干黄沙,两端用木塞堵紧,能防扁防皱,百试百灵,比买什么防皱芯轴便宜多了,效果一点不差。
现在的火焰加热,早就不是你印象里的老黄历了
别觉得火焰加热是淘汰的老手艺,这两年反而在中小定制加工圈火起来了。为啥?现在下游需求全是多品种小批量,新能源项目里一堆异形管、改向管,你开模具根本不划算,火焰加热随便改,要什么弧度弯什么弧度,太适配现在的需求了。
不过话说回来,现在的火焰加热也有新变化,不是老一套了。以前大家都用乙炔,现在大部分都换成丙烷加火焰增效剂,成本比乙炔降了三分之一还多,爆炸范围更窄,安全多了。还有新型的多孔环形割炬,加热比原来的单头割炬均匀太多,不会出现局部烧穿、局部温度不够的情况,弯出来的质量直追中频。
我前两个月跑浙江的一个小配件厂,二十多个人,专做新能源电站的异形配套弯管,一大半都是火焰加热做的,人家活排到三个月后,利润比不少买了几千万高端设备的大厂还高。对吧?
工业哪有什么高低级之分,能赚钱、能解决问题的就是好技术。
❗ 一定要提醒:明火作业,安全底线不能破,作业点10米内清干净易燃易爆物,灭火器随时放在伸手就能拿到的地方,管内有残油残漆一定要提前清理,出过事的,别存侥幸。
哪怕再过十年,只要还有定制化的工业需求,火焰加热这门老手艺,就一定还有它的位置。
为什么偏偏选火焰加热弯管?不是有中频加热吗?
说实话,现在不少行业鼓吹全自动化中频弯管,把传统工艺说的一文不值。可你算算帐,一台带伺服的中频弯管机,下来小一百万,接不到批量活的时候,每天放那吃灰,折旧都赚不回来。 火焰加热呢?一套氧气丙烷割炬加简易胎架,万把块就能配齐,灵活到什么程度?工地现场临时改管,拿上工具就走,挪个地方就能干活,你搬个中频设备给我看看? 当然我不是说中频不好,批量标准化活,中频确实稳定高效。但中小厂接的大部分活,不都是三五十件,甚至单件定制?这时候火焰加热的优势,直接拉满。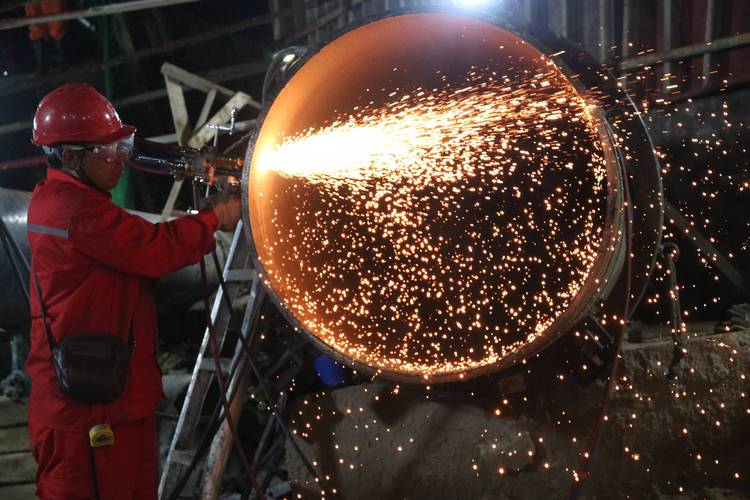 工业现场工人火焰加热弯管作业图
问:火焰加热弯管和中频加热弯管出来的质量差很多吗?
答:真没你想的那么大。只要控温准、加热深度对,火焰加热弯出来的管子,椭圆度、壁厚减薄率完全能过GB50235的验收要求。很多做压力容器配套的大厂,小口径异径弯管至今还是用火焰加热手工弯,为啥?开一次模具几十万,接个几万块的订单根本划不来,火焰加热直接干,废品率比开模具还低。
火焰加热弯管的核心避坑要点,都是踩出来的经验
很多新手觉得火焰加热不就是把管子烧红了掰?那纯纯瞎搞,十根弯十根废。我见过刚出师的小孩,把整根管子都烧红了弯,出来一头扁一头皱,直接废了十万多的合金管,心疼的老板三天没吃饭。 说几个核心点,记好: ✅ 加热带宽度必须匹配弯曲半径,弯曲半径越小,加热带要越宽。一般R=3D~5D(D为管径)的时候,加热带宽度取0.6D~1D就不会错。 ✅ 只加热弯曲外侧,内侧绝对不能碰火,弯曲的时候内侧是受压区,本来就容易积料起皱,你再烧软了,那皱巴巴的根本修不好。 ✅ 温度卡准,绝对不能烧过,低碳钢控制在650℃~850℃,也就是肉眼看的暗樱红到樱红色,烧到亮红色就过了,晶粒粗大,管子韧性直接报废。12CrMo、15CrMo这类耐热钢,温度还要再压50℃,弯完要盖石棉布缓冷,不然直接出裂纹。 问:现场干活没有红外测温仪,怎么控温才准? 答:老工人靠眼色,干个三五年什么温度对应什么颜色,根本错不了。新手别瞎蒙,几十块钱买一卷不可逆测温贴,贴在加热区,到温度自动变色,比你瞎猜靠谱一万倍。废一根厚壁合金管大几千甚至上万,犯不上省这点钱。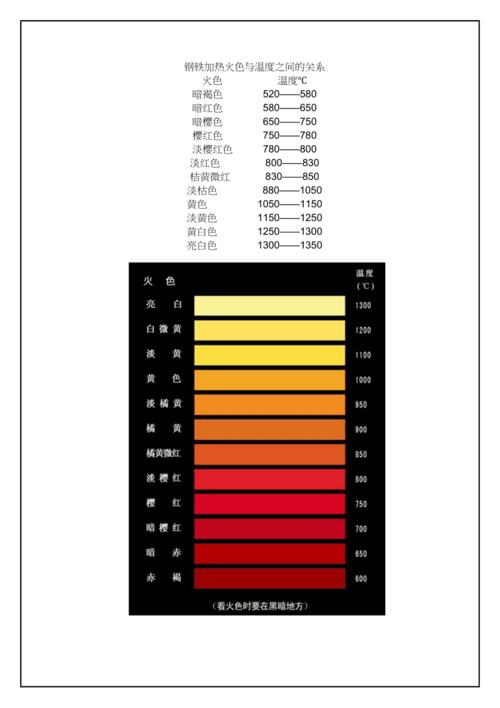 火焰加热弯管钢材温度对应颜色对照表
💡 一个老工人不传的小技巧:弯管之前灌干黄沙,两端用木塞堵紧,能防扁防皱,百试百灵,比买什么防皱芯轴便宜多了,效果一点不差。
现在的火焰加热,早就不是你印象里的老黄历了
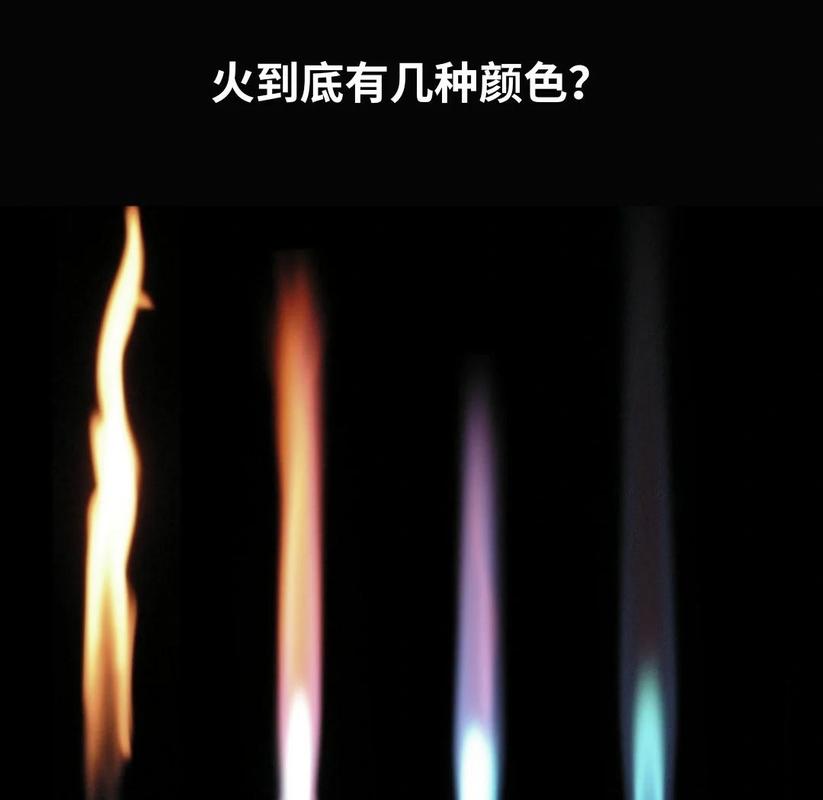 现在的火焰加热,早就不是你印象里的老黄历了
别觉得火焰加热是淘汰的老手艺,这两年反而在中小定制加工圈火起来了。为啥?现在下游需求全是多品种小批量,新能源项目里一堆异形管、改向管,你开模具根本不划算,火焰加热随便改,要什么弧度弯什么弧度,太适配现在的需求了。
不过话说回来,现在的火焰加热也有新变化,不是老一套了。以前大家都用乙炔,现在大部分都换成丙烷加火焰增效剂,成本比乙炔降了三分之一还多,爆炸范围更窄,安全多了。还有新型的多孔环形割炬,加热比原来的单头割炬均匀太多,不会出现局部烧穿、局部温度不够的情况,弯出来的质量直追中频。
我前两个月跑浙江的一个小配件厂,二十多个人,专做新能源电站的异形配套弯管,一大半都是火焰加热做的,人家活排到三个月后,利润比不少买了几千万高端设备的大厂还高。对吧?
工业哪有什么高低级之分,能赚钱、能解决问题的就是好技术。
❗ 一定要提醒:明火作业,安全底线不能破,作业点10米内清干净易燃易爆物,灭火器随时放在伸手就能拿到的地方,管内有残油残漆一定要提前清理,出过事的,别存侥幸。
哪怕再过十年,只要还有定制化的工业需求,火焰加热这门老手艺,就一定还有它的位置。