激光焊接:为什么它成为高端制造的必选项
我上周去东莞的一家新能源Tier1供应商厂房,整整呆了一天。最大的感触就是,车间里弧光闪得最多的地方,早就不是传统氩弧焊的工位了。全是封着安全门的激光焊接机。
那精度。真的吓人。0.1mm的公差要求,批量生产能做到99.9%的合格率,换五年前想都不敢想。
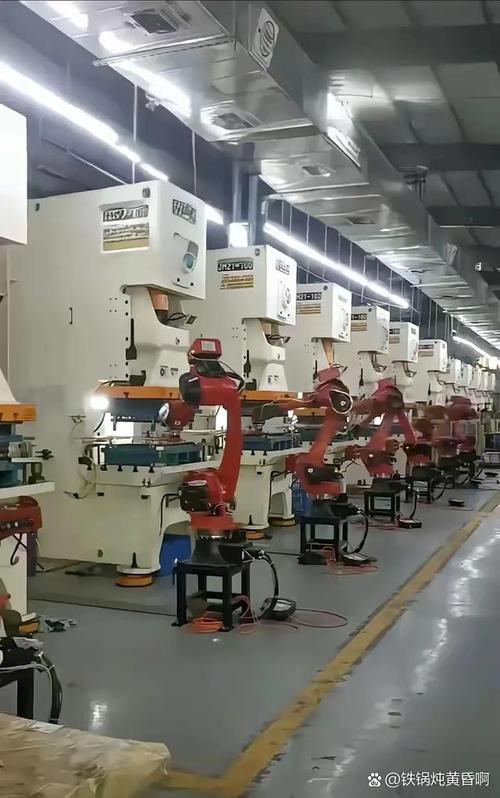
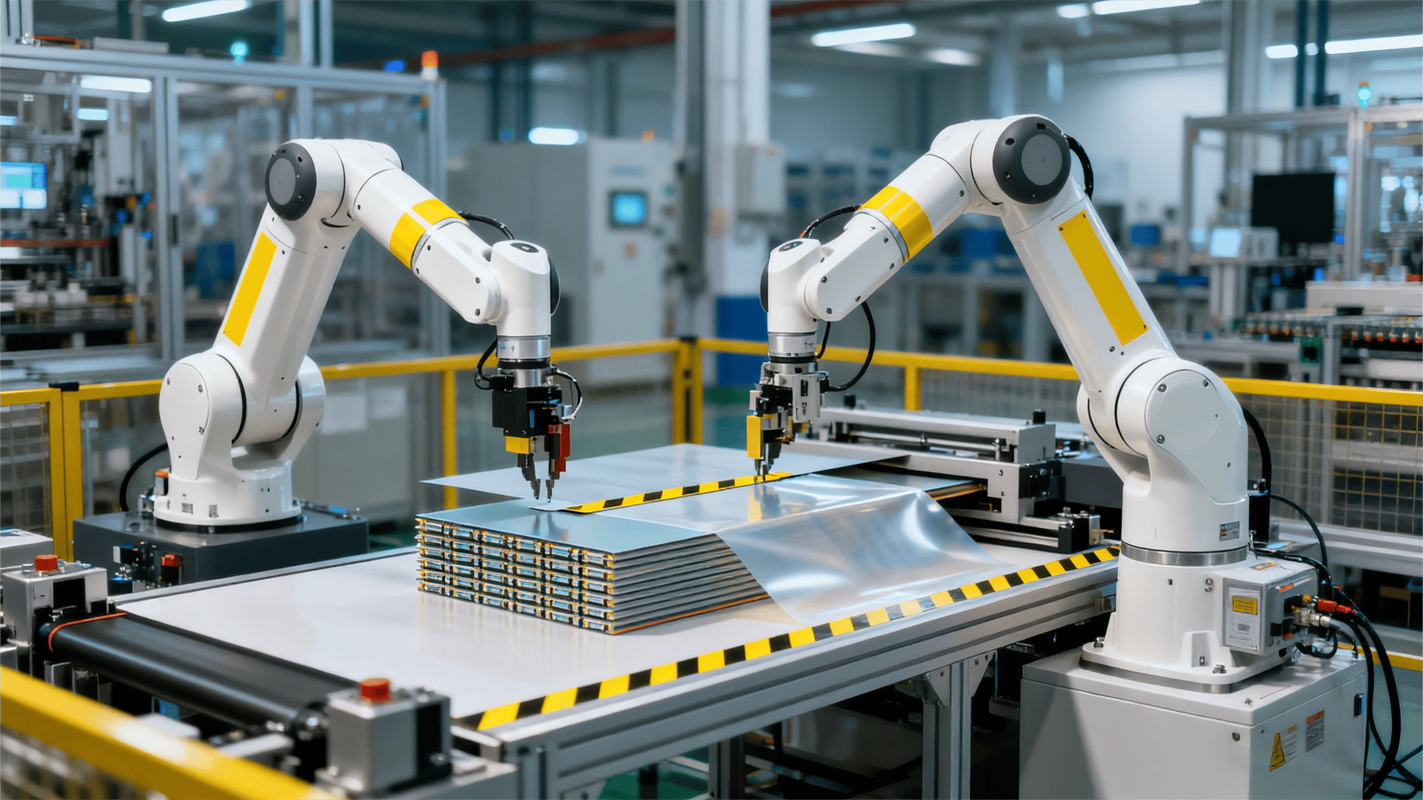
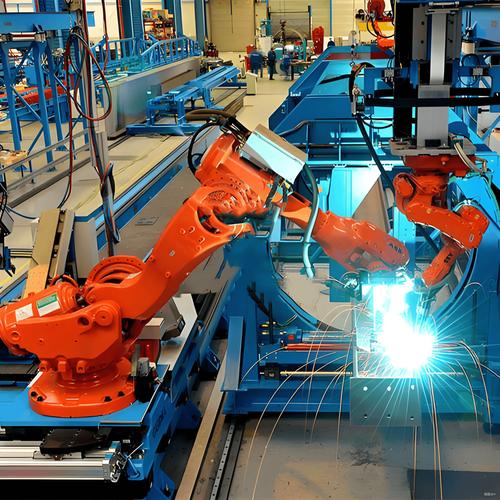
 新能源汽车车身激光焊接生产线实景
再比如动力电池的汇流排焊接,几百组电芯串起来,要求每个焊口的熔深一致,不能焊穿电芯,还得保证内阻稳定,稍有偏差就是整包报废。传统电阻焊热输入大,一致性差,良率上不去,现在头部电池厂清一色用激光焊接。
还有3C行业的微型精密零件,0.08mm的不锈钢弹片,焊在连接器上,稍微用力就焊穿,激光焊接能把热影响区控制在零点几毫米,焊完几乎看不到痕迹。
问:激光焊接和传统氩弧焊、电阻焊比,最大的入门门槛在哪里?
答:早几年确实是设备成本高,一台进口万瓦激光器动辄上百万,小厂根本玩不起。这两年国产光纤激光器技术成熟了,十万出头就能拿下一套够用的桌面式设备,入门门槛降了不止一个档次。唯一要拎清的是,超过10mm的厚板焊接,现在激光焊接还是要多道走焊,综合成本比传统埋弧焊高,不要盲目跟风换设备。
问:所有材料都能用来做激光焊接吗?
答:还真不是。像纯铜、纯铝这类高反射率材料,早期的连续激光器很容易反射激光烧坏焊头,不少新手吃过这个亏。现在用蓝光激光器、或者优化了光斑模式的防反激光器,大部分场景都能搞定,但像陶瓷基复合材料这类对热变形极其敏感的材料,还是钎焊更靠谱。
锂电池极耳振镜激光焊接生产实拍
远程激光焊接也开始在汽车零部件厂普及,一两米的焊接距离,不用换夹具,不同形状的工件一键切换程序,一块车门的焊接时间从原来的十几分钟压缩到两分钟,效率翻了好几倍。
现在不少新厂上激光焊接线,直接配上AI在线缺陷检测,焊完一个焊点AI就扫一个,有气孔、虚焊直接打标,不用后续人工全检,省下来的人工成本,一年就能回小半设备钱。
说实话,我见过不少老板,上来就要最贵的万瓦级激光器,觉得功率越高越好,其实大部分做精密钣金、3C零件的工厂,1000W到2000W完全够用,万瓦的放那里落灰,烧电费都心疼。
选激光焊接设备,别踩这几个坑
💡 不要盲目追高功率
你焊多厚的材料选多大功率,1mm以内的薄板,500W到1000W足够,功率越大设备越贵,多花的钱完全是浪费。 ❗ 一定要选带防高反功能的激光器
如果你要焊铜、铝这些材料,没有防反功能,不出三个月焊头就会被打坏,修一次大几万,够你加钱买个好配置了。 ✅ 新手优先选预设参数的一体化设备
现在很多国产设备已经把常用材料的焊接参数都预设好了,不用你自己慢慢调,新手两三天就能上手,别买那种纯开源的裸机,调参数调到你怀疑人生。 不过话说回来,激光焊接不是万能的。小加工厂接散单,什么材料都焊,量又碎,那真不如留着传统焊接的工位,灵活度高多了。 但只要你是做批量生产,做对精度、一致性要求高的产品,激光焊接真的是降本提效的利器。现在新能车、3C、光伏这些风口行业,几乎所有新扩的生产线,都把激光焊接当成了标配,这不是什么未来趋势,这就是现在正在发生的事实。 对吧?选对工艺,比你拼命压缩人工成本有用多了。
那些只有激光焊接能搞定的场景
现在高端制造的新需求,很多传统焊接工艺根本接不住。 比如新能源汽车的铝制车身轻量化,一块几平米的铝板材,传统点焊要打上千个点,缝隙大,强度不够,还容易变形,后续整形要花掉大半天。激光焊接是连续缝焊,强度比母材还高,变形量控制在0.1mm以内,后续几乎不用处理。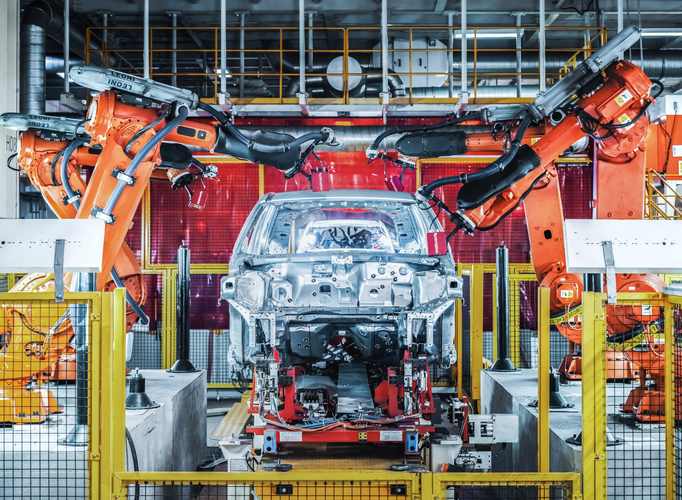 新能源汽车车身激光焊接生产线实景
再比如动力电池的汇流排焊接,几百组电芯串起来,要求每个焊口的熔深一致,不能焊穿电芯,还得保证内阻稳定,稍有偏差就是整包报废。传统电阻焊热输入大,一致性差,良率上不去,现在头部电池厂清一色用激光焊接。
还有3C行业的微型精密零件,0.08mm的不锈钢弹片,焊在连接器上,稍微用力就焊穿,激光焊接能把热影响区控制在零点几毫米,焊完几乎看不到痕迹。
问:激光焊接和传统氩弧焊、电阻焊比,最大的入门门槛在哪里?
答:早几年确实是设备成本高,一台进口万瓦激光器动辄上百万,小厂根本玩不起。这两年国产光纤激光器技术成熟了,十万出头就能拿下一套够用的桌面式设备,入门门槛降了不止一个档次。唯一要拎清的是,超过10mm的厚板焊接,现在激光焊接还是要多道走焊,综合成本比传统埋弧焊高,不要盲目跟风换设备。
问:所有材料都能用来做激光焊接吗?
答:还真不是。像纯铜、纯铝这类高反射率材料,早期的连续激光器很容易反射激光烧坏焊头,不少新手吃过这个亏。现在用蓝光激光器、或者优化了光斑模式的防反激光器,大部分场景都能搞定,但像陶瓷基复合材料这类对热变形极其敏感的材料,还是钎焊更靠谱。
2024年激光焊接的新实践,很多工厂还没跟上
这两年激光焊接的玩法早就变了,不是只有那种大型生产线才能用。 振镜扫描激光焊接现在已经普及到绝大多数锂电池厂,靠振镜快速移动光斑,不用移动焊枪或者工件,一秒就能焊完几十个极耳焊点,速度比传统焊接快十倍都不止。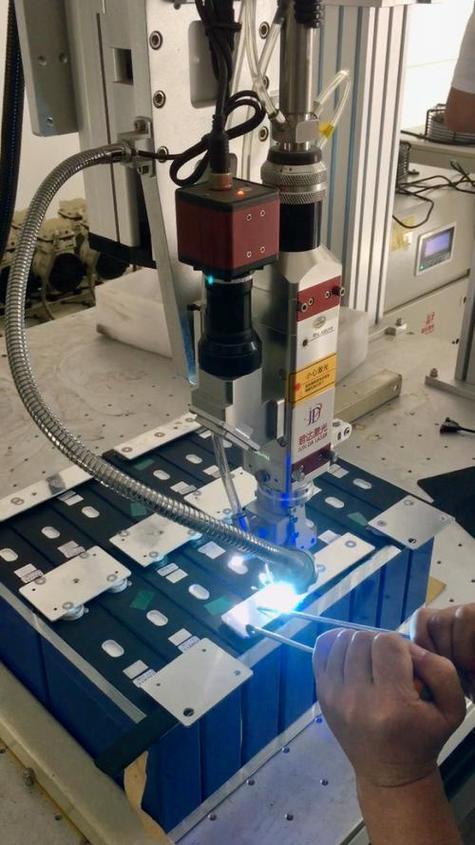 锂电池极耳振镜激光焊接生产实拍
远程激光焊接也开始在汽车零部件厂普及,一两米的焊接距离,不用换夹具,不同形状的工件一键切换程序,一块车门的焊接时间从原来的十几分钟压缩到两分钟,效率翻了好几倍。
现在不少新厂上激光焊接线,直接配上AI在线缺陷检测,焊完一个焊点AI就扫一个,有气孔、虚焊直接打标,不用后续人工全检,省下来的人工成本,一年就能回小半设备钱。
说实话,我见过不少老板,上来就要最贵的万瓦级激光器,觉得功率越高越好,其实大部分做精密钣金、3C零件的工厂,1000W到2000W完全够用,万瓦的放那里落灰,烧电费都心疼。
选激光焊接设备,别踩这几个坑
 选激光焊接设备,别踩这几个坑
💡 不要盲目追高功率
你焊多厚的材料选多大功率,1mm以内的薄板,500W到1000W足够,功率越大设备越贵,多花的钱完全是浪费。 ❗ 一定要选带防高反功能的激光器
如果你要焊铜、铝这些材料,没有防反功能,不出三个月焊头就会被打坏,修一次大几万,够你加钱买个好配置了。 ✅ 新手优先选预设参数的一体化设备
现在很多国产设备已经把常用材料的焊接参数都预设好了,不用你自己慢慢调,新手两三天就能上手,别买那种纯开源的裸机,调参数调到你怀疑人生。 不过话说回来,激光焊接不是万能的。小加工厂接散单,什么材料都焊,量又碎,那真不如留着传统焊接的工位,灵活度高多了。 但只要你是做批量生产,做对精度、一致性要求高的产品,激光焊接真的是降本提效的利器。现在新能车、3C、光伏这些风口行业,几乎所有新扩的生产线,都把激光焊接当成了标配,这不是什么未来趋势,这就是现在正在发生的事实。 对吧?选对工艺,比你拼命压缩人工成本有用多了。