超声波焊接:为什么它成了新能源动力电池封装的香饽饽
上个月去珠三角跑了三家动力电池PACK厂,每家的新生产线都加了超声波焊接工位。
说实话我刚入行那会,只见过超声波焊接焊塑料玩具、保温杯密封圈,哪想到现在成了新能源行业的刚需工艺?
变化真的快。
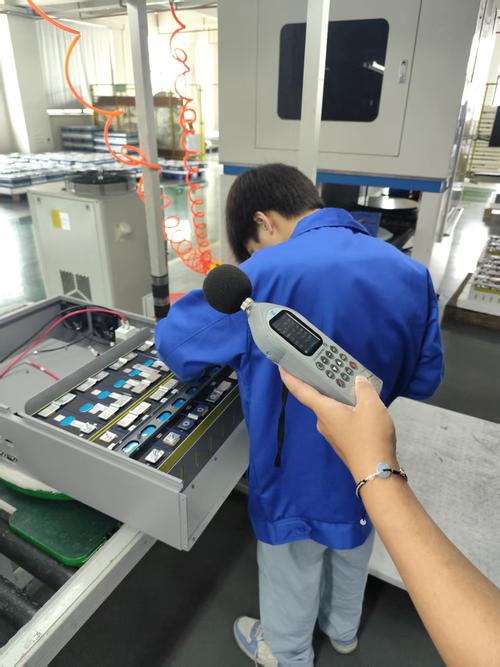
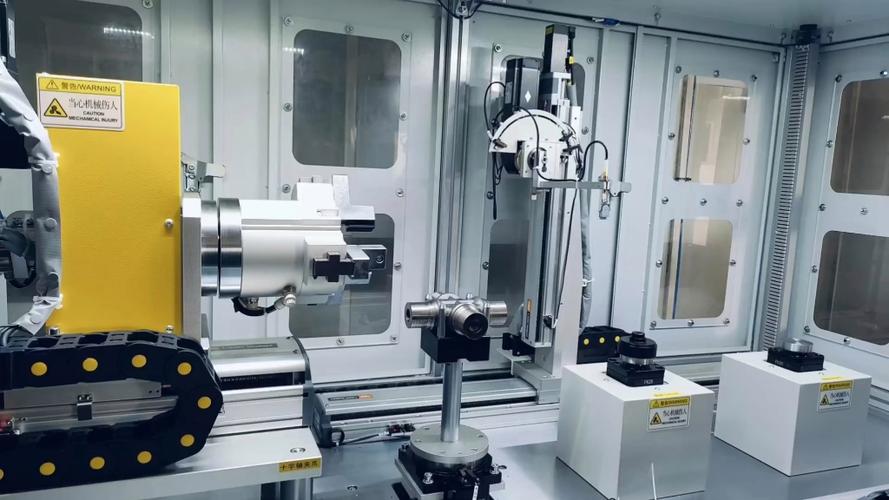
 动力电池极片超声波焊接生产线现场
问:超声波焊接只能焊薄材吗?厚一点的金属能不能焊?
答:早年确实做不到,早期国产超声波焊接功率上不去,最多焊1mm以内的薄片,现在不一样了,国内头部厂商能做8000W甚至更高功率的设备,两层3mm的铝板也能焊得很牢。但现阶段工业应用里,它的优势区间还是0.01mm到3mm之间的异种金属、多层薄材焊接,硬要焊5mm以上的厚板,不如换电阻焊或者激光,没必要强求。
问:超声波焊接对工人操作要求高吗?维护成本会不会比激光高?
答:操作门槛真的低太多,参数调好之后,普通工人只要放料开机就行,大部分新设备自带焊缝检测,虚焊直接报警,不用专人盯。维护成本也比激光低得多——换个焊头也就几千块,激光换个保护镜、调个光路都不止这个钱,怎么算都是超声波划算。
800V高压平台铜排超声波焊接成品
不过话说回来,也不是什么场景都能用,比如你要焊结构钢厚板,那肯定还是电弧焊或者激光焊靠谱,选工艺得选对自己的优势区间。
选超声波焊接设备,别踩这三个坑
我跑现场这么多年,见过好多工厂选型踩坑,白花几十万冤枉钱,给你们提几个醒:
1. 别信虚标功率 💡
很多小厂家标出来功率十几千瓦,实际有效输出连一半都达不到,焊个8层铝箔都全是虚焊,买的时候一定要带自己的工件当场试焊,测完拉拔力、做了剖面检测,合格再谈价格,别光看参数册。
2. 焊头材质别凑活 ❗
好的焊头用的是高强度钛合金,正常用能打几十万次焊缝,差的用铝合金或者劣质钛合金,几千次就开裂变形,焊缝强度直接掉一半。看起来买设备便宜了几万,后期换焊头换得你心疼,还耽误生产。
3. 一定要买带在线检测的机型 ✅
现在工业生产都是全检,超声波焊接本身就能通过焊接过程的压力、振幅、能量参数实时判断有没有虚焊,不用额外加X光检测或者人工检测,省了好多事。我之前碰到一个厂长,为了省三万块,选了不带检测的旧机型,结果批量出虚焊,给主机厂供的货整批退回,赔的钱够买十台新设备了,说起来都懊恼。
实话讲,十年前好的超声波焊接设备全靠进口,一台要上百万,现在国产厂商的技术早就起来了,性能不比进口差,价格便宜一半还多,售后响应还快——珠三角的厂商,坏了第二天就能上门修,进口的要等半个月,耽误产能那都是真金白银的损失。
接下来五六年,新能源还是扩产高峰,对多层薄材、异种金属焊接的需求只会涨不会跌,超声波焊接的市场份额还得往上走。要是你现在还在用老工艺凑活,不妨去附近的工业展上拿实际样品试试,一试就知道差距了。
什么场景下,超声波焊接比激光焊接好用?
很多人一提高端金属焊接,第一反应就是激光焊接,对吧?激光的风头这些年确实足,精度高、适配范围广,但超声波焊接有它绝不可能被替代的优势区间。 就说动力电池最核心的极耳焊接:十几层薄铝箔、铜箔叠在一起,要和极耳连起来,你用激光焊,很容易因为高温烧穿箔材,还会产生飞溅和虚焊,不同熔点的铜和铝焊接,激光焊容易生成脆化的金属间化合物,用一段时间就开裂。 超声波焊接不一样。它根本不靠外部高温熔化母材,是靠换能器把高频电能转化成微米级的机械振动,沿着工件接触面摩擦生热,在低于母材熔点的温度下让金属原子扩散结合,本质是固相焊接。 说白了,不烧母材,就不会有脆化、飞溅的问题,多层薄材焊出来强度一致性特别好,还省电。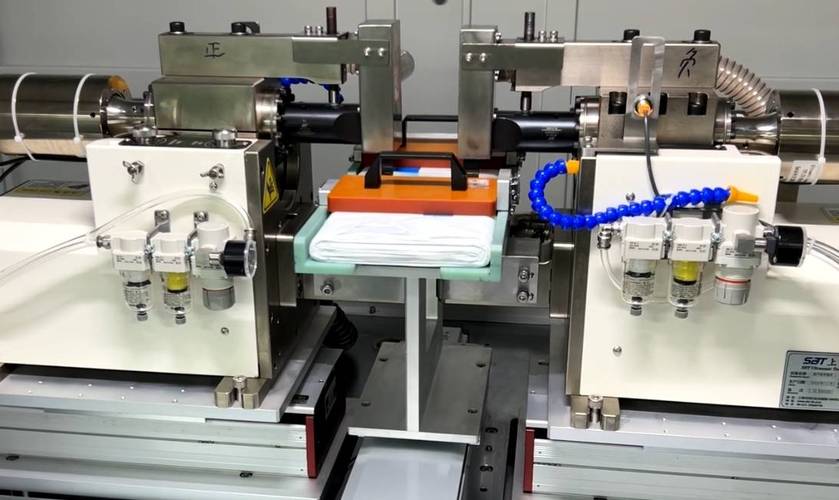 动力电池极片超声波焊接生产线现场
问:超声波焊接只能焊薄材吗?厚一点的金属能不能焊?
答:早年确实做不到,早期国产超声波焊接功率上不去,最多焊1mm以内的薄片,现在不一样了,国内头部厂商能做8000W甚至更高功率的设备,两层3mm的铝板也能焊得很牢。但现阶段工业应用里,它的优势区间还是0.01mm到3mm之间的异种金属、多层薄材焊接,硬要焊5mm以上的厚板,不如换电阻焊或者激光,没必要强求。
问:超声波焊接对工人操作要求高吗?维护成本会不会比激光高?
答:操作门槛真的低太多,参数调好之后,普通工人只要放料开机就行,大部分新设备自带焊缝检测,虚焊直接报警,不用专人盯。维护成本也比激光低得多——换个焊头也就几千块,激光换个保护镜、调个光路都不止这个钱,怎么算都是超声波划算。
2024年超声波焊接的最新工业应用,不止动力电池
除了动力电池极耳、集流体焊接,现在超声波焊接的新场景真的越来越多。 比如新能源车的800V高压平台,里面的多层铜箔母线排,原来用螺栓拧紧连接,跑个三五年就会松动发热,有安全隐患,现在很多车企直接改用超声波焊接把几十层铜箔压成一体,连接电阻稳定,强度够高,还减轻了重量。 还有光伏行业的汇流带焊接,消费电子里的NFC线圈、电池软包封装,甚至医用无纺布过滤芯、手术缝合线,都在用超声波焊接。不用胶水,没有额外添加剂,速度还快——一秒钟就能焊完一个点,完全匹配自动化生产线的节奏。 我上次去看一家做食品包装的工厂,原来用胶水粘封口,过不了欧盟的食品接触检测,换超声波焊接之后,直接达标,成本还降了一成,太划算。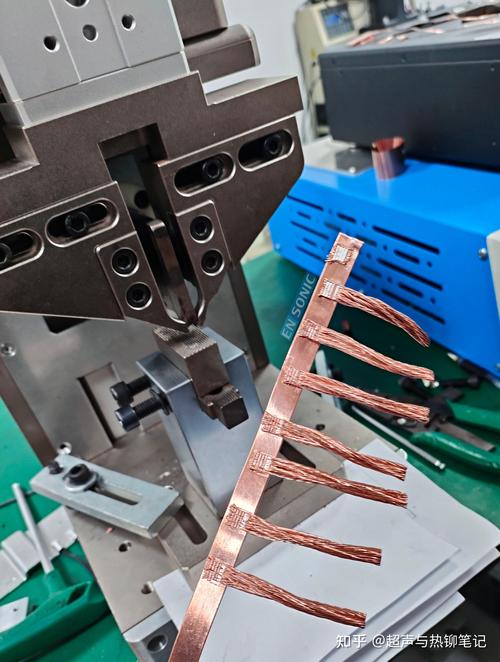 800V高压平台铜排超声波焊接成品
不过话说回来,也不是什么场景都能用,比如你要焊结构钢厚板,那肯定还是电弧焊或者激光焊靠谱,选工艺得选对自己的优势区间。
选超声波焊接设备,别踩这三个坑
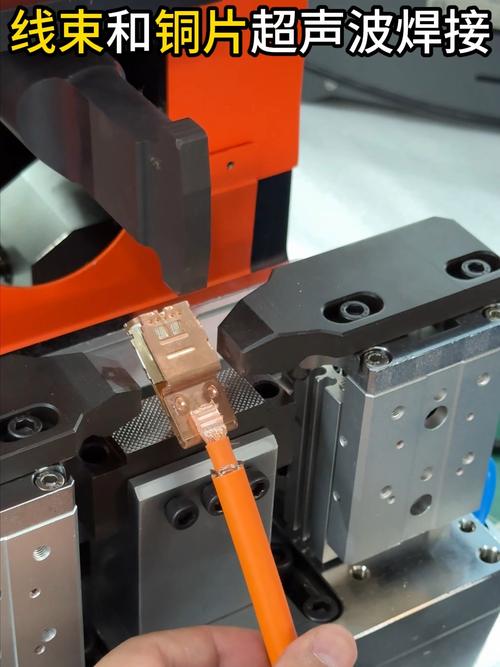 选超声波焊接设备,别踩这三个坑
我跑现场这么多年,见过好多工厂选型踩坑,白花几十万冤枉钱,给你们提几个醒:
1. 别信虚标功率 💡
很多小厂家标出来功率十几千瓦,实际有效输出连一半都达不到,焊个8层铝箔都全是虚焊,买的时候一定要带自己的工件当场试焊,测完拉拔力、做了剖面检测,合格再谈价格,别光看参数册。
2. 焊头材质别凑活 ❗
好的焊头用的是高强度钛合金,正常用能打几十万次焊缝,差的用铝合金或者劣质钛合金,几千次就开裂变形,焊缝强度直接掉一半。看起来买设备便宜了几万,后期换焊头换得你心疼,还耽误生产。
3. 一定要买带在线检测的机型 ✅
现在工业生产都是全检,超声波焊接本身就能通过焊接过程的压力、振幅、能量参数实时判断有没有虚焊,不用额外加X光检测或者人工检测,省了好多事。我之前碰到一个厂长,为了省三万块,选了不带检测的旧机型,结果批量出虚焊,给主机厂供的货整批退回,赔的钱够买十台新设备了,说起来都懊恼。
实话讲,十年前好的超声波焊接设备全靠进口,一台要上百万,现在国产厂商的技术早就起来了,性能不比进口差,价格便宜一半还多,售后响应还快——珠三角的厂商,坏了第二天就能上门修,进口的要等半个月,耽误产能那都是真金白银的损失。
接下来五六年,新能源还是扩产高峰,对多层薄材、异种金属焊接的需求只会涨不会跌,超声波焊接的市场份额还得往上走。要是你现在还在用老工艺凑活,不妨去附近的工业展上拿实际样品试试,一试就知道差距了。