金属挤压:被低估的工业成型核心工艺
我前阵子跑长三角的汽配展会,逛了一圈居然发现,八成来询价的人张嘴问挤压,还是只问铝门窗料的价。
好多人对挤压工艺的认知,还停留在二十年前城乡结合部的小作坊。真不是这么回事。
 新能源汽车铝合金挤压成型电池托盘
实话讲,挤压是真的适配现在工业轻量化的趋势。同样承重力的结构件,挤压出来的铝合金比钢材轻30%以上,成本还比碳纤维低太多,量产性好到爆。
问:挤压和我们常用的冲压比,核心优势到底在哪?
答:第一点是力学性能,挤压是一次性整体成型,长条形变截面结构件没有焊缝,整体抗扭、抗疲劳性能比冲压焊接好太多,碰撞的时候不容易从焊缝断开,对汽车安全来说太重要。第二点是成本,挤压开模费用只有冲压开模的五分之一到十分之一,新车型改款快,小批量试产的成本低很多,特别适合现在新能源汽车一年更一次配置的节奏。
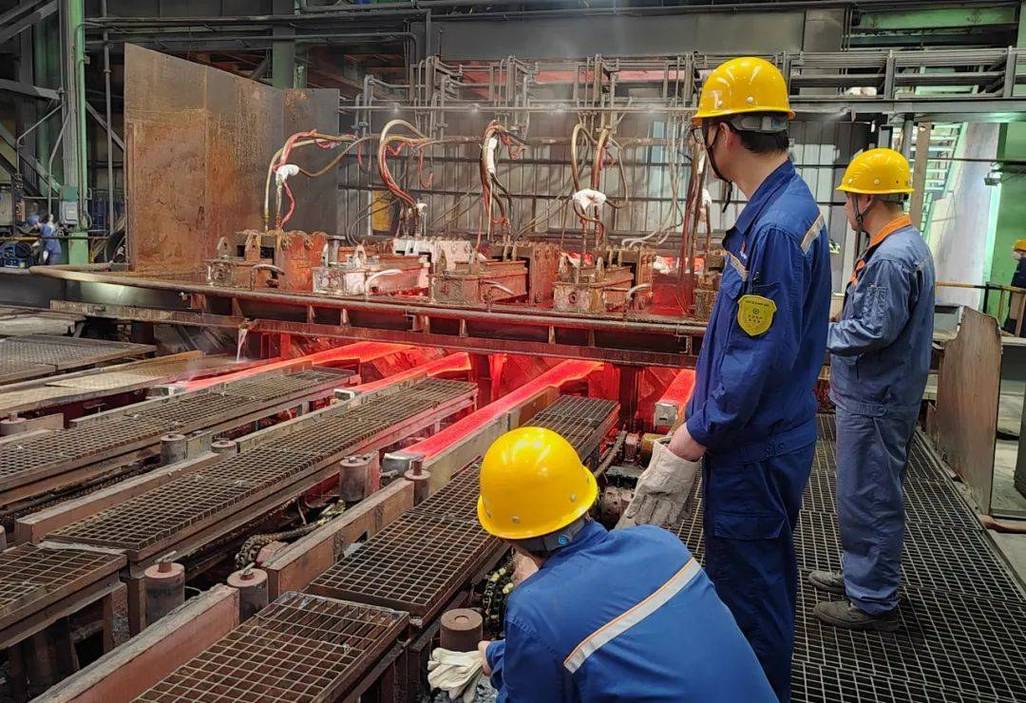
工业大型挤压机生产挤压铝型材现场
不过话说回来,现在国产挤压设备的进步真的挺大。十年前一万吨以上的大挤压机还全靠进口,现在国内好几家厂商都能做十万吨级的,价格只有进口的一半,还能上门调试,这才让国内的大型挤压件产能起来了。
问:常听到的冷挤压、热挤压、温挤压,工厂选型的时候到底怎么选?
答:这个完全看你做什么产品。冷挤压是在室温下加工,一般做小尺寸、高精度的五金零件,比如汽车变速箱的齿轮坯、电动车的电机轴,挤出来表面精度能达到IT7,基本不用再二次机加工,强度还因为冷作硬化更高,就是对模具和设备吨位要求高,只适合小尺寸零件。热挤压是把金属加热到再结晶温度以上挤,变形阻力小,能做几米十几米长的大截面结构件,我们说的铝型材挤压基本都是热挤压,适合做大型结构件。温挤压就是把温度控制在再结晶温度以下,结合了两者的优点,强度比热挤压高,变形阻力比冷挤压小,现在很多汽车结构件都改用温挤压了。
挤压行业的新机会藏在哪?
现在挤压行业绝对是两极分化。低端建筑铝型材挤压早就产能过剩,一吨利润才两三百,还一堆欠款,根本赚不到钱。但高端细分领域的挤压,订单排到半年后,一吨利润能到几千块,还都是预付款。
💡 现在最火的几个方向,我给大家捋一捋:
✅ 新能源汽车配套:一体挤压结构件、电池托盘型材,现在新出的纯电平台基本都用,需求量一年涨30%以上
✅ 光伏配套:光伏边框、光伏支架铝型材,这两年海外装机涨得疯,需求一直稳
✅ 航空航天高精度挤压件:大飞机、卫星的轻量化结构件,门槛极高,没点资质根本进不去,利润空间大得很
❗ 说句掏心窝子的话,现在很多老板看着挤压赚钱就想扎进来,千万别冲动进场拿低端产能。你想赚钱,一定要盯着下游新兴行业的需求走,攒技术攒资质做高端货,才留得住利润。
我上个月跟一个做挤压模具的老板吃饭,他现在把三年前做门窗模具的设备全卖了,转做新能源电池托盘的挤压模,现在每个月的利润是以前做门窗的五倍,工人还不用加,太舒服了。
挤压这个行当,看着没什么技术含量,其实是工业制造里藏得很深的核心工艺。下次你坐新能源汽车出门,不妨摸一摸车门下的底边,那根结构梁,十有八九就是挤压出来的。
别再把挤压只当低端门窗料工艺了
国内最早普及的挤压工艺确实是做建筑铝型材,这也给整个行业贴了低端的标签。但你知道吗?现在国内超过40%的挤压产能,早就给新能源、航空、光伏这些高端领域配套了。 新能源汽车上常用的一体挤压铝车架、电池托盘,大飞机上的轻量化机身框架,光伏电站的铝合金边框,甚至输变电站用的铜铝复合排,全都是挤压出来的。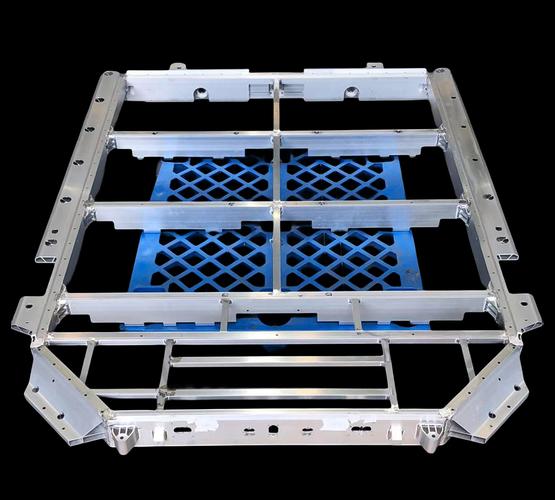 新能源汽车铝合金挤压成型电池托盘
实话讲,挤压是真的适配现在工业轻量化的趋势。同样承重力的结构件,挤压出来的铝合金比钢材轻30%以上,成本还比碳纤维低太多,量产性好到爆。
问:挤压和我们常用的冲压比,核心优势到底在哪?
答:第一点是力学性能,挤压是一次性整体成型,长条形变截面结构件没有焊缝,整体抗扭、抗疲劳性能比冲压焊接好太多,碰撞的时候不容易从焊缝断开,对汽车安全来说太重要。第二点是成本,挤压开模费用只有冲压开模的五分之一到十分之一,新车型改款快,小批量试产的成本低很多,特别适合现在新能源汽车一年更一次配置的节奏。
现代挤压工艺的核心门槛在哪?
很多外行觉得,挤压不就是加热变软的金属硬从模具里挤出来?有什么难的?买个大吨位挤压机不就能干了? 我见过太多砸了几个亿上项目最后折戟的老板,说多了都是泪。挤压的门槛,从来都不是买机器那点事。 第一个门槛是模具。挤压模工作的时候,要承受上百度的温度、上千吨的压力,复杂截面的分流模,刀腔设计差一毫米,挤出来的型材壁厚差就能超过允许公差的两倍,整根料直接报废。我认识做了三十年挤压模的老师傅,现在拿新截面的图纸,也要算两三天试个两三次才能对,刚毕业的工程师根本摸不着门道。 第二个门槛是工艺参数。就拿常用的6061铝合金挤压来说,坯料温度差个10度,挤压速度差个1mm/s,最后出来的型材抗拉强度就能差出几十兆帕,不符合下游要求就只能当废料卖。现在虽然有了在线闭环控温系统,但关键节点的调整,还是要靠车间师傅的经验,机器替不了。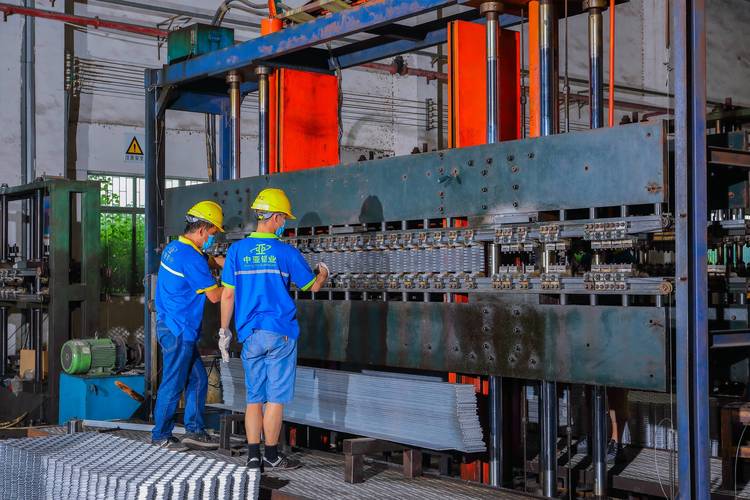 工业大型挤压机生产挤压铝型材现场
不过话说回来,现在国产挤压设备的进步真的挺大。十年前一万吨以上的大挤压机还全靠进口,现在国内好几家厂商都能做十万吨级的,价格只有进口的一半,还能上门调试,这才让国内的大型挤压件产能起来了。
问:常听到的冷挤压、热挤压、温挤压,工厂选型的时候到底怎么选?
答:这个完全看你做什么产品。冷挤压是在室温下加工,一般做小尺寸、高精度的五金零件,比如汽车变速箱的齿轮坯、电动车的电机轴,挤出来表面精度能达到IT7,基本不用再二次机加工,强度还因为冷作硬化更高,就是对模具和设备吨位要求高,只适合小尺寸零件。热挤压是把金属加热到再结晶温度以上挤,变形阻力小,能做几米十几米长的大截面结构件,我们说的铝型材挤压基本都是热挤压,适合做大型结构件。温挤压就是把温度控制在再结晶温度以下,结合了两者的优点,强度比热挤压高,变形阻力比冷挤压小,现在很多汽车结构件都改用温挤压了。
挤压行业的新机会藏在哪?
 挤压行业的新机会藏在哪?
现在挤压行业绝对是两极分化。低端建筑铝型材挤压早就产能过剩,一吨利润才两三百,还一堆欠款,根本赚不到钱。但高端细分领域的挤压,订单排到半年后,一吨利润能到几千块,还都是预付款。
💡 现在最火的几个方向,我给大家捋一捋:
✅ 新能源汽车配套:一体挤压结构件、电池托盘型材,现在新出的纯电平台基本都用,需求量一年涨30%以上
✅ 光伏配套:光伏边框、光伏支架铝型材,这两年海外装机涨得疯,需求一直稳
✅ 航空航天高精度挤压件:大飞机、卫星的轻量化结构件,门槛极高,没点资质根本进不去,利润空间大得很
❗ 说句掏心窝子的话,现在很多老板看着挤压赚钱就想扎进来,千万别冲动进场拿低端产能。你想赚钱,一定要盯着下游新兴行业的需求走,攒技术攒资质做高端货,才留得住利润。
我上个月跟一个做挤压模具的老板吃饭,他现在把三年前做门窗模具的设备全卖了,转做新能源电池托盘的挤压模,现在每个月的利润是以前做门窗的五倍,工人还不用加,太舒服了。
挤压这个行当,看着没什么技术含量,其实是工业制造里藏得很深的核心工艺。下次你坐新能源汽车出门,不妨摸一摸车门下的底边,那根结构梁,十有八九就是挤压出来的。