锻件的隐形门槛:为什么高端制造绕不开这一块铁疙瘩?
很多人逛智能化工厂,眼睛都追着机器人、五轴机床走,路过角落堆得整整齐齐的铁疙瘩,连多瞟一眼都不会。
那就是锻件。
工业里最不起眼,也最不能缺的核心角色。
 大型风电法兰锻件成品堆场
别小看这几锤子下去,钢坯内部的疏松孔洞被压合,粗大的晶粒被打碎,整个材质的致密度、强度、抗冲击性,直接甩同材质铸件好几个等级。像风电主轴、飞机起落架、核电压力容器,这些动辄要扛几百上千吨载荷的核心部件,全都是锻件做的。
问:市面上很多便宜的自由锻件,和模锻件选哪个不会踩坑?
答:得看你的使用场景啊。如果只是普通的连接结构件,受力不大,精度要求不高,自由锻足够,成本还能低三分之一。但如果是受交变载荷的核心运动部件,比如减速机输出轴、压力机滑块、盾构机刀座,必须上模锻甚至精密模锻,锻压过程中晶粒分布均匀,疲劳强度能高出一倍不止,你省那万八千块,半路断了,整条生产线停机检修的损失,够买十个锻件了。
问:现在金属3D打印都能造复杂零件了,为啥还不能取代锻件?
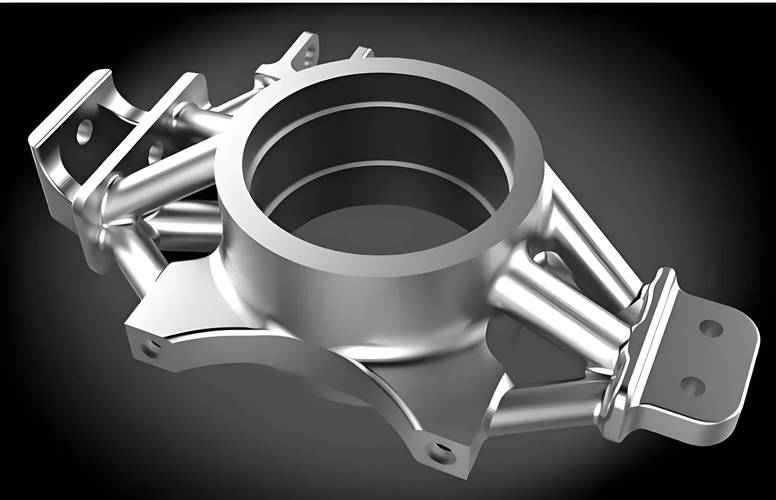
答:目前金属3D打印的优势,是做轻量化、复杂内腔的异形件,说到大尺寸高强度核心部件,内部残余应力、整体强度还是达不到锻件的水平。哪怕是现在最先进的增材制造方案,很多受力部件也得先锻出合格基材,再在表面打印功能结构,完全取代?至少未来十年,还看不到可能。
8万吨大型模锻压机生产航空锻件现场
说实话,这几年国产替代啃硬骨头,锻件行业是真的啃出成果了。不过话说回来,行业的变化不止在大设备,小细节进步也很大。
现在主流锻件厂都普及了数字化追溯,每一块锻件从钢锭冶炼、锻打温度压力、热处理参数,全数据记录,打个二维码在锻件上,客户扫一下就能看到全流程,出了问题能直接追到冶炼环节,以前哪有这条件?
还有短流程锻新工艺,以前锻件要开坯、粗锻、精锻好几道,现在用合格连铸坯直接锻,省了两三个工序,交货周期直接缩短半个月,成本也降了快10%,对中小型制造商来说太香了。
当然,高端细晶锻件的门槛还是很高,那种要求强度1000MPa以上,零下四十度冲击功还能稳定达标,就卡掉了八成以上的中小厂。
买锻件避坑:三个容易忽略的细节
我接触过不下一百个采购,十个有八个踩过锻件的坑,大多不是什么技术难题,都是细节没注意。
1. 一定要问清楚钢锭来源 💡
很多小厂为了压价格,用回收废钢回炉锻打,成分波动大,杂质多,肉眼根本看不出来,用个一两年就开裂,正规厂用的都是原生钢锭,材质报告可查,别为了省10%的进价,担100%的风险。
2. 别忽略热处理环节 ❗
锻打完成只是半成品,必须做消应力热处理,该调质的要调质,该正火的要正火。我见过最离谱的,小厂锻完直接堆在外面淋雨,连消应力都没做,客户拉回去放了一个月,轴自己弯了好几毫米,直接报废,损失谁担?
3. 余量不是越大越好 ✅
锻件大多按重量计价,很多采购怕加工余量不够,让锻件厂留10毫米以上的余量,多出来的重量全要你掏钱,现在精密模锻的余量能控制在2-3毫米,足够后加工用,多留一毫米,一吨锻件多花好几百,积少成多也是不小的开销。
锻件从来都不是什么光鲜亮丽的角色,它藏在机床里,藏在风电塔里面,藏在飞机机翼的骨架里,没人关注,但缺了它,再高端的设计也造不出来。
国产高端制造能往上走,就是靠这些一块一块的铁疙瘩,堆出来的底气。对吧?
别拿锻件不当核心:锻和铸到底差在哪?
很多刚入行的机械设计师,总搞不懂什么时候用铸件什么时候用锻件。说白了,一个浇出来,一个砸出来。 铸件是把熔化的钢水倒进模子冷却成型,优点是能做复杂形状,成本低,缺点是内部容易出气孔缩松,受力大了说断就断。锻件不一样,是把加热到红透的钢坯,用压机反复锻打成型。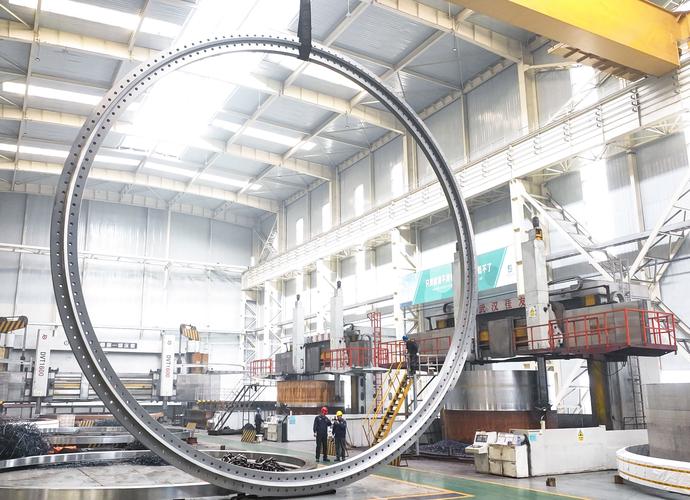 大型风电法兰锻件成品堆场
别小看这几锤子下去,钢坯内部的疏松孔洞被压合,粗大的晶粒被打碎,整个材质的致密度、强度、抗冲击性,直接甩同材质铸件好几个等级。像风电主轴、飞机起落架、核电压力容器,这些动辄要扛几百上千吨载荷的核心部件,全都是锻件做的。
问:市面上很多便宜的自由锻件,和模锻件选哪个不会踩坑?
答:得看你的使用场景啊。如果只是普通的连接结构件,受力不大,精度要求不高,自由锻足够,成本还能低三分之一。但如果是受交变载荷的核心运动部件,比如减速机输出轴、压力机滑块、盾构机刀座,必须上模锻甚至精密模锻,锻压过程中晶粒分布均匀,疲劳强度能高出一倍不止,你省那万八千块,半路断了,整条生产线停机检修的损失,够买十个锻件了。
问:现在金属3D打印都能造复杂零件了,为啥还不能取代锻件?
答:目前金属3D打印的优势,是做轻量化、复杂内腔的异形件,说到大尺寸高强度核心部件,内部残余应力、整体强度还是达不到锻件的水平。哪怕是现在最先进的增材制造方案,很多受力部件也得先锻出合格基材,再在表面打印功能结构,完全取代?至少未来十年,还看不到可能。
2024年国内锻件行业的新变化你得知道
往前推十年,国内高端锻件几乎全靠进口,大飞机的起落架锻件、燃气轮机的轮盘锻件,有钱都不一定能拿到货。 现在不一样了。国产大吨位模锻压机陆续投产,8万吨、10万吨的压机都开足马力,C919的核心航空锻件早就实现批量国产了,核电主管道锻件、海上风电的超大法兰锻件,国内厂商的合格率已经做到和进口同一水平,价格还便宜了近一半。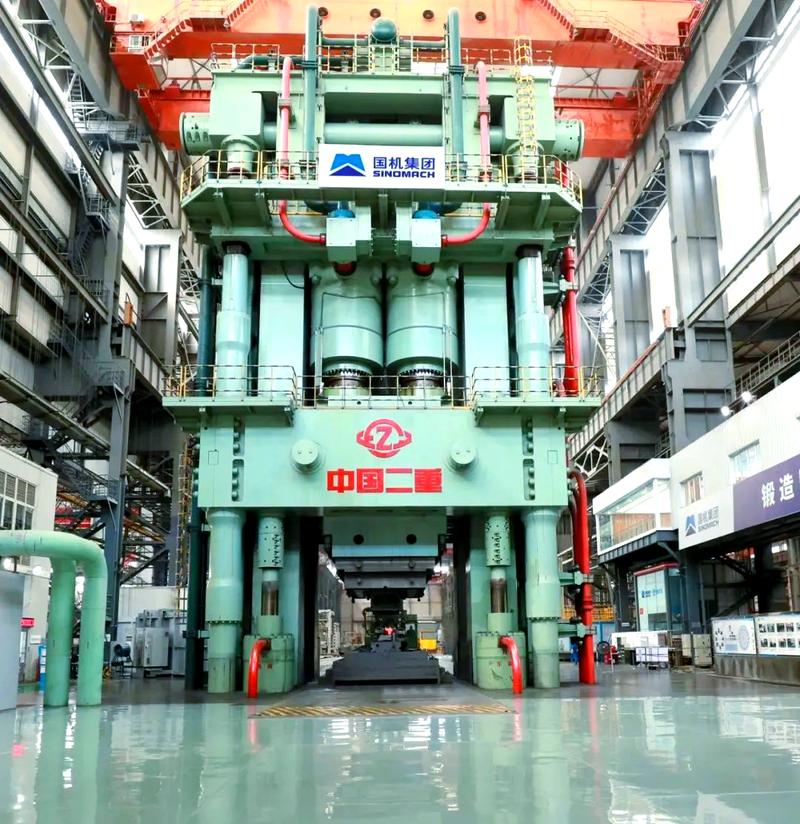 8万吨大型模锻压机生产航空锻件现场
说实话,这几年国产替代啃硬骨头,锻件行业是真的啃出成果了。不过话说回来,行业的变化不止在大设备,小细节进步也很大。
现在主流锻件厂都普及了数字化追溯,每一块锻件从钢锭冶炼、锻打温度压力、热处理参数,全数据记录,打个二维码在锻件上,客户扫一下就能看到全流程,出了问题能直接追到冶炼环节,以前哪有这条件?
还有短流程锻新工艺,以前锻件要开坯、粗锻、精锻好几道,现在用合格连铸坯直接锻,省了两三个工序,交货周期直接缩短半个月,成本也降了快10%,对中小型制造商来说太香了。
当然,高端细晶锻件的门槛还是很高,那种要求强度1000MPa以上,零下四十度冲击功还能稳定达标,就卡掉了八成以上的中小厂。
买锻件避坑:三个容易忽略的细节
 买锻件避坑:三个容易忽略的细节
我接触过不下一百个采购,十个有八个踩过锻件的坑,大多不是什么技术难题,都是细节没注意。
1. 一定要问清楚钢锭来源 💡
很多小厂为了压价格,用回收废钢回炉锻打,成分波动大,杂质多,肉眼根本看不出来,用个一两年就开裂,正规厂用的都是原生钢锭,材质报告可查,别为了省10%的进价,担100%的风险。
2. 别忽略热处理环节 ❗
锻打完成只是半成品,必须做消应力热处理,该调质的要调质,该正火的要正火。我见过最离谱的,小厂锻完直接堆在外面淋雨,连消应力都没做,客户拉回去放了一个月,轴自己弯了好几毫米,直接报废,损失谁担?
3. 余量不是越大越好 ✅
锻件大多按重量计价,很多采购怕加工余量不够,让锻件厂留10毫米以上的余量,多出来的重量全要你掏钱,现在精密模锻的余量能控制在2-3毫米,足够后加工用,多留一毫米,一吨锻件多花好几百,积少成多也是不小的开销。
锻件从来都不是什么光鲜亮丽的角色,它藏在机床里,藏在风电塔里面,藏在飞机机翼的骨架里,没人关注,但缺了它,再高端的设计也造不出来。
国产高端制造能往上走,就是靠这些一块一块的铁疙瘩,堆出来的底气。对吧?