为什么高端铸件是制造强国的隐形底座
上次去宁波象山的一个铸件厂调研,雨刚停,进门脚底下沾了一层黑灰色的型砂,走了半公里鞋底还掉渣。没人安排展厅参观,直接拉去浇铸车间,热浪隔着十米远就能扑到脸上,钢水顺着流槽进砂模的时候,整个车间亮得晃眼。很多人逛工业展只会盯着新能源整车、工业机器人拍,谁会多看一眼角落里摆着的粗笨铸件?可你不知道,没有这东西,九成的高端制造都玩不转。
 风电塔筒大型铸件成品厂内实拍
问:铸件和锻件到底哪个性能更好?为什么现在越来越多核心部件选铸件?
答:很多外行都有这个误区,默认锻件强度一定碾压铸件。其实真不是,现在通过真空熔炼、原位晶粒细化工艺做出来的高端铸件,拉伸强度和疲劳寿命完全不输同材质锻件,而且面对一体化复杂结构的部件,铸件一次成型,比锻完再切割、焊接省掉一半以上的加工成本,还能从根源上避免焊缝开裂的风险。你看现在新势力造车拼的一体化压铸,不就是靠大型压铸件降本提速吗?
问:铸件天生容易出砂眼气孔,现在这个问题解决了吗?
答:放在二三十年前,确实只能靠老工人的经验控,浇完了敲开挑残品,报废率能冲到三成。现在2024年主流的高端铸件生产线,刚出模就过在线工业CT扫描,微米级的缩松都能精准定位,还能通过数字模拟提前调整浇铸温度、流道设计,现在头部厂的高端铸件合格率,能稳定在98%以上,早就不是靠运气吃饭的行当。
船用柴油发动机缸体铸件加工工位实拍
第三个门槛就是工装设备,之前做复杂结构的铸件,砂型全靠人工修,精度最多做到毫米级,现在用国产砂型3D打印砂模,精度直接提到0.1毫米,小批量定制复杂铸件的成本,比之前降了七成还多。不过话说回来,高端设备现在大部分能国产了,但是一些顶级的真空熔炼炉,核心部件还是要靠进口,这点还差口气,得追。
国产铸件的破局方向,其实早就清晰了
现在国内的情况就是,低端铸件产能过剩,一吨利润才几十块钱,抢单抢得头破血流,高端铸件每年进口上百万吨,缺口很大。怎么破?我跑了十几家不同规模的铸件厂,发现活得最舒服的,都是踩对了两个方向。
第一个方向就是绑定新兴产业的新需求。风电、新能源汽车、核聚变、深海探测这些领域,对铸件的需求都是全新的,没有老牌海外厂商的垄断壁垒,你提前布局研发,就能拿到订单。江苏有家原来做农机铸件的小厂,前几年转型研发核聚变装置的屏蔽铸件,现在订单直接排到三年后,利润是原来做低端产品的十倍都不止。
第二个方向就是扎进细分赛道做精,不要什么钱都想赚。就盯着一个细分品类死磕,比如有人专门做高铁制动盘铸件,有人专门做液压阀块的精密铸件,做出来质量稳定,一致性高,下游主机厂根本不会换供应商。毕竟铸件是基础部件,出一点问题,整台设备都要停机,代价几百万上千万,没人敢随便换便宜的供应商。
说实话,很多人天天喊卡脖子,都盯着芯片、发动机,没人记得住铸件这个隐形底座。可你仔细想想,大到百万吨级的炼化装置,小到汽车的发动机缸体,哪一个离得开铸件?我们能造最先进的火箭,能造十万吨的邮轮,能造装机量世界第一的风电机组,靠的就是这些能啃硬骨头的铸件厂。
上次在厂区晒太阳,看到刚打磨完的一个大型风电铸件,表面平整得像镜子,泛着冷硬的金属光,那股子厚重劲儿,就是我们制造的底气啊。
别拿低端铸件的老印象,套现在的高端铸件
过去提起铸件,第一反应就是傻大粗黑,灰扑扑的,要么是拖拉机的齿轮箱,要么是小区健身器材的配重块,利润低,污染大,没人看得上。现在早就变天了。风电塔筒的底座铸件,新能源汽车的一体化后压铸件,航天发动机的燃烧室铸件,还有大型邮轮的螺旋桨铸件,每一样都是卡脖子的硬骨头。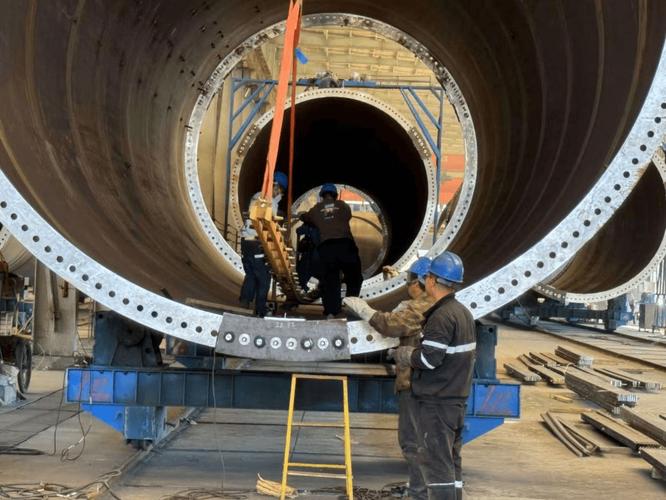 风电塔筒大型铸件成品厂内实拍
问:铸件和锻件到底哪个性能更好?为什么现在越来越多核心部件选铸件?
答:很多外行都有这个误区,默认锻件强度一定碾压铸件。其实真不是,现在通过真空熔炼、原位晶粒细化工艺做出来的高端铸件,拉伸强度和疲劳寿命完全不输同材质锻件,而且面对一体化复杂结构的部件,铸件一次成型,比锻完再切割、焊接省掉一半以上的加工成本,还能从根源上避免焊缝开裂的风险。你看现在新势力造车拼的一体化压铸,不就是靠大型压铸件降本提速吗?
问:铸件天生容易出砂眼气孔,现在这个问题解决了吗?
答:放在二三十年前,确实只能靠老工人的经验控,浇完了敲开挑残品,报废率能冲到三成。现在2024年主流的高端铸件生产线,刚出模就过在线工业CT扫描,微米级的缩松都能精准定位,还能通过数字模拟提前调整浇铸温度、流道设计,现在头部厂的高端铸件合格率,能稳定在98%以上,早就不是靠运气吃饭的行当。
高端铸件的隐形门槛,没入行的根本想不到
很多人觉得,不就是浇铁水吗?买个炉子挖个砂坑就能干,哪有什么技术含量?这话也就说说,真给你资金让你干,十个进去九个赔得底掉。我给你掰扯几个核心门槛: 第一个就是原材料纯度。高端铸件对硫、磷、氧这些杂质的容忍度,是ppm级的,也就是百万分之一的级别,硫含量多了万分之一,铸件的疲劳寿命直接掉三分之一,放在风电上,转个两三年主轴就断了,那可不是小事。早十年我们根本炼不出符合要求的高纯生铁,全靠从瑞典进口,报价贵得离谱,还动不动卡交付。这两年国产高纯生铁量产了,成本直接砍了一半,我们才能放开手做高端铸件。 第二个就是工艺积累。拿一百五十吨的大型船用柴油机缸体铸件来说,一百多吨钢水浇进去,冷却的时候整个铸件各个部位收缩速度不一样,应力稍微控制不好,冷却完直接裂一道几厘米的缝,几百万的原材料和工时直接打水漂。这种温度曲线、浇铸速度的参数,都是摔了无数跟头砸钱砸出来的,没有二三十年的积累,你拿钱都买不来。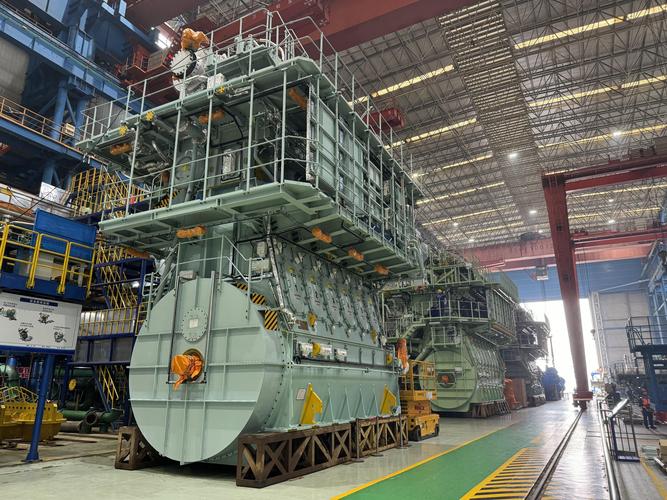 船用柴油发动机缸体铸件加工工位实拍
第三个门槛就是工装设备,之前做复杂结构的铸件,砂型全靠人工修,精度最多做到毫米级,现在用国产砂型3D打印砂模,精度直接提到0.1毫米,小批量定制复杂铸件的成本,比之前降了七成还多。不过话说回来,高端设备现在大部分能国产了,但是一些顶级的真空熔炼炉,核心部件还是要靠进口,这点还差口气,得追。
国产铸件的破局方向,其实早就清晰了
 国产铸件的破局方向,其实早就清晰了
现在国内的情况就是,低端铸件产能过剩,一吨利润才几十块钱,抢单抢得头破血流,高端铸件每年进口上百万吨,缺口很大。怎么破?我跑了十几家不同规模的铸件厂,发现活得最舒服的,都是踩对了两个方向。
第一个方向就是绑定新兴产业的新需求。风电、新能源汽车、核聚变、深海探测这些领域,对铸件的需求都是全新的,没有老牌海外厂商的垄断壁垒,你提前布局研发,就能拿到订单。江苏有家原来做农机铸件的小厂,前几年转型研发核聚变装置的屏蔽铸件,现在订单直接排到三年后,利润是原来做低端产品的十倍都不止。
第二个方向就是扎进细分赛道做精,不要什么钱都想赚。就盯着一个细分品类死磕,比如有人专门做高铁制动盘铸件,有人专门做液压阀块的精密铸件,做出来质量稳定,一致性高,下游主机厂根本不会换供应商。毕竟铸件是基础部件,出一点问题,整台设备都要停机,代价几百万上千万,没人敢随便换便宜的供应商。
说实话,很多人天天喊卡脖子,都盯着芯片、发动机,没人记得住铸件这个隐形底座。可你仔细想想,大到百万吨级的炼化装置,小到汽车的发动机缸体,哪一个离得开铸件?我们能造最先进的火箭,能造十万吨的邮轮,能造装机量世界第一的风电机组,靠的就是这些能啃硬骨头的铸件厂。
上次在厂区晒太阳,看到刚打磨完的一个大型风电铸件,表面平整得像镜子,泛着冷硬的金属光,那股子厚重劲儿,就是我们制造的底气啊。