焊接结构失效:被制造企业低估的致命风险
我干了快二十年的结构工艺,见过好好的压力容器炸了,挖机大臂断了,追根溯源十有八九不是材料买假了,是焊接结构设计就错了。
很多企业现在盯着高端材料,盯着数控加工的微米级精度,就是不肯多花半天功夫捋清楚焊接设计的细节。不就是把两块铁粘起来吗?很多人都这么想。错得离谱。
 重型龙门吊主梁焊接结构开裂现场图
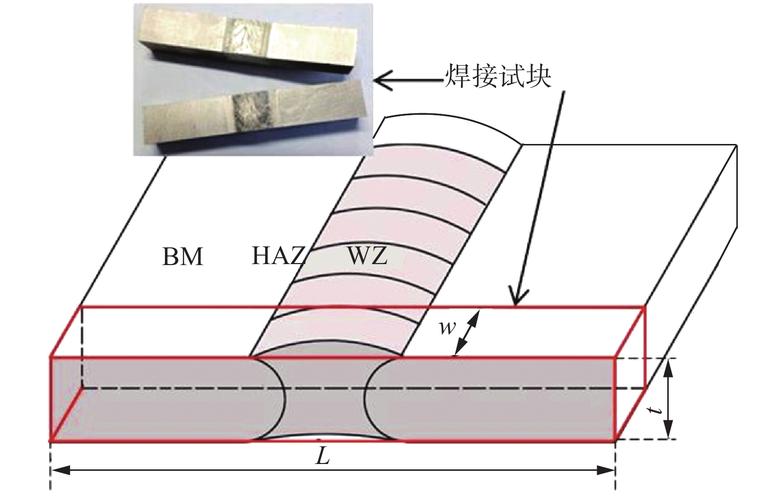
说实话,很多人对焊缝的认知还停留在“能接上就行”,完全忽略了焊接结构本身是一个不均匀的整体,焊缝、热影响区、母材的力学性能根本不一样。哪怕焊出来外观完美,内部的残余应力就能把一块合格的钢板拉裂。
现在行业里都流行用有限元模拟,可多数厂子就是走个过场。模拟的时候直接把焊缝跟母材设成一模一样的性能参数,那能准吗?
问:设计焊接结构的时候,焊缝真的会比母材弱吗?
答:大部分情况是的。哪怕你用了匹配母材强度的焊条,焊接过程的热输入会改变焊缝区域的金相组织,哪怕做了消应力热处理,也不可能完全回到母材的状态,特别是厚板焊接,层间温度控制不好,热影响区脆化是大概率事件。所以设计的时候,千万不能默认焊缝跟母材强度完全一致,一定要留余量,还要尽量避开最大应力区。
重型机械厚板焊接结构坡口加工示意图
问:现在很多企业都上了自动化焊接机器人,是不是就不会出焊接结构的问题了?
答:自动化焊接能解决工人操作带来的焊缝缺陷,但解决不了设计带来的问题。机器只是按你给的路径焊,你把焊缝位置设计错了,它焊得再工整也没用,该裂还是裂。而且自动化焊接热输入更大,如果你没提前算好变形量,焊完结构扭得跟麻花一样,校都校不回来,直接报废,损失更大。
2024年最新的焊接结构优化实践
这两年行业变化真的快,很多新方法已经在大厂普及了,小厂还没跟上,说白了就是信息差。
比如现在国内大型压力容器厂、风电设备厂,已经普遍用数字孪生模拟整个焊接过程了,从第一道焊缝到最后一道,每一步的应力积累、变形量都能算出来,提前调整焊接顺序,甚至提前给构件留好反变形量,焊完精度直接达标,不用再花大功夫校形,残余应力还能降40%以上。
还有新能源汽车领域流行的不等厚激光焊接结构,原来两块不同厚度的板焊接,都要把厚板削薄做过渡,过渡区还是容易出应力集中,现在激光焊接可以把过渡区做的非常平滑,应力集中系数直接降30%多,现在很多电池包框架都是这么做的,轻量化还不掉强度。
说实话,我见过太多厂子,花几百万上千万上自动化焊接线,就是不肯花几万块请个懂行的人把焊接结构设计捋一遍,最后出了问题,赔的钱够上十条线了,太可惜了。
不过话说回来,现在工业产品都往大型化、长寿化、轻量化走,焊接结构就是核心中的核心,你这块省功夫,最后全是要填的坑。
干工业这行,哪有什么捷径,都是抠细节抠出来的。焊接结构这块,多抠一分,少十分风险。
为什么说焊接结构的坑比你想的多
现在很多新入行的设计工程师,拿三维软件拉个模型,焊缝随便画两条线,软件一算强度没问题,直接发下去生产。结果呢?产品用了不到半年就裂了。对吧? 去年我在广东一家做重型起重的厂子处理客诉,100吨的龙门吊主梁,焊缝沿着翼板跟腹板的角焊缝裂了快两米,脚手架都垮了一块,差点出人命。追根究底,就是设计的时候把焊缝开在了应力集中的拐角处,还是全长度连续焊缝,本来拐角就容易攒应力,你再全焊死,应力没地方释放,昼夜温度一变,吊装载荷一加,可不就裂了嘛!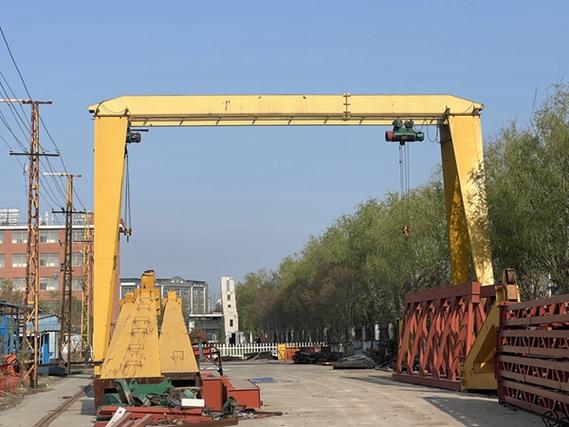 重型龙门吊主梁焊接结构开裂现场图
说实话,很多人对焊缝的认知还停留在“能接上就行”,完全忽略了焊接结构本身是一个不均匀的整体,焊缝、热影响区、母材的力学性能根本不一样。哪怕焊出来外观完美,内部的残余应力就能把一块合格的钢板拉裂。
现在行业里都流行用有限元模拟,可多数厂子就是走个过场。模拟的时候直接把焊缝跟母材设成一模一样的性能参数,那能准吗?
问:设计焊接结构的时候,焊缝真的会比母材弱吗?
答:大部分情况是的。哪怕你用了匹配母材强度的焊条,焊接过程的热输入会改变焊缝区域的金相组织,哪怕做了消应力热处理,也不可能完全回到母材的状态,特别是厚板焊接,层间温度控制不好,热影响区脆化是大概率事件。所以设计的时候,千万不能默认焊缝跟母材强度完全一致,一定要留余量,还要尽量避开最大应力区。
做对这几件事,90%的焊接结构问题能避免
干了这么多年,总结出来的经验其实没那么复杂,就几个核心点,做到了就能少踩大部分坑: 💡 优先把焊缝布置在低应力区 很多新手就喜欢把焊缝放受力最大的截面上,这不是往枪口上撞吗?比如承受弯曲载荷的梁,最大应力在上下边缘,你把焊缝放中间腹板位置行不行?躲开最大受力区,寿命能翻好几倍! 💡 能分散就不要集中 别把好几条焊缝凑在一块,重叠的焊缝会反复加热,热影响区重叠,材料性能直接掉两个档次。我见过把三个加强板的焊缝凑在同一个截面的,焊完没多久就从交汇点裂穿了,整根轴直接报废。 ❗ 厚板焊接必须开坡口,留够焊透空间 我见过多少厂子为了省几斤焊丝,不开坡口,只焊表面,里面全是气孔夹渣,受力一拉,从内部就裂了,外面一点痕迹都没有,吓不吓人?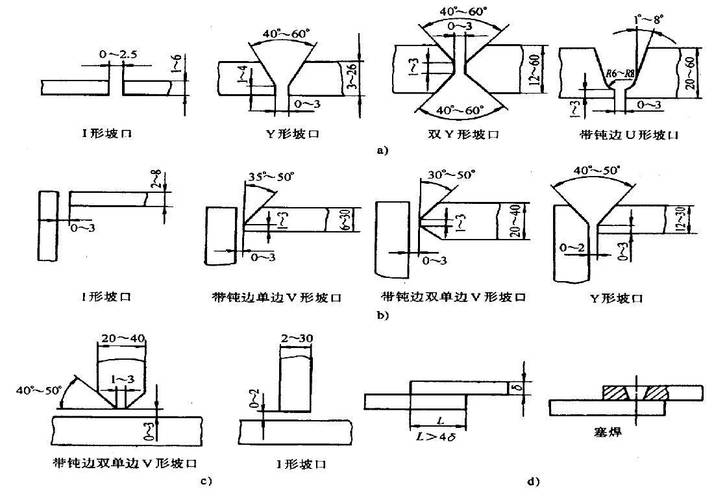 重型机械厚板焊接结构坡口加工示意图
问:现在很多企业都上了自动化焊接机器人,是不是就不会出焊接结构的问题了?
答:自动化焊接能解决工人操作带来的焊缝缺陷,但解决不了设计带来的问题。机器只是按你给的路径焊,你把焊缝位置设计错了,它焊得再工整也没用,该裂还是裂。而且自动化焊接热输入更大,如果你没提前算好变形量,焊完结构扭得跟麻花一样,校都校不回来,直接报废,损失更大。
2024年最新的焊接结构优化实践
 2024年最新的焊接结构优化实践
这两年行业变化真的快,很多新方法已经在大厂普及了,小厂还没跟上,说白了就是信息差。
比如现在国内大型压力容器厂、风电设备厂,已经普遍用数字孪生模拟整个焊接过程了,从第一道焊缝到最后一道,每一步的应力积累、变形量都能算出来,提前调整焊接顺序,甚至提前给构件留好反变形量,焊完精度直接达标,不用再花大功夫校形,残余应力还能降40%以上。
还有新能源汽车领域流行的不等厚激光焊接结构,原来两块不同厚度的板焊接,都要把厚板削薄做过渡,过渡区还是容易出应力集中,现在激光焊接可以把过渡区做的非常平滑,应力集中系数直接降30%多,现在很多电池包框架都是这么做的,轻量化还不掉强度。
说实话,我见过太多厂子,花几百万上千万上自动化焊接线,就是不肯花几万块请个懂行的人把焊接结构设计捋一遍,最后出了问题,赔的钱够上十条线了,太可惜了。
不过话说回来,现在工业产品都往大型化、长寿化、轻量化走,焊接结构就是核心中的核心,你这块省功夫,最后全是要填的坑。
干工业这行,哪有什么捷径,都是抠细节抠出来的。焊接结构这块,多抠一分,少十分风险。