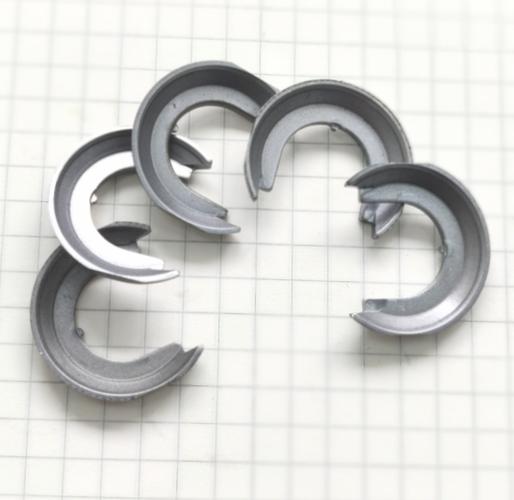
机加工件降本增效:别盯着材料砍,这几个隐形成本90%工厂都漏了
跑了快二十年制造业,见过最多的离谱操作就是为了降本,瞎改机加工件的要求。要么把公差往死里松,要么换劣质材料,最后装配卡壳、用三个月就变形,返工钱比省的多三倍。
 工厂车间待返工的不合格机加工件场景
问:机加工件是不是公差精度越高越好?
答:当然不是!精度每提一个等级,加工成本至少涨30%,核心配合面甚至要翻几倍。汽车冲压模具要0.005mm精度没问题,你设备外壳的装饰盖板要这个精度?纯纯拿钱打水漂。
还有一个常见坑就是表面要求乱开。本来普通蓝锌就能满足室内使用,用个十年都不会锈,非要要求出口级无铬钝化,价格直接涨两成,何苦呢?还有阳极氧化,普通着色就能用,非要硬铝原色硬质氧化,加钱不说,交期还多拖好几天。
问:定制机加工件怎么确定合理的精度要求?
答:核心配合面按装配要求给,非配合面能松就松。举个例子,装轴承的孔公差要严,旁边的减重槽公差放个1mm都不影响用,没必要卡死。拿到图纸先找工艺师捋一遍,别照着画图员的原要求直接发厂,很多画图员会习惯性往严了写,根本不考虑加工成本。
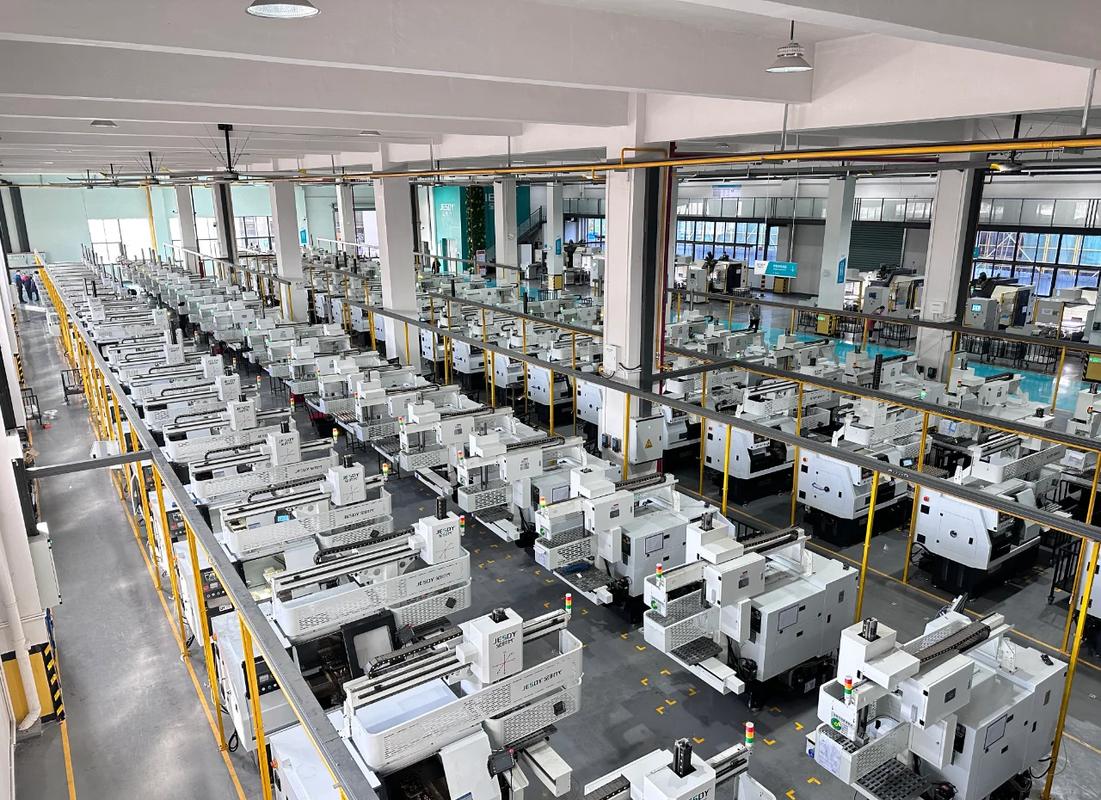
数控铣床加工批量铝合金机加工件车间场景
还有很多工厂喜欢自己拆分工序,找A厂做粗加工,B厂做热处理,C厂做表面处理,以为这样能比找一站式加工厂便宜。说实话,你算过转场的物流费、工序损耗、对接的人工成本吗?每转一次场,至少多耗2%的零件,还得有专人跟三个厂家对接,最后算总帐,往往比一站式全包贵8-10个点,出了问题三个厂家还互相甩锅,你找谁哭去?
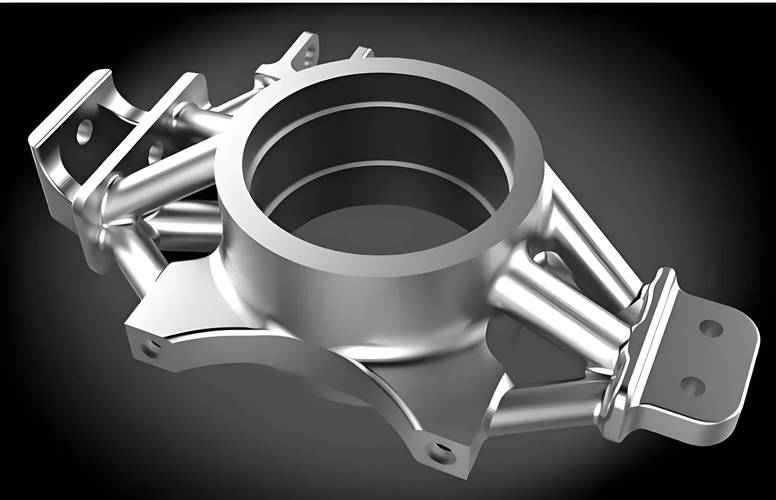
不过话说回来,小批量定制确实有不一样的玩法。我认识一个做工业机器人的创业小伙子,去年开发新机型,一个铝铸机架本来报价两万,他让加工厂工艺师改了两处非配合面的公差,把内部直角改成圆角,不用再开特殊刀具,最后八千块就做下来了,强度和精度完全满足要求,一下子省了一万多。
机加工件验收避坑:别等装上去才发现问题
很多工厂验收机加工件,就拿卡尺量两个长宽尺寸就签字收货,最后出问题全在看不见的地方。
最常见的就是内应力没消除导致的后期变形。去年有个做光伏支架的朋友,一批机加工件,加工厂为了省成本,偷掉了退火去应力的工序,每件省二十块,一百件才省两千,结果三个月后17件支架变形,整批退货,来回运费加重新生产,一共亏了八万多。
给大家整理几个必看的验收要点:
💡 批量机加工件一定要抽测形位公差,不要只测单一尺寸,很多时候单个尺寸对了,平面度、垂直度错了,根本装不上。
❗ 对变形要求高的零件,一定要索要去应力处理的工艺记录,别只看图纸上标了就完事,很多加工厂会偷懒。
✅ 带焊接工序的结构件,一定要抽测焊缝,哪怕抽10%做UT探伤都行,比整台设备装完裂了再修省钱。
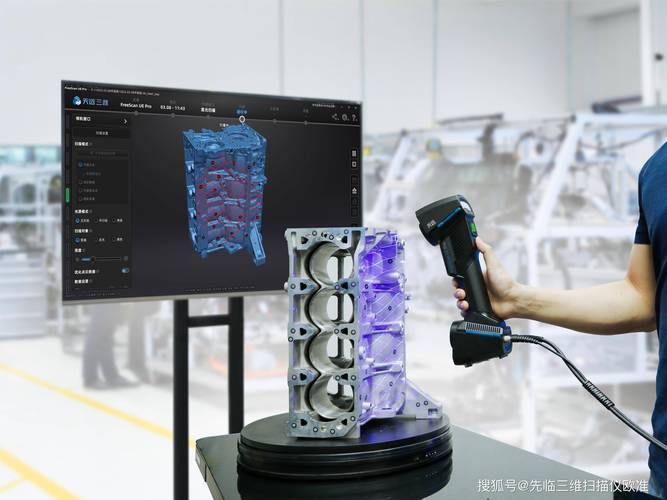
现在很多新的检测手段也不贵,蓝光扫描几分钟就能出整个零件的全尺寸公差报告,小批量也能用得起,别舍不得千八百的检测费,真出问题,亏的是几十倍上百倍的钱。
机加工件这行,玩的就是细节。你把细节抠对了,不用偷工减料也能降本,质量还能往上走。总盯着材料那点差价砍,最后亏的只能是自己。
为什么说机加工件的隐形成本,大多数工厂都算错了
很多采购拿到报价单,只会比材料钱和单位工时,根本不会算后续的隐形成本。公差错配、工艺冗余,这两项吃掉的利润,比原材料涨价还狠。 我前两年接触过一个做自动化设备的客户,给导轨安装板开了0.01mm的平面度要求。说实话,这玩意装完之后,整体被锁在机架上,根本不需要这么高的精度。最后光加了一道研磨工序,就多花了两倍加工费,还拖了整整一周交期,错过了客户的设备进场时间,赔了五万块违约金。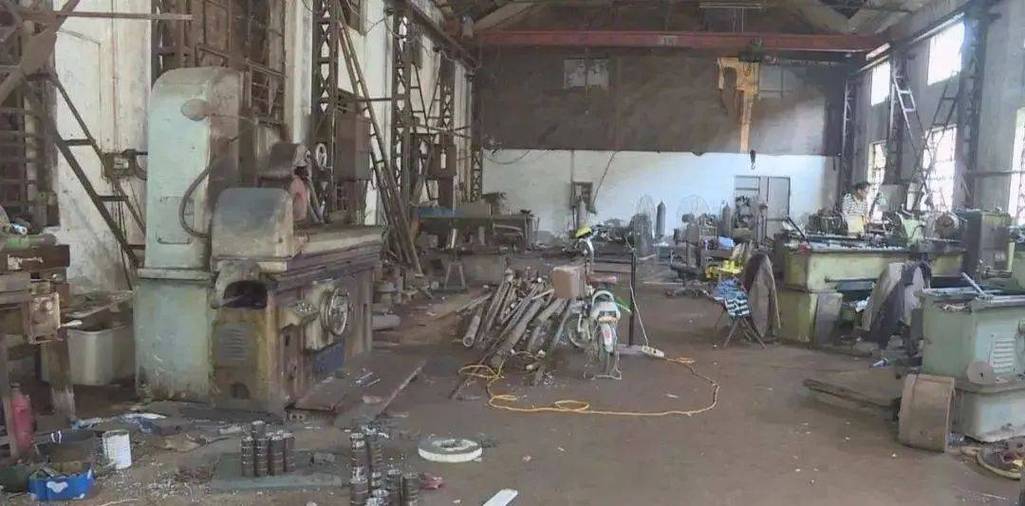 工厂车间待返工的不合格机加工件场景
问:机加工件是不是公差精度越高越好?
答:当然不是!精度每提一个等级,加工成本至少涨30%,核心配合面甚至要翻几倍。汽车冲压模具要0.005mm精度没问题,你设备外壳的装饰盖板要这个精度?纯纯拿钱打水漂。
还有一个常见坑就是表面要求乱开。本来普通蓝锌就能满足室内使用,用个十年都不会锈,非要要求出口级无铬钝化,价格直接涨两成,何苦呢?还有阳极氧化,普通着色就能用,非要硬铝原色硬质氧化,加钱不说,交期还多拖好几天。
问:定制机加工件怎么确定合理的精度要求?
答:核心配合面按装配要求给,非配合面能松就松。举个例子,装轴承的孔公差要严,旁边的减重槽公差放个1mm都不影响用,没必要卡死。拿到图纸先找工艺师捋一遍,别照着画图员的原要求直接发厂,很多画图员会习惯性往严了写,根本不考虑加工成本。
2024年机加工件批量生产的最新降本实战
现在工艺更新比十年前快太多,很多老工程师还抱着老经验干活,平白多花钱。 我上个月在东莞一家专做批量机加工件的工厂待了两天,发现他们现在做100件以上的铝合金结构件,根本不用整块铝锭铣削出成型。直接用型材挤压出接近成品的初胚,只加工需要控公差的配合面,材料直接省了15%,工时少了三分之一,算下来每件成本比传统工艺低20%还多,精度完全达标。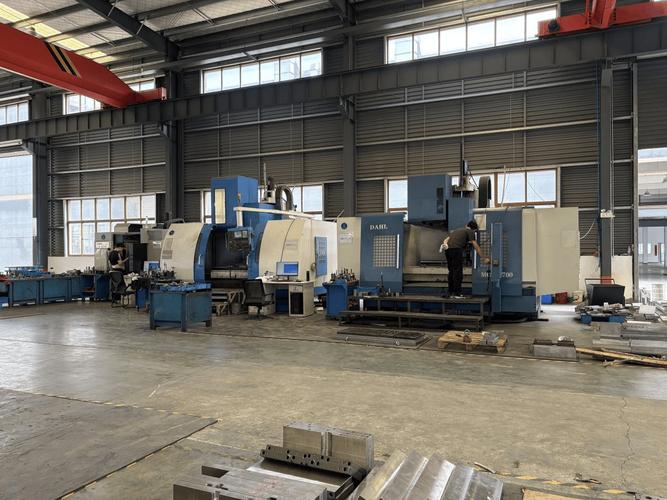 数控铣床加工批量铝合金机加工件车间场景
还有很多工厂喜欢自己拆分工序,找A厂做粗加工,B厂做热处理,C厂做表面处理,以为这样能比找一站式加工厂便宜。说实话,你算过转场的物流费、工序损耗、对接的人工成本吗?每转一次场,至少多耗2%的零件,还得有专人跟三个厂家对接,最后算总帐,往往比一站式全包贵8-10个点,出了问题三个厂家还互相甩锅,你找谁哭去?
不过话说回来,小批量定制确实有不一样的玩法。我认识一个做工业机器人的创业小伙子,去年开发新机型,一个铝铸机架本来报价两万,他让加工厂工艺师改了两处非配合面的公差,把内部直角改成圆角,不用再开特殊刀具,最后八千块就做下来了,强度和精度完全满足要求,一下子省了一万多。
机加工件验收避坑:别等装上去才发现问题
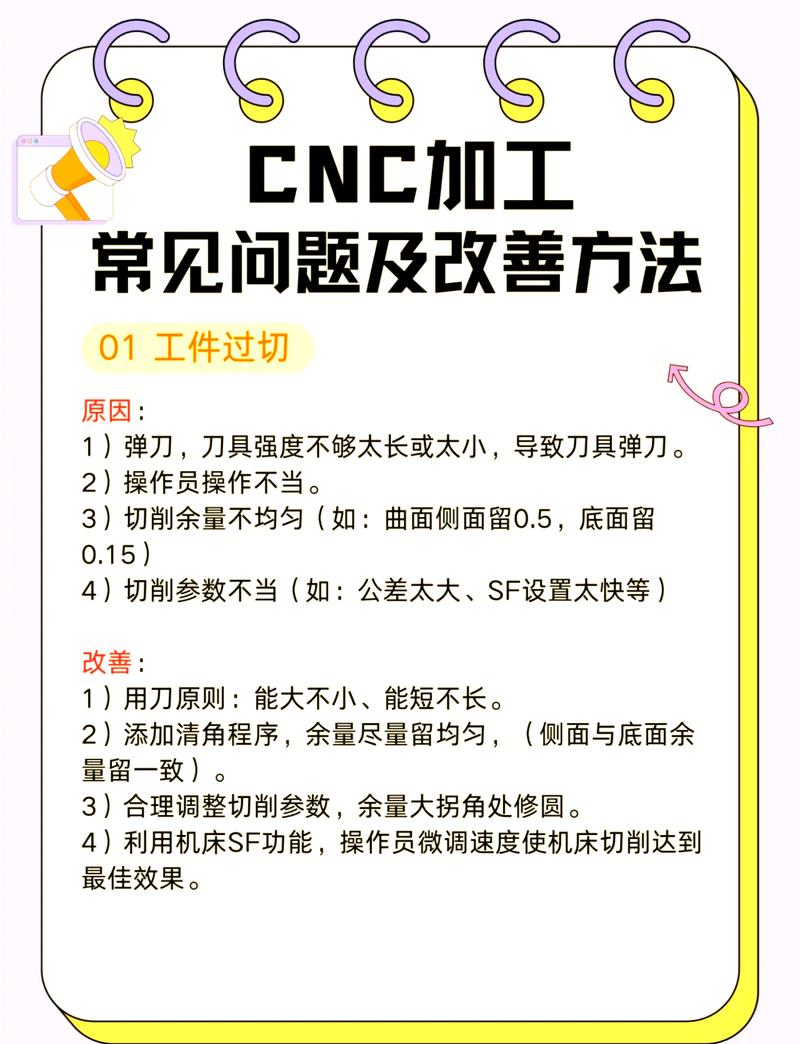 机加工件验收避坑:别等装上去才发现问题
很多工厂验收机加工件,就拿卡尺量两个长宽尺寸就签字收货,最后出问题全在看不见的地方。
最常见的就是内应力没消除导致的后期变形。去年有个做光伏支架的朋友,一批机加工件,加工厂为了省成本,偷掉了退火去应力的工序,每件省二十块,一百件才省两千,结果三个月后17件支架变形,整批退货,来回运费加重新生产,一共亏了八万多。
给大家整理几个必看的验收要点:
💡 批量机加工件一定要抽测形位公差,不要只测单一尺寸,很多时候单个尺寸对了,平面度、垂直度错了,根本装不上。
❗ 对变形要求高的零件,一定要索要去应力处理的工艺记录,别只看图纸上标了就完事,很多加工厂会偷懒。
✅ 带焊接工序的结构件,一定要抽测焊缝,哪怕抽10%做UT探伤都行,比整台设备装完裂了再修省钱。
现在很多新的检测手段也不贵,蓝光扫描几分钟就能出整个零件的全尺寸公差报告,小批量也能用得起,别舍不得千八百的检测费,真出问题,亏的是几十倍上百倍的钱。
机加工件这行,玩的就是细节。你把细节抠对了,不用偷工减料也能降本,质量还能往上走。总盯着材料那点差价砍,最后亏的只能是自己。