注塑件加工的隐性坑:很多工厂吃了亏都没说透
你有没有遇到过,开模打样的时候注塑件个个都合格,一量产就出问题?翘曲、飞边、尺寸飘得离谱,报废率直接干到15%以上,老板脸都绿了。
这行,坑真多。
 量产注塑件翘曲缺陷实拍图
还有防不胜防的材料坑。你订单上写的是全新改性PA,供应商给你掺了30%以上的回收水口料,打样的时候几十件看不出来,一量产几万件,用了三个月开始应力开裂,客户找上门你才发现问题,连锅都找不到地方甩。
问:小批量试生产没问题,大货出问题,能找注塑厂索赔吗?
答:先翻合同。绝大多数加工厂的合同只会签外观和首样尺寸合格,不会标注环境老化、耐应力、材料掺比这些隐性要求,真闹到法院你都拿不出举证依据。如果是新产品开发,一定要把量产工艺要求、材料具体牌号掺比写进合同,最好留10%的尾款等首批大货验收完再付,别嫌麻烦。
哦对,还有一个很容易忽略的点,模腔排位。打样的时候开一模一腔,压力稳得很,量产为了摊低成本改成一模四腔,四个位置的填充压力不一样,四个注塑件的收缩率就不一样,边缘那个永远尺寸不合格。很多新手设计模具根本想不到这一点。
问:能不能打样用一模一腔,量产直接改一模多腔?
答:如果尺寸精度要求高,最好别这么干。哪怕是同一个模具,改排位改流道,收缩率都会变,原先的公差直接就飘了。真要降本,开模的时候就定好量产排位,打样就按量产工艺来,多花一点打样钱,总比量产废几万件强。
优化壁厚前后注塑件对比图
不过话说回来,降本也不能瞎降。承力部位的公差、材料要求,该卡死就得卡死,别为了几毛钱的成本,最后出了安全事故,那亏得底掉。
注塑行业现在玩出了哪些新技术
这几年注塑件的生产变化真的挺大,很多以前想都不敢想的玩法,现在已经普及了。
比如说小批量定制注塑件,以前开一套钢模最少大几千上万,定制个几百件根本摊不开成本,现在用3D打印打印树脂模具,打个两三百件注塑件,模具成本才一千多,对于新产品试产、小众配件定制太友好了,很多创业公司做硬件都靠这个省试产成本。
还有,现在中大规模的注塑厂基本都装了模温实时监控系统,不像以前全靠老师傅手感调温,模温波动超过2度机器直接报警,锁模力、注射压力全都是数据化管控,量产出来的注塑件尺寸稳定性,比十年前至少提升了30%,不良率降了一大截。
不少家电和汽车行业现在都在用一体注塑替代多件组装,以前一个部件要做三四个注塑件再粘起来,现在直接一体注塑成型,省了组装线的人工费,还不会用久了开胶脱落,可靠性提升了不说,总成本反而降了。
当然,技术再好,也离不开老经验。上个月我去东莞一家工厂,人家花两百万上了全自动注塑线,调机的是刚毕业的小孩,一批注塑件翘曲变形调了三天都没调好,最后花高价请了个退休的老师傅过来,喝着茶改了三个参数,半小时就解决了。
这行,经验永远比设备金贵。别信什么全自动化就能淘汰老工人,真碰到邪门的问题,还得靠老师傅那点积累。
现在很多出口的注塑件都要求可降解,新的PLA改性材料做注塑已经很成熟了,只要调整好注塑温度和模温,良率和普通PP差不多,成本只高10%左右,完全符合欧美那边的环保要求,想做出口的朋友可以放心试。
为什么量产注塑件和打样差这么多
很多小厂打样用的是全新钢模,老师傅盯着一台机慢慢调,打个三五十件最后挑出几十个合格的给你,当然看着完美。 量产呢?机器二十四小时连轴转,模温慢慢上来压不住,料筒温度跟着电网波动飘,车间夏天三十六度冬天十度,环境温度差一大截,收缩率直接变了。为了赶产能,不少工厂还会偷偷减冷却时间,刚成型就顶出来,不变形才怪。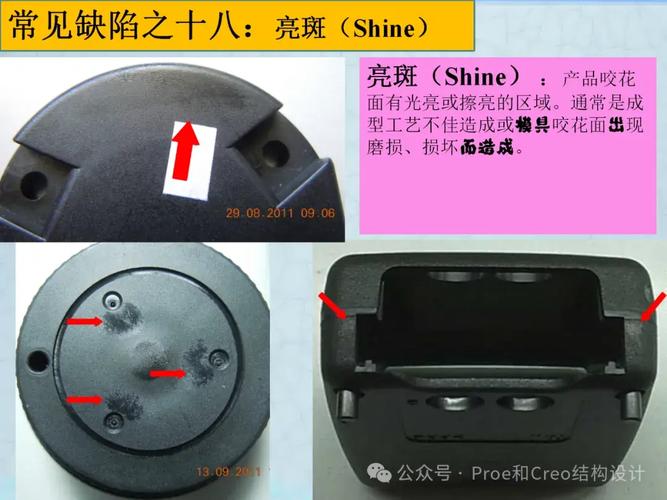 量产注塑件翘曲缺陷实拍图
还有防不胜防的材料坑。你订单上写的是全新改性PA,供应商给你掺了30%以上的回收水口料,打样的时候几十件看不出来,一量产几万件,用了三个月开始应力开裂,客户找上门你才发现问题,连锅都找不到地方甩。
问:小批量试生产没问题,大货出问题,能找注塑厂索赔吗?
答:先翻合同。绝大多数加工厂的合同只会签外观和首样尺寸合格,不会标注环境老化、耐应力、材料掺比这些隐性要求,真闹到法院你都拿不出举证依据。如果是新产品开发,一定要把量产工艺要求、材料具体牌号掺比写进合同,最好留10%的尾款等首批大货验收完再付,别嫌麻烦。
哦对,还有一个很容易忽略的点,模腔排位。打样的时候开一模一腔,压力稳得很,量产为了摊低成本改成一模四腔,四个位置的填充压力不一样,四个注塑件的收缩率就不一样,边缘那个永远尺寸不合格。很多新手设计模具根本想不到这一点。
问:能不能打样用一模一腔,量产直接改一模多腔?
答:如果尺寸精度要求高,最好别这么干。哪怕是同一个模具,改排位改流道,收缩率都会变,原先的公差直接就飘了。真要降本,开模的时候就定好量产排位,打样就按量产工艺来,多花一点打样钱,总比量产废几万件强。
2024年注塑件降本的真实可行方法
说实话,现在制造业利润薄得像纸,注塑件降本是所有甲方的头等大事,但百分之八十的人都降错了地方。上来就压加工费,把注塑厂的利润压到比纸还薄,人家只能从材料和工艺上找补,最后吃亏的还是你自己。 我见过靠谱的降本,全都是从设计端动刀,根本不用碰加工费: ✅ 放宽不必要的高精度公差。很多设计师画图的时候随手标个±0.05mm,实际上这个位置是装卡扣的,±0.2mm都不影响装配,就因为这多余的精度要求,注塑厂得放慢速度调机,良率还上不去,成本直接涨两成。 ✅ 优化注塑件的壁厚差。同一个注塑件上壁厚差超过30%,基本必出缩痕气泡,报废率高不说,还得加一道二次打磨工序,平白多花人工费。 ✅ 能用旧模改就别开新模。很多产品只是改个小尺寸,旧模稍微改一改模腔就能用,成本比新开模省70%以上,只要模具的磨损程度在允许范围内,完全不影响质量。 优化壁厚前后注塑件对比图
不过话说回来,降本也不能瞎降。承力部位的公差、材料要求,该卡死就得卡死,别为了几毛钱的成本,最后出了安全事故,那亏得底掉。
注塑行业现在玩出了哪些新技术
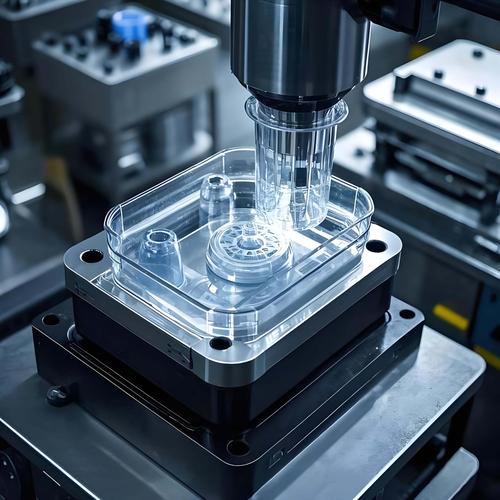 注塑行业现在玩出了哪些新技术
这几年注塑件的生产变化真的挺大,很多以前想都不敢想的玩法,现在已经普及了。
比如说小批量定制注塑件,以前开一套钢模最少大几千上万,定制个几百件根本摊不开成本,现在用3D打印打印树脂模具,打个两三百件注塑件,模具成本才一千多,对于新产品试产、小众配件定制太友好了,很多创业公司做硬件都靠这个省试产成本。
还有,现在中大规模的注塑厂基本都装了模温实时监控系统,不像以前全靠老师傅手感调温,模温波动超过2度机器直接报警,锁模力、注射压力全都是数据化管控,量产出来的注塑件尺寸稳定性,比十年前至少提升了30%,不良率降了一大截。
不少家电和汽车行业现在都在用一体注塑替代多件组装,以前一个部件要做三四个注塑件再粘起来,现在直接一体注塑成型,省了组装线的人工费,还不会用久了开胶脱落,可靠性提升了不说,总成本反而降了。
当然,技术再好,也离不开老经验。上个月我去东莞一家工厂,人家花两百万上了全自动注塑线,调机的是刚毕业的小孩,一批注塑件翘曲变形调了三天都没调好,最后花高价请了个退休的老师傅过来,喝着茶改了三个参数,半小时就解决了。
这行,经验永远比设备金贵。别信什么全自动化就能淘汰老工人,真碰到邪门的问题,还得靠老师傅那点积累。
现在很多出口的注塑件都要求可降解,新的PLA改性材料做注塑已经很成熟了,只要调整好注塑温度和模温,良率和普通PP差不多,成本只高10%左右,完全符合欧美那边的环保要求,想做出口的朋友可以放心试。