模具钢选型避坑:干了18年模具行业老炮掏心窝的干货
别信那些参数表上花里胡哨的标注。很多刚开模具厂的老板,上来就砸钱买最贵的进口模具钢,最后回本慢到哭,连工人工资都发不出来的,我见过不止一个。
水真的深。
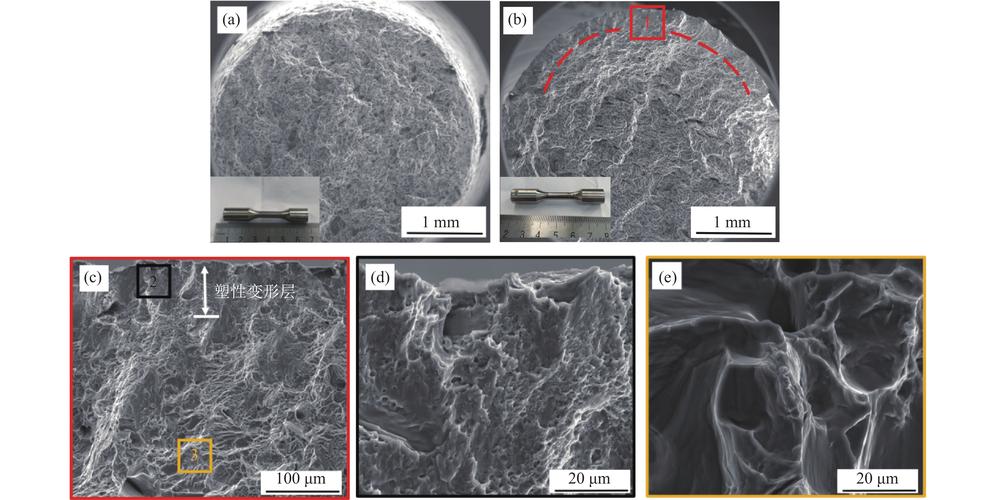
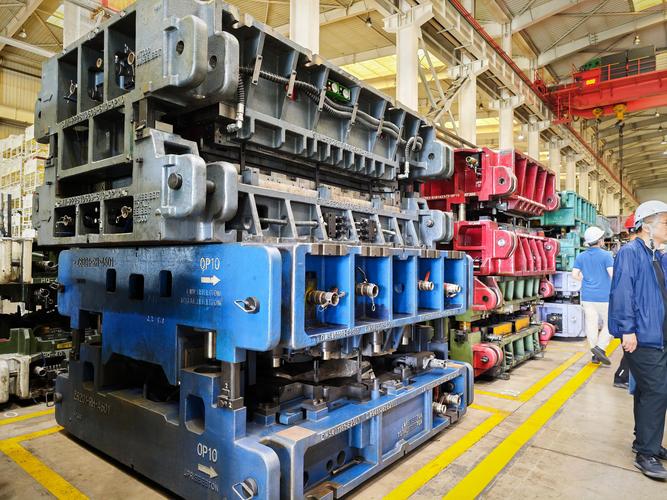
 冲压模具崩口失效模具钢金相切面图
我见过最离谱的,一个老板接了订单赶工期,图便宜买了小厂的回收料H13做热锻模,打了不到两百模,模具直接裂成两半,几十万的订单直接黄了,赔违约金赔到吐血。
问:同型号模具钢,为啥大厂出来的比小厂贵整整一倍?
答:核心差别在冶炼工艺。小厂用回收废钢重炼,杂质多,成分偏析严重,晶粒大小不均匀,你开槽抛光的时候就会发现,好好一块料突然出砂眼,做出来的模具成品表面全是小坑,寿命更是差3到5倍,哪怕同一个型号,价格差一倍真的不算多。现在还有不少中间商拿小锻坯改轧的料冒充整块轧制的大板料,新手一踩一个准,防不胜防。
问:现在国产模具钢真的能替代进口吗?
答:完全看使用场景。做普通的注塑模具、低要求冲压模,国内抚顺、宝钢这些大厂出的Cr12MoV、S136已经完全够用,性能和进口货差不到10%,价格只有三分之一,性价比拉满。但要是做高精度光学模具,或者要求百万模寿命的高速连续冲压模,进口的SKD11、DC53稳定性还是更强一点,不过现在国内顶级牌号已经追上来了,不差预算可以试,能省不少钱。
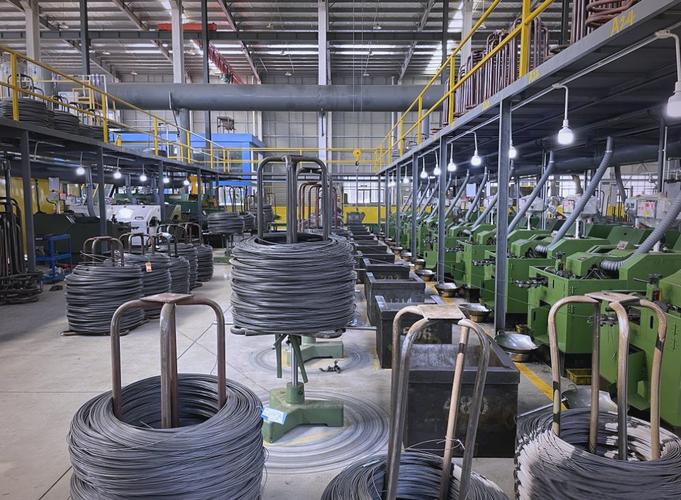
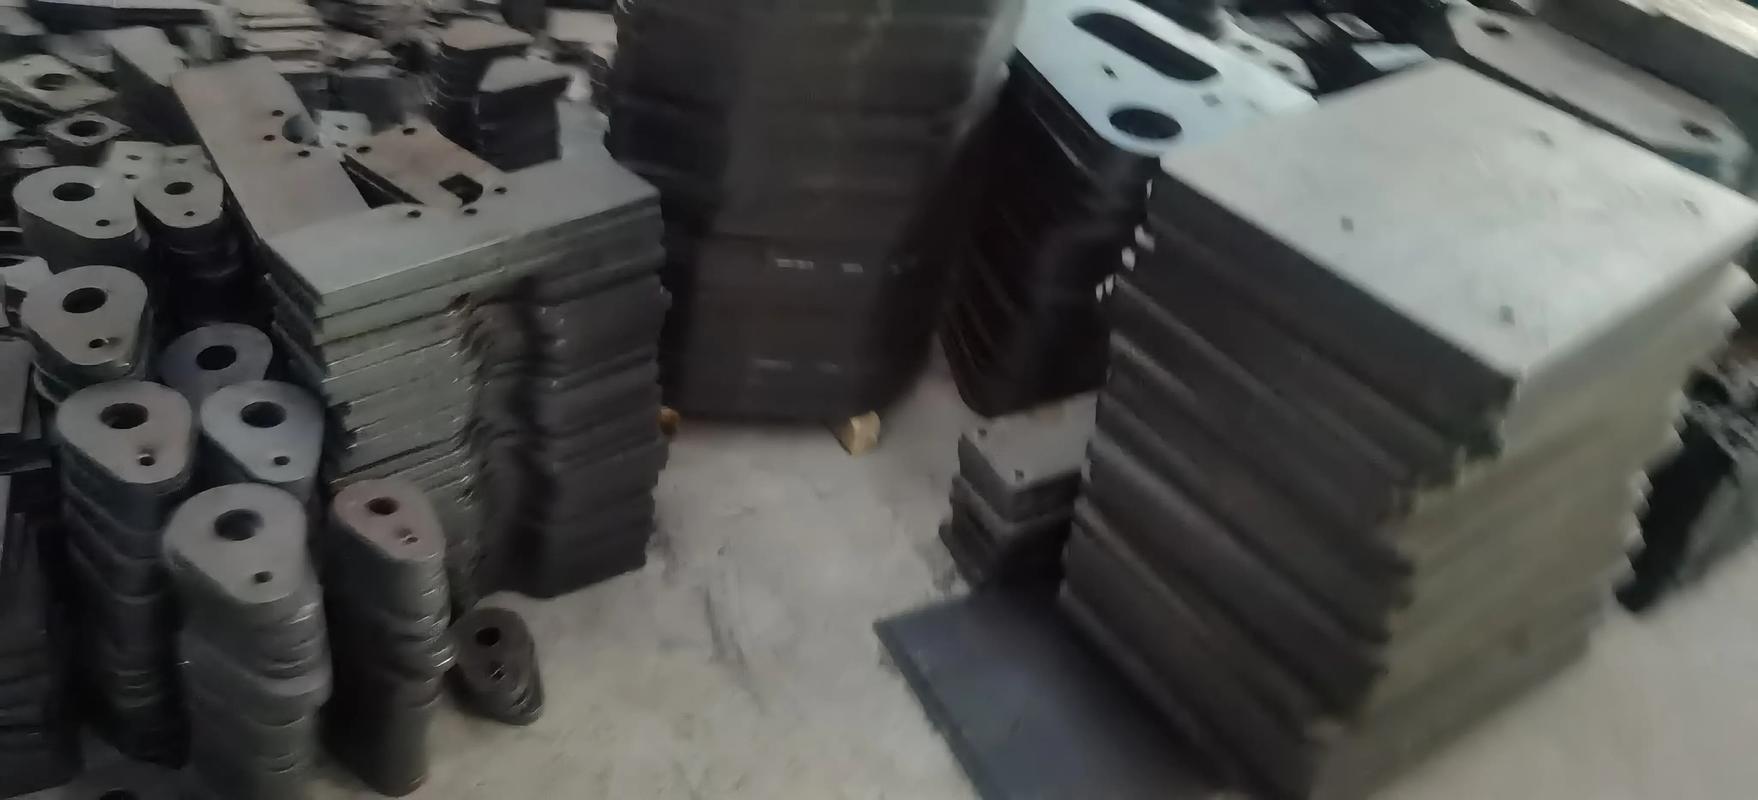
五金冲压车间待加工模具钢原料堆料图
说实话,很多选型手册写得太复杂,绕来绕去把人绕晕。你就记一句话:做什么活,用什么钢。别贪高级堆配置,也别凑活省成本。
比如你做一个小批量的手板模,总共只出几十件产品,非要用DC53,那成本直接翻三倍,完全没必要。反过来,你接了百万级的量产订单,非要用便宜的回收料,那后期修模换模的钱,比你省的模具钢钱多多了。
不过话说回来,哪怕选对了料,拿到货也要留个心眼。现在还有不少黑心贸易商,拿低牌号改标冒充高牌号,比如拿P20改喷标冒充S136,差一倍的价格,赚黑心钱。拿货一定要看原厂材质报告,批量大的话自己花几百块做个光谱检测,别嫌麻烦。
真的亏不起。
2024年模具钢行业的新变化
这两年行业变化真的大,新能车崛起之后,对模具钢的要求完全不一样了。以前冲压模具要求十万模寿命就达标,现在客户要求百万模不换刃,还得抗崩角抗疲劳,普通的模具钢根本扛不住。
现在很多做新能车零部件的模具厂,都开始用粉末冶金模具钢,虽然单块料的价格贵很多,但寿命能做到普通模具钢的三到五倍,摊到每个零件上的成本反而更低,算下来很划算。
不过粉末冶金模具钢对加工要求也高,线切割的参数不对,磨削的进给量不对,都容易出暗裂纹,后期使用很容易崩,这点一定要提醒加工师傅注意。
还有,这两年环保查得严,很多小炼钢厂倒闭了,留下来的都是正规大厂,模具钢的整体品质比五年前好太多,不用再像以前那样怕买到杂质超标的料,当然,价格也稳中有涨,这点接订单算成本的时候要提前留余量。
我上个月跑了三个长三角的模具厂,好多老板都换成了国产的高牌号模具钢,反馈真的不错,比前几年强太多,别抱着老观念非得全用进口的,该试新东西就得试,能省不少钱。
最后说一句,模具钢是模具的骨头,骨头不好,再厉害的加工师傅也做不出好模具,该花的钱别省,该踩的坑提前避开,比什么都强。
为什么你的模具总是几千模就崩口失效
很多出了问题第一反应骂加工师傅,骂线切割不行,其实九成问题出在模具钢本身。 你拿做塑料模的P20去冲1mm以上的冷轧钢板,那不崩口才奇怪。硬度不够,耐磨性跟不上,冲个两三千模,刃口就磨圆崩裂,很正常。 冲压模具崩口失效模具钢金相切面图
我见过最离谱的,一个老板接了订单赶工期,图便宜买了小厂的回收料H13做热锻模,打了不到两百模,模具直接裂成两半,几十万的订单直接黄了,赔违约金赔到吐血。
问:同型号模具钢,为啥大厂出来的比小厂贵整整一倍?
答:核心差别在冶炼工艺。小厂用回收废钢重炼,杂质多,成分偏析严重,晶粒大小不均匀,你开槽抛光的时候就会发现,好好一块料突然出砂眼,做出来的模具成品表面全是小坑,寿命更是差3到5倍,哪怕同一个型号,价格差一倍真的不算多。现在还有不少中间商拿小锻坯改轧的料冒充整块轧制的大板料,新手一踩一个准,防不胜防。
问:现在国产模具钢真的能替代进口吗?
答:完全看使用场景。做普通的注塑模具、低要求冲压模,国内抚顺、宝钢这些大厂出的Cr12MoV、S136已经完全够用,性能和进口货差不到10%,价格只有三分之一,性价比拉满。但要是做高精度光学模具,或者要求百万模寿命的高速连续冲压模,进口的SKD11、DC53稳定性还是更强一点,不过现在国内顶级牌号已经追上来了,不差预算可以试,能省不少钱。
不同生产场景下的模具钢选型逻辑
不用背那些复杂的淬透性、硬度参数,记好几个常用场景的结论就行,够用了。 💡 普通塑料注塑模具(玩具、家电外壳):选P20足够,便宜好加工,抛光难度低,小批量生产完全hold住。 💡 高光透明注塑产品(手机保护壳、光学灯罩):必须用S136耐腐蚀模具钢,能抛到镜面,不起麻点,还耐塑料腐蚀,不会用几次就生锈。 ❗ 冷冲压镀锌钢板:别用普通Cr12,沾锌粘模粘到你发疯,一定要选带铬钼的高耐磨模具钢,最好再做一层表面涂层,能省很多打磨的时间。 ✅ 热锻模具、铝压铸模具:选H13准没错,耐热疲劳性没得挑,别图便宜换其他杂牌子牌号,做不了几百模就开裂。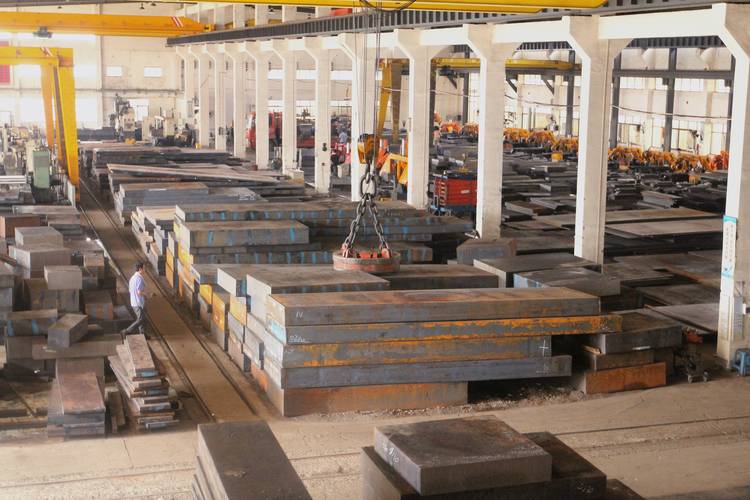 五金冲压车间待加工模具钢原料堆料图
说实话,很多选型手册写得太复杂,绕来绕去把人绕晕。你就记一句话:做什么活,用什么钢。别贪高级堆配置,也别凑活省成本。
比如你做一个小批量的手板模,总共只出几十件产品,非要用DC53,那成本直接翻三倍,完全没必要。反过来,你接了百万级的量产订单,非要用便宜的回收料,那后期修模换模的钱,比你省的模具钢钱多多了。
不过话说回来,哪怕选对了料,拿到货也要留个心眼。现在还有不少黑心贸易商,拿低牌号改标冒充高牌号,比如拿P20改喷标冒充S136,差一倍的价格,赚黑心钱。拿货一定要看原厂材质报告,批量大的话自己花几百块做个光谱检测,别嫌麻烦。
真的亏不起。
2024年模具钢行业的新变化
 2024年模具钢行业的新变化
这两年行业变化真的大,新能车崛起之后,对模具钢的要求完全不一样了。以前冲压模具要求十万模寿命就达标,现在客户要求百万模不换刃,还得抗崩角抗疲劳,普通的模具钢根本扛不住。
现在很多做新能车零部件的模具厂,都开始用粉末冶金模具钢,虽然单块料的价格贵很多,但寿命能做到普通模具钢的三到五倍,摊到每个零件上的成本反而更低,算下来很划算。
不过粉末冶金模具钢对加工要求也高,线切割的参数不对,磨削的进给量不对,都容易出暗裂纹,后期使用很容易崩,这点一定要提醒加工师傅注意。
还有,这两年环保查得严,很多小炼钢厂倒闭了,留下来的都是正规大厂,模具钢的整体品质比五年前好太多,不用再像以前那样怕买到杂质超标的料,当然,价格也稳中有涨,这点接订单算成本的时候要提前留余量。
我上个月跑了三个长三角的模具厂,好多老板都换成了国产的高牌号模具钢,反馈真的不错,比前几年强太多,别抱着老观念非得全用进口的,该试新东西就得试,能省不少钱。
最后说一句,模具钢是模具的骨头,骨头不好,再厉害的加工师傅也做不出好模具,该花的钱别省,该踩的坑提前避开,比什么都强。