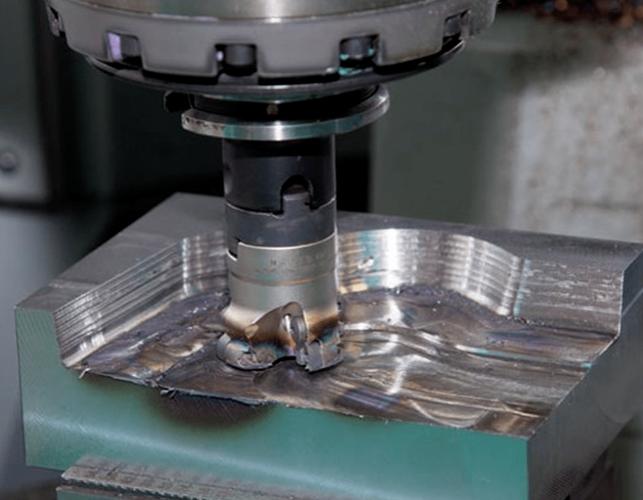
磨具选型避坑:工业制造里被你忽略的隐形成本杀手
很多工厂老板算账,只算设备钱、原材料钱,唯独漏了磨具的年消耗成本。算到年底对账才发现,居然稀里糊涂花出去几十万,连个响都没听见。
我见过珠三角一家做工程机械结构件的加工厂,厂长跟我吐槽,去年换了三批供应商,磨具换了七八种,成本还是下不来。一开始以为是工人浪费,查了半个月才发现,是选型错了——把磨焊缝的粗磨磨具拿来磨精加工面,一天换三次,工件合格率还不到80%。
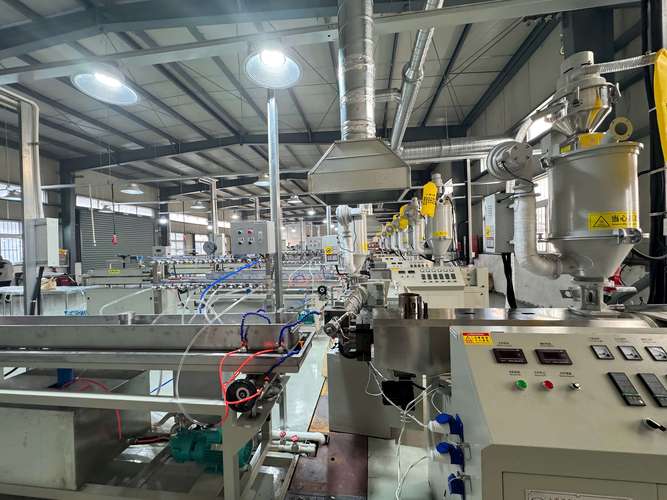
 数控磨削加工车间在用工业磨具摆放图
为什么说磨具是制造端的隐形成本黑洞
很多人对磨具的印象就是“工业易耗品”,用坏就换,没什么好多想的。这个错得离谱。
磨具的成本从来不只是采购价。换磨具要停机,停机就少出货,这是机会成本;磨具不对,磨出来的工件不合格,整块毛坯废了,这是原材料成本;磨硬材料用软磨具,磨着磨着就变形,要反复调机,这是人工和时间成本。堆在一起,真的能吃掉你10%以上的加工利润你信不信?
问:我们厂规模小,每次磨具都是找经销商拿现货,凑合用不行吗?
答:凑合用当然能开工,但你得算细账。我上个月给东莞一家做汽车转向节的小厂做成本梳理,他们一直拿15块钱一片的便宜树脂切割磨片,每三天就得换一次,换一次停机20分钟。换成32块钱一片的高端磨片,能撑12天,换一次的间隙还能多磨10个工件。算下来,便宜磨具单月的采购+停机+人工成本,比高端磨具贵了整整47%。你说凑合用,亏的是谁?
同样磨100个工件,A磨具100块能用一天,B磨具200块能用四天,你选哪个?傻子都选B对吧?可现实里八成的采购会选A,就因为单价比B便宜一半。别忘了还有电费、调机费、停机费,加起来B的单位成本比A低一半还多。 ❗ 匹配你的加工需求,别过度选型
我见过有人磨普通铁艺焊缝,非要买CBN陶瓷磨具,一片上千块,性能是好,但完全没必要。普通树脂磨具几十块一片就能搞定的活,花那冤枉钱干什么?粗磨要下料快,选软一点结合剂的;精磨要精度高,选硬一点的;干磨要排屑好,选孔隙大的,对号入座就行。 ✅ 一定要先试再批量买
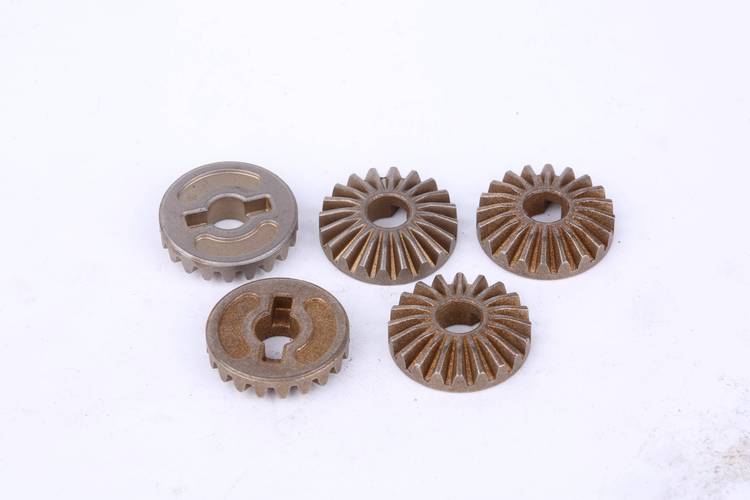
现在正规点的磨具厂商都能免费提供样块试磨,别嫌麻烦,拿回来磨个几十件你就懂了,好不好用,寿命多长,直接算出来,比供应商说破嘴有用。不同粒度工业磨具打磨工件对比样件图
问:现在行业都在说陶瓷结合剂磨具会全面取代树脂结合剂磨具,是不是我全换成陶瓷的就对了?
答:这都是厂商卖货的噱头,别信。陶瓷结合剂硬度高、耐高温、孔隙率大,适合精密成型磨削、高速磨削,确实性能好,但它脆,抗冲击性差,价格还比树脂的贵几倍。树脂结合剂弹性好,抛光出来的粗糙度低,抗冲击不容易裂,粗磨、自由磨削场景反而比陶瓷的好用。比如你磨发动机曲轴轴颈,用树脂的抛光效果更好;磨高精度齿轮端面,才用陶瓷CBN磨具。没有谁取代谁,只看你干的是什么活。
新趋势:定制磨具正在吃掉通用磨具的市场
这两年我跑工厂最大的感受,就是做定制磨具的越来越多了。不是之前那种改改尺寸的定制,是连结合剂配方、粒度分布都给你量身调的那种。
为什么突然火了?因为现在新能源、光伏这些新领域的加工要求,通用磨具根本满足不了。比如新能源汽车的铝合金电池壳打磨,要求不能有划痕,磨完不能变形,通用磨具要么磨不动,要么磨完废品率高。定制磨具调整了结合剂的硬度和孔隙,刚好适配铝合金的软质特性,废品率直接从12%降到1%以下。
说实话,我今年跑了十几家华东的新能源配套加工厂,八成已经把原来的通用磨具换成定制款了。看起来定制磨具单价比通用款贵了20%,实际加工效率能提一倍,寿命翻三倍,算下来单工件加工成本直接降了30%多,这哪里是增本,是纯纯的降本。
不过话说回来,找厂商做定制磨具,你得把自己的底交清楚。工件材质是什么,进给量多少,要求的粗糙度是多少,要不要干磨还是湿磨,全给人家说清楚,别藏着掖着。不然人家给你调出来的配方不对,试了也白试。
很多人觉得磨具就是工业里不起眼的小配件,犯不着花那么多心思。可工业制造的利润,不就是从这些不起眼的地方抠出来的吗?一块磨具省几块钱,一年几千几万件活,省出来的就是纯利润。
对吗?
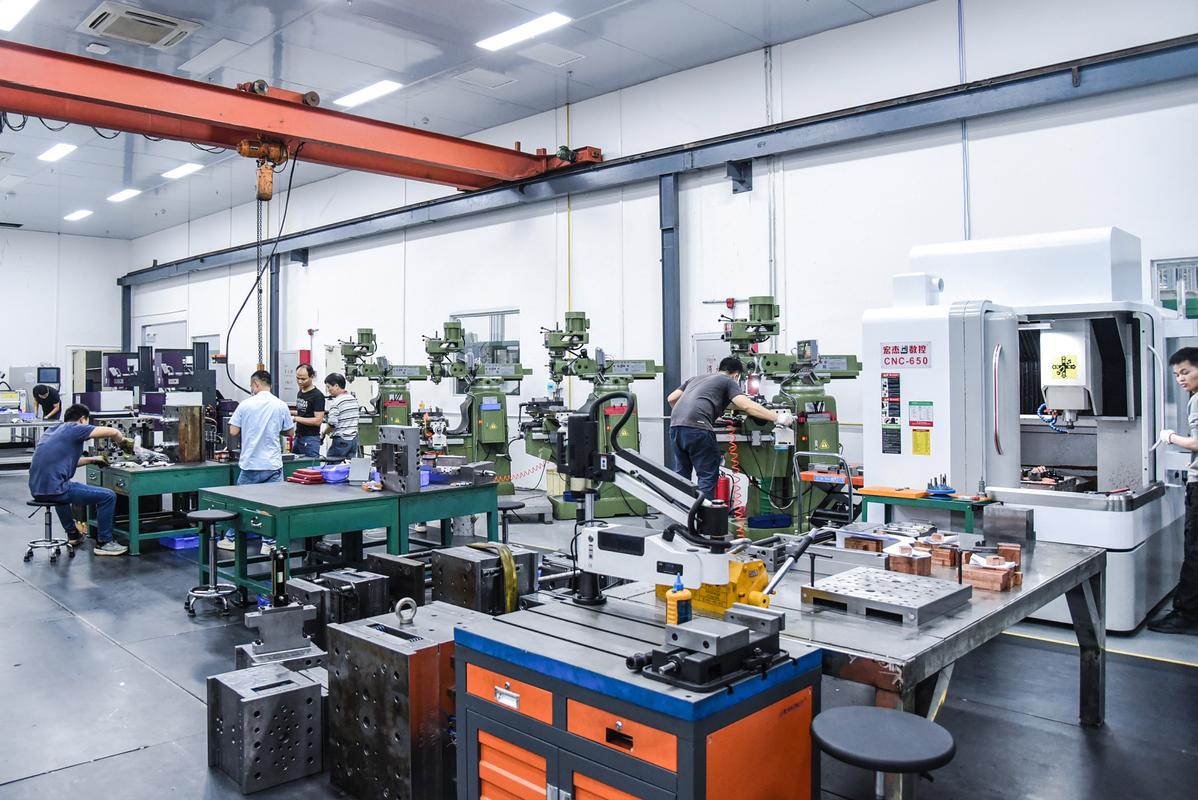 数控磨削加工车间在用工业磨具摆放图
为什么说磨具是制造端的隐形成本黑洞
 为什么说磨具是制造端的隐形成本黑洞
很多人对磨具的印象就是“工业易耗品”,用坏就换,没什么好多想的。这个错得离谱。
磨具的成本从来不只是采购价。换磨具要停机,停机就少出货,这是机会成本;磨具不对,磨出来的工件不合格,整块毛坯废了,这是原材料成本;磨硬材料用软磨具,磨着磨着就变形,要反复调机,这是人工和时间成本。堆在一起,真的能吃掉你10%以上的加工利润你信不信?
问:我们厂规模小,每次磨具都是找经销商拿现货,凑合用不行吗?
答:凑合用当然能开工,但你得算细账。我上个月给东莞一家做汽车转向节的小厂做成本梳理,他们一直拿15块钱一片的便宜树脂切割磨片,每三天就得换一次,换一次停机20分钟。换成32块钱一片的高端磨片,能撑12天,换一次的间隙还能多磨10个工件。算下来,便宜磨具单月的采购+停机+人工成本,比高端磨具贵了整整47%。你说凑合用,亏的是谁?
2024年磨具选型的三个实操要点
说了这么多,到底怎么选才对?给你三个我跑现场攒出来的干货,直接能用: 💡 别只看单价,看单位加工成本同样磨100个工件,A磨具100块能用一天,B磨具200块能用四天,你选哪个?傻子都选B对吧?可现实里八成的采购会选A,就因为单价比B便宜一半。别忘了还有电费、调机费、停机费,加起来B的单位成本比A低一半还多。 ❗ 匹配你的加工需求,别过度选型
我见过有人磨普通铁艺焊缝,非要买CBN陶瓷磨具,一片上千块,性能是好,但完全没必要。普通树脂磨具几十块一片就能搞定的活,花那冤枉钱干什么?粗磨要下料快,选软一点结合剂的;精磨要精度高,选硬一点的;干磨要排屑好,选孔隙大的,对号入座就行。 ✅ 一定要先试再批量买
现在正规点的磨具厂商都能免费提供样块试磨,别嫌麻烦,拿回来磨个几十件你就懂了,好不好用,寿命多长,直接算出来,比供应商说破嘴有用。
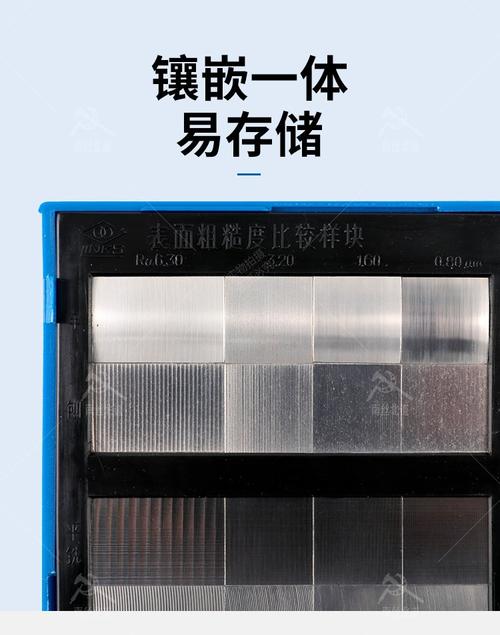 不同粒度工业磨具打磨工件对比样件图
问:现在行业都在说陶瓷结合剂磨具会全面取代树脂结合剂磨具,是不是我全换成陶瓷的就对了?
答:这都是厂商卖货的噱头,别信。陶瓷结合剂硬度高、耐高温、孔隙率大,适合精密成型磨削、高速磨削,确实性能好,但它脆,抗冲击性差,价格还比树脂的贵几倍。树脂结合剂弹性好,抛光出来的粗糙度低,抗冲击不容易裂,粗磨、自由磨削场景反而比陶瓷的好用。比如你磨发动机曲轴轴颈,用树脂的抛光效果更好;磨高精度齿轮端面,才用陶瓷CBN磨具。没有谁取代谁,只看你干的是什么活。
新趋势:定制磨具正在吃掉通用磨具的市场
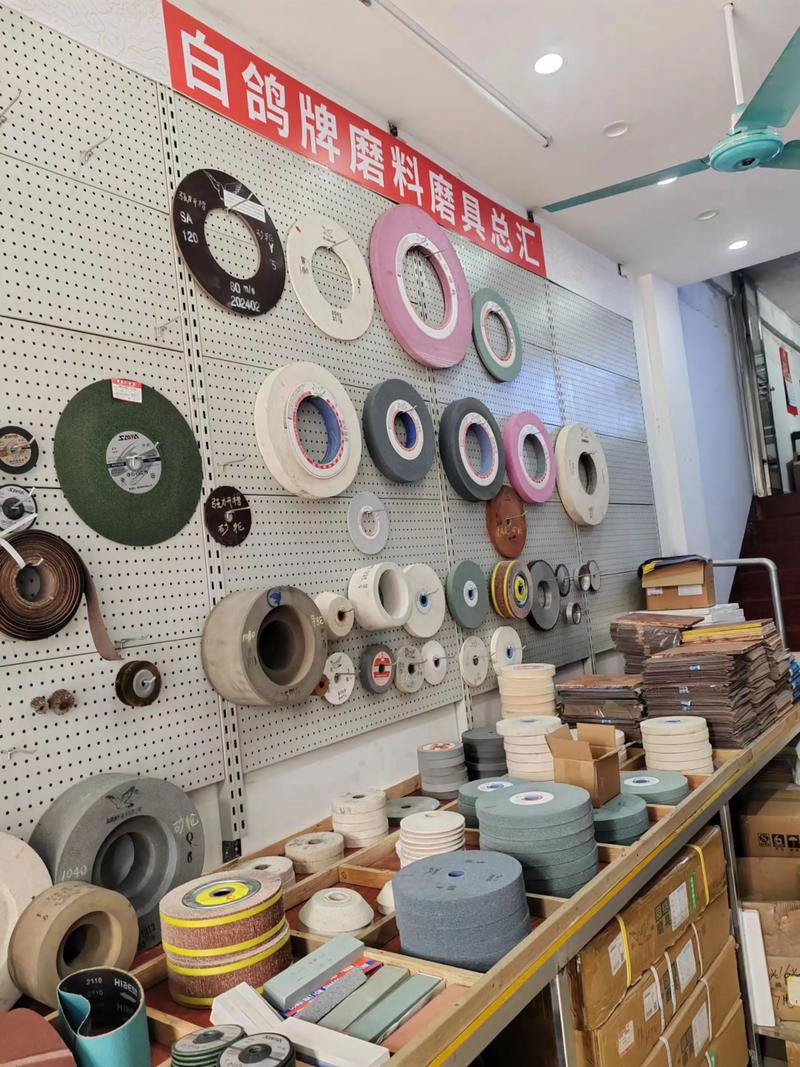 新趋势:定制磨具正在吃掉通用磨具的市场
这两年我跑工厂最大的感受,就是做定制磨具的越来越多了。不是之前那种改改尺寸的定制,是连结合剂配方、粒度分布都给你量身调的那种。
为什么突然火了?因为现在新能源、光伏这些新领域的加工要求,通用磨具根本满足不了。比如新能源汽车的铝合金电池壳打磨,要求不能有划痕,磨完不能变形,通用磨具要么磨不动,要么磨完废品率高。定制磨具调整了结合剂的硬度和孔隙,刚好适配铝合金的软质特性,废品率直接从12%降到1%以下。
说实话,我今年跑了十几家华东的新能源配套加工厂,八成已经把原来的通用磨具换成定制款了。看起来定制磨具单价比通用款贵了20%,实际加工效率能提一倍,寿命翻三倍,算下来单工件加工成本直接降了30%多,这哪里是增本,是纯纯的降本。
不过话说回来,找厂商做定制磨具,你得把自己的底交清楚。工件材质是什么,进给量多少,要求的粗糙度是多少,要不要干磨还是湿磨,全给人家说清楚,别藏着掖着。不然人家给你调出来的配方不对,试了也白试。
很多人觉得磨具就是工业里不起眼的小配件,犯不着花那么多心思。可工业制造的利润,不就是从这些不起眼的地方抠出来的吗?一块磨具省几块钱,一年几千几万件活,省出来的就是纯利润。
对吗?