机加工车间里被低估的量具:为什么它决定了零件的合格率?
我干机加工快二十年了,见过太多工厂花大价钱上进口五轴加工中心,最后栽在不起眼的量具上。
 机加工车间工作台摆放的各类高精度量具
上个月去长三角给一家做新能源电池托盘的工厂做现场诊断,他们连续三批货被客户拒收,说平面度超差。技术部把加工中心的丝杠、导轨拆了调一遍,换了全新的进口刀具,还是不合格,折腾半个月,损失小几十万。
最后我拿自己带的、校准过的千分尺和大理石平尺去测,发现车间用的那把靠尺,放了三年没校准,本身已经弯了快5丝。工人拿它测出来全合格,实际全超差。
你说冤不冤?
问:工厂的量具多久校准一次才算符合要求?
答:这个没有固定标准答案,完全看你的使用频率和精度要求。如果是天天用的高精度游标卡尺、千分尺,至少每个月送有资质的机构外校一次,车间自己也要每周用标准块规做对比检查。如果是不常用的大型量具,比如划线平台、大尺寸靠尺,至少半年校准一次。别省那几百块的校准费,一次批量报废够你交十年校准费。
问:便宜的量具能不能用在低精度要求的产品上?
答:说实话,也不建议。哪怕你做的是公差1毫米的普通焊接件,便宜卡尺用三个月卡爪就磨歪了,量出来的孔径差半个毫米,焊接上去根本装不上,照样返工。真要控制成本,就买国产正规大厂的合格品,比三无杂牌贵不了三五十块,稳定性强十倍。
连接工厂MES系统的智能蓝牙量具应用场景
我上个月在东莞一个做无人机结构件的车间见过,他们给每个加工工位都配了带合格判定的蓝牙千分尺,工人测完,合格亮绿灯,不合格亮红灯,还能直接锁死工位不让流到下工序,上线三个月,整体合格率直接提了3个百分点,太香了。
不过话说回来,不是所有工厂都要跟风换智能量具。如果你就是做小批量非标件,一年没几个单子,没必要花那个钱,把传统量具的校准维护做好,完全够用。但如果你是大批量走货,做汽车、消费电子这种要求全链路追溯的行业,智能量具真的能帮你省超多隐性成本,还能避免客户验货的时候出大问题。
选量具最容易踩的几个坑
干这么多年,见过的错配实在太多,整理几个大家最容易犯的错:
❗ 只看价格不看精度等级:同样是外径千分尺,0级精度和1级精度差不了几十块,测量误差直接差一倍,别为了省几十块选错。
❗ 忽略存放要求:高精度量具不能随便扔在机床边的铁屑堆里,油污、磕碰用不了三个月精度就没了,用完必须放回专用的量具盒,高精度量具最好放在恒温室存放。
💡 大尺寸测量选错量具:量两米长的导轨直线度,别拿普通钢直尺凑数,钢的热胀冷缩就能差出好几个丝,夏天和冬天测出来的数据都不一样,大尺寸测量优先选激光测距仪或者标准长度规。
我前几年还见过一件更离谱的事,一家工厂花八万买了一台小型三坐标测量机,随便放在车间门口,过货车天天震,半年不到精度偏了十多微米,整个机器直接废了。像三坐标这种顶级精度的量具,必须放在单独的恒温室,地基还要做专门的减震处理,不然几万几十万直接打水漂。
很多工厂都把量具当消耗品,觉得坏了再换就行。其实不对,一把合格的千分尺,你爱护着用,用个十年八年精度都不会偏,算下来比年年换便宜货划算太多。
工业这行,拼到最后全是细节。你在量具上偷的懒,迟早都会在成品上找回来。对吧?
别把量具当「边角配套」,它是精度的守门员
很多工厂老板的逻辑很奇怪:愿意砸几百万填设备,转头给车间配的量具都是批发市场淘的便宜货,张口就是「不就是量个尺寸吗?能差多少」。 差一丝,就能让整批零件报废。 现在新能源汽车、高端航空航天的零件公差要求,很多都压到1微米级别,你量具本身的误差就有2微米,测出来的数据能信吗?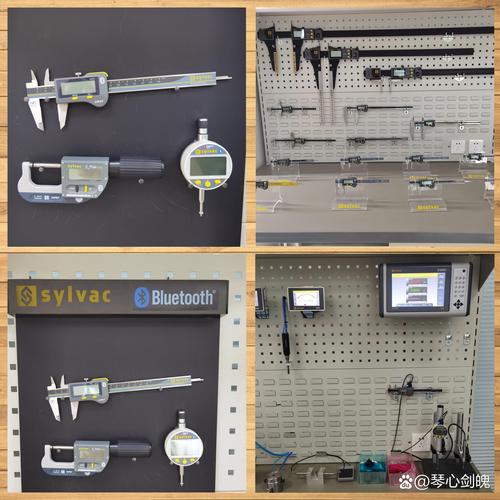 机加工车间工作台摆放的各类高精度量具
上个月去长三角给一家做新能源电池托盘的工厂做现场诊断,他们连续三批货被客户拒收,说平面度超差。技术部把加工中心的丝杠、导轨拆了调一遍,换了全新的进口刀具,还是不合格,折腾半个月,损失小几十万。
最后我拿自己带的、校准过的千分尺和大理石平尺去测,发现车间用的那把靠尺,放了三年没校准,本身已经弯了快5丝。工人拿它测出来全合格,实际全超差。
你说冤不冤?
问:工厂的量具多久校准一次才算符合要求?
答:这个没有固定标准答案,完全看你的使用频率和精度要求。如果是天天用的高精度游标卡尺、千分尺,至少每个月送有资质的机构外校一次,车间自己也要每周用标准块规做对比检查。如果是不常用的大型量具,比如划线平台、大尺寸靠尺,至少半年校准一次。别省那几百块的校准费,一次批量报废够你交十年校准费。
问:便宜的量具能不能用在低精度要求的产品上?
答:说实话,也不建议。哪怕你做的是公差1毫米的普通焊接件,便宜卡尺用三个月卡爪就磨歪了,量出来的孔径差半个毫米,焊接上去根本装不上,照样返工。真要控制成本,就买国产正规大厂的合格品,比三无杂牌贵不了三五十块,稳定性强十倍。
2024年工业量具的新趋势:从手动测量到数据联动
现在早就不是拿个卡尺量完、手写记在本子上的时代了。 很多新出的智能量具直接带蓝牙模块,能连工厂的MES系统,测完数据自动上传归档,不用工人手写,既不会记错数,还能做到全生产流程追溯,出了问题直接查到哪个人、哪台机床做的,省了多少扯皮的事。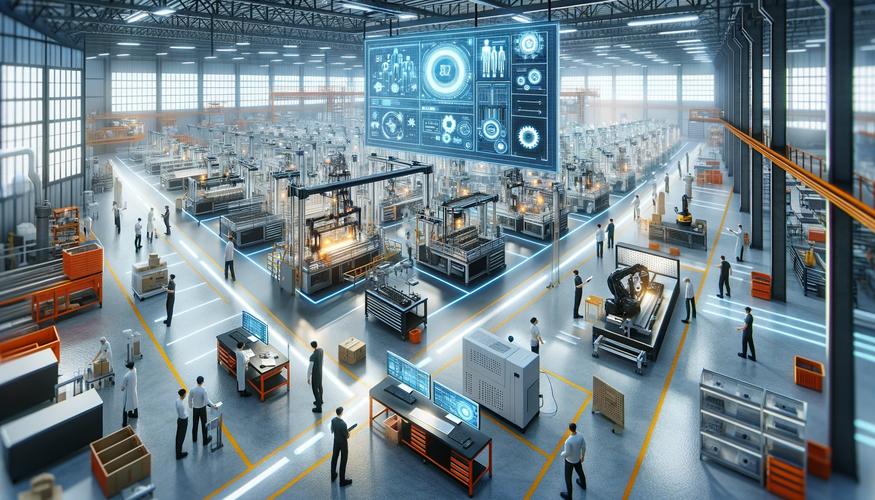 连接工厂MES系统的智能蓝牙量具应用场景
我上个月在东莞一个做无人机结构件的车间见过,他们给每个加工工位都配了带合格判定的蓝牙千分尺,工人测完,合格亮绿灯,不合格亮红灯,还能直接锁死工位不让流到下工序,上线三个月,整体合格率直接提了3个百分点,太香了。
不过话说回来,不是所有工厂都要跟风换智能量具。如果你就是做小批量非标件,一年没几个单子,没必要花那个钱,把传统量具的校准维护做好,完全够用。但如果你是大批量走货,做汽车、消费电子这种要求全链路追溯的行业,智能量具真的能帮你省超多隐性成本,还能避免客户验货的时候出大问题。
选量具最容易踩的几个坑
 选量具最容易踩的几个坑
干这么多年,见过的错配实在太多,整理几个大家最容易犯的错:
❗ 只看价格不看精度等级:同样是外径千分尺,0级精度和1级精度差不了几十块,测量误差直接差一倍,别为了省几十块选错。
❗ 忽略存放要求:高精度量具不能随便扔在机床边的铁屑堆里,油污、磕碰用不了三个月精度就没了,用完必须放回专用的量具盒,高精度量具最好放在恒温室存放。
💡 大尺寸测量选错量具:量两米长的导轨直线度,别拿普通钢直尺凑数,钢的热胀冷缩就能差出好几个丝,夏天和冬天测出来的数据都不一样,大尺寸测量优先选激光测距仪或者标准长度规。
我前几年还见过一件更离谱的事,一家工厂花八万买了一台小型三坐标测量机,随便放在车间门口,过货车天天震,半年不到精度偏了十多微米,整个机器直接废了。像三坐标这种顶级精度的量具,必须放在单独的恒温室,地基还要做专门的减震处理,不然几万几十万直接打水漂。
很多工厂都把量具当消耗品,觉得坏了再换就行。其实不对,一把合格的千分尺,你爱护着用,用个十年八年精度都不会偏,算下来比年年换便宜货划算太多。
工业这行,拼到最后全是细节。你在量具上偷的懒,迟早都会在成品上找回来。对吧?