粉末冶金:被低估的汽车轻量化核心工艺
现在新能源汽车卷续航,所有人都在抠每一分重量,大家天天盯着碳纤维、一体压铸这些新概念炒,少有人会提粉末冶金。
说实话,国内主流的汽车Tier1供应商,早就把粉末冶金零件用得满坑满谷,它就是藏在产业链里的隐形冠军。
 汽车发动机粉末冶金齿轮成品图
我见过很多刚入行的结构设计师,画图的时候还习惯性给小齿轮标注机加工工艺,说什么都不愿意改,白白浪费了降本减重的空间。可惜了。
问:粉末冶金零件的强度真的能比得上传统铸造、机加工零件吗?
答:要看用在什么场景。目前用高性能合金粉末配先进的烧结工艺,成品抗拉强度能做到1000MPa以上,完全满足汽车传动系统、底盘普通零件的强度要求。当然你要是拿来做坦克履带那肯定不行,民用工业90%以上的场景,完全够用。现在还有粉末注射成型工艺,做微型复杂零件,内部均匀性比压铸还要好。
问:那为什么很多下游厂商还是宁愿用机加工不用粉末冶金?
答:核心就是两个门槛。第一个是开模成本,粉末冶金要开定制的压型模,小批量生产的话,摊下来的成本确实比机加工高。第二个就是行业认知差,很多设计师根本没接触过粉末冶金的设计规范,不知道怎么留公差、选材料,自然不敢随便用。不过话说回来,只要年订单量过万,开模成本一年就能摊回来,长期算怎么都赚。
新能源汽车电机粉末冶金转子零件图
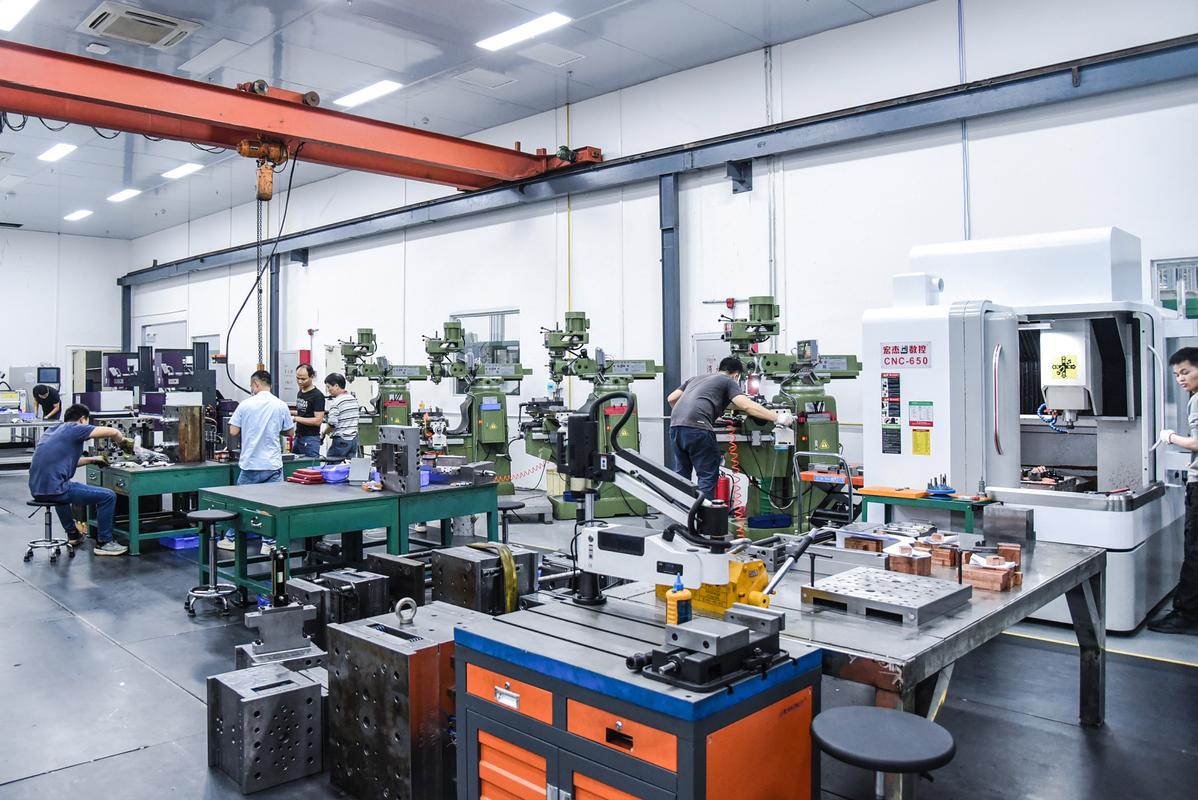
上个月我跑了一趟浙江余姚的粉末冶金产业园,进去看了全自动生产线,从混粉到出成品,一小时能出上千个合格零件,整条线只要两个工人盯着。自动化程度高到吓人,价格压得比机加工低一半还能有利润,你说传统机加工小厂怎么跟它卷?
还有现在流行的金属注射成型MIM,早就从消费电子转到新能源汽车领域了,做传感器、电驱里面的微型复杂零件,精度能稳定控制在0.01mm,批量成本比CNC低一半都不止。
选用粉末冶金避不开的几个坑
我接触过不下十个踩坑的项目,都是因为设计师不熟悉工艺规则,开模之后才出问题,几十万模具费打水漂的都有。给大家整理几个最常见的坑:
❗ 内角绝对不能做直角,必须加R≥0.5mm的圆角,不然脱模的时候零件容易裂,还会刮伤模具,大幅缩短模具寿命。
❗ 零件壁厚不要小于1.5mm,太薄的话压型的时候容易断,烧结过程变形量也大,精度根本控不住。如果一定要做薄,一定要提前跟供应商确认工艺可行性。
✅ 优先设计对称结构,不对称结构烧结的时候收缩率不均匀,精度波动会很大,能对称尽量对称。
还有最容易踩的一个坑:收缩余量算错。粉末冶金烧结的时候都会收缩,模具设计的时候必须提前放收缩余量,一般铁基零件的收缩率在1%-1.5%左右,铜基、合金基的收缩率又不一样,这个一定要提前跟供应商核对参数,别自己拍脑袋定尺寸。
我之前见过一个创业公司的项目,设计师按自己查的1%放余量,结果他们选的合金粉末实际收缩率是1.8%,开模出来所有零件尺寸都小了一圈,三套模具直接报废,小公司半年的利润就没了,想想都肉疼。
现在国内粉末冶金的全产业链已经完全成熟了,上游的高性能雾化粉末不用进口,下游的成型烧结设备也都是国产,交期快成本低,完全能满足各种批量的需求。
你要是现在还在为产品减重降本头疼,不妨翻一翻手里的BOM表,看看那些传动、结构类的小零件,换粉末冶金试试。说不定,就能给你省出十几万的年成本,还能帮你多挤出来几公里的续航。
为什么粉末冶金能成为轻量化降本的核心选择?
传统机加工是从整块金属料上往下削,废料经常能占到原材料的一半以上,耗料还耗时,复杂形状的零件光加工费就贵得吓人。 粉末冶金不一样。直接按比例混好金属粉末,压型,烧结,一次做到近净成型,做完基本不用二次加工。省料,还省工。 尤其是做批量的复杂形状小零件,比如齿轮、含油轴承,精度一次就能做到IT7-IT8级,算下来综合成本比机加工低30%以上,重量还能轻三分之一。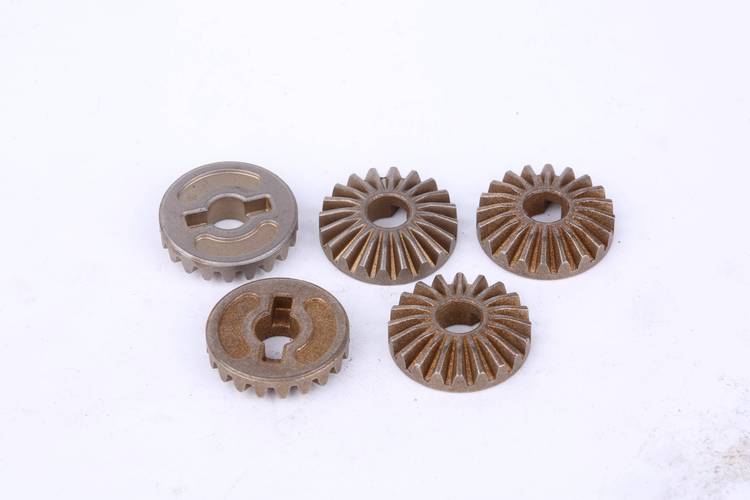 汽车发动机粉末冶金齿轮成品图
我见过很多刚入行的结构设计师,画图的时候还习惯性给小齿轮标注机加工工艺,说什么都不愿意改,白白浪费了降本减重的空间。可惜了。
问:粉末冶金零件的强度真的能比得上传统铸造、机加工零件吗?
答:要看用在什么场景。目前用高性能合金粉末配先进的烧结工艺,成品抗拉强度能做到1000MPa以上,完全满足汽车传动系统、底盘普通零件的强度要求。当然你要是拿来做坦克履带那肯定不行,民用工业90%以上的场景,完全够用。现在还有粉末注射成型工艺,做微型复杂零件,内部均匀性比压铸还要好。
问:那为什么很多下游厂商还是宁愿用机加工不用粉末冶金?
答:核心就是两个门槛。第一个是开模成本,粉末冶金要开定制的压型模,小批量生产的话,摊下来的成本确实比机加工高。第二个就是行业认知差,很多设计师根本没接触过粉末冶金的设计规范,不知道怎么留公差、选材料,自然不敢随便用。不过话说回来,只要年订单量过万,开模成本一年就能摊回来,长期算怎么都赚。
2024年粉末冶金行业的最新技术突破
很多人对粉末冶金的印象还停留在十几年前的低密度铁基零件,那真的是老黄历了。 这两年国内粉末冶金行业的进步真的超出很多人预期。首先是致密度,现在头部厂商已经能稳定批量生产密度7.6g/cm³以上的铁基粉末冶金零件,致密度上去了,强度和耐磨性都跟着上去,之前不敢碰的重载传动零件,现在也能做。 💡 顺便提一句,现在火得一塌糊涂的金属3D打印,本质上就是粉末冶金的一个分支啊!只是把传统的模压成型换成了激光选择性烧结,核心还是粉末烧结成型的逻辑,很多人就是不愿意认这个亲爹。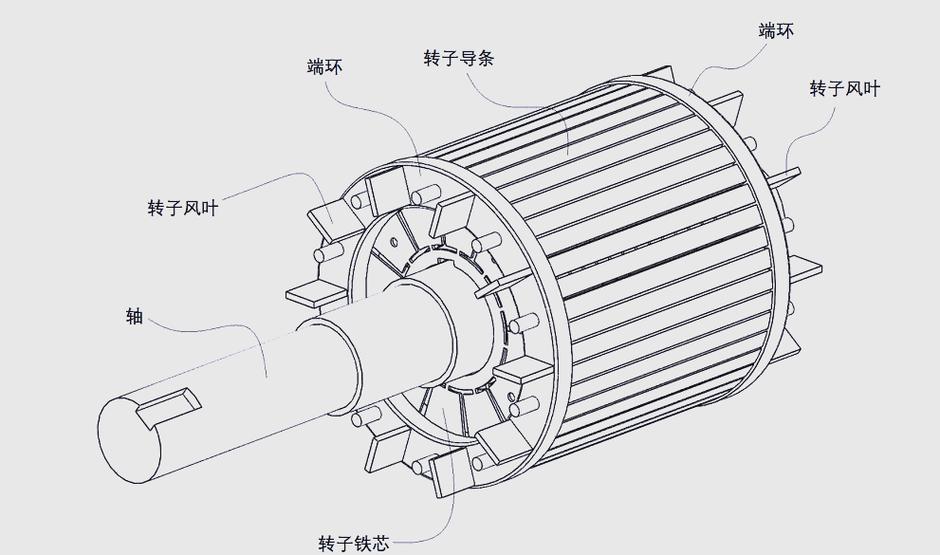 新能源汽车电机粉末冶金转子零件图
上个月我跑了一趟浙江余姚的粉末冶金产业园,进去看了全自动生产线,从混粉到出成品,一小时能出上千个合格零件,整条线只要两个工人盯着。自动化程度高到吓人,价格压得比机加工低一半还能有利润,你说传统机加工小厂怎么跟它卷?
还有现在流行的金属注射成型MIM,早就从消费电子转到新能源汽车领域了,做传感器、电驱里面的微型复杂零件,精度能稳定控制在0.01mm,批量成本比CNC低一半都不止。
选用粉末冶金避不开的几个坑
 选用粉末冶金避不开的几个坑
我接触过不下十个踩坑的项目,都是因为设计师不熟悉工艺规则,开模之后才出问题,几十万模具费打水漂的都有。给大家整理几个最常见的坑:
❗ 内角绝对不能做直角,必须加R≥0.5mm的圆角,不然脱模的时候零件容易裂,还会刮伤模具,大幅缩短模具寿命。
❗ 零件壁厚不要小于1.5mm,太薄的话压型的时候容易断,烧结过程变形量也大,精度根本控不住。如果一定要做薄,一定要提前跟供应商确认工艺可行性。
✅ 优先设计对称结构,不对称结构烧结的时候收缩率不均匀,精度波动会很大,能对称尽量对称。
还有最容易踩的一个坑:收缩余量算错。粉末冶金烧结的时候都会收缩,模具设计的时候必须提前放收缩余量,一般铁基零件的收缩率在1%-1.5%左右,铜基、合金基的收缩率又不一样,这个一定要提前跟供应商核对参数,别自己拍脑袋定尺寸。
我之前见过一个创业公司的项目,设计师按自己查的1%放余量,结果他们选的合金粉末实际收缩率是1.8%,开模出来所有零件尺寸都小了一圈,三套模具直接报废,小公司半年的利润就没了,想想都肉疼。
现在国内粉末冶金的全产业链已经完全成熟了,上游的高性能雾化粉末不用进口,下游的成型烧结设备也都是国产,交期快成本低,完全能满足各种批量的需求。
你要是现在还在为产品减重降本头疼,不妨翻一翻手里的BOM表,看看那些传动、结构类的小零件,换粉末冶金试试。说不定,就能给你省出十几万的年成本,还能帮你多挤出来几公里的续航。