工业紧固:被低估的设备可靠性压舱石
你有没有听过这个真实案例?1.2亿的海上风机,刚并网不到两年,台风天一片叶片直接砸进海里,事后复盘,所有核心部件都没问题,就出在一颗不起眼的连接螺栓上。
预紧力差了不到20%,松脱了。引发连锁断裂。整台机废了。
 海上风电场塔筒螺栓紧固作业现场
我做了十几年工业工艺审核,见过太多因为紧固省成本出的事:压力容器炸了,因为螺栓等级用错;新能源车高速行驶中方向盘松了,因为装配扭矩没达标;光伏跟踪桩倒了,因为螺栓没做防腐蚀处理……
问:现在工厂都普及自动拧紧设备了,还会出这么多紧固问题吗?
答:自动拧紧只是能保证你输入的扭矩达标,可扭矩不等于预紧力啊。螺纹表面的摩擦系数、螺栓的伸长量、装配顺序、甚至环境温度,都会影响最终的预紧力。举个例子,沿海风电场的螺栓,常年受盐雾腐蚀,还在交变载荷下不停震动,不出三年,预紧力就能掉30%以上,就算你装的时候扭矩丝毫不差,后期维护没跟进,照样会松。
很多工厂现在还在靠老经验做紧固,根本没跟上现在装备的要求。
新能源汽车工厂电池包螺栓自动紧固工位
问:国产高端紧固件现在能跟上这些新要求吗?会不会还是要靠进口?
答:放十年前,高端高强度紧固件确实要进口,现在不一样了。国内头部紧固件厂已经能做12.9级甚至14.9级的高强度螺栓,精度、材料都能达到进口水平,价格还便宜三分之一,现在大部分风电、新能源车企业都转用国产了。唯一要注意的就是别买到小厂的次品,同样标10.9级,晶粒度差一级,抗疲劳性能直接差一倍,这个外行根本看不出来。
做紧固管理,一定要避开这几个坑
说几个我这些年总结出来的常见错误,都是血淋淋的教训:
❗ 只看扭矩,不验证预紧力。扭矩是过程指标,预紧力才是最终目的,摩擦系数变了,同样扭矩出来的预紧力能差出30%,这个坑太多人踩了。
❗ 维护时盲目重复拧紧。很多企业规定每三年就把所有螺栓重新拧一遍,其实反复拧紧会让螺栓发生塑性变形,反而更容易断裂,正确的做法是检测预紧力,不够再补,不要全拧一遍。
❗ 图便宜混用不同等级的紧固件。把8.8级当10.9级用,把普通螺栓当耐高温螺栓用,省了几百块,出了几百万的事故,太不值当了。
💡 给大家提个醒,现在做新设备工艺开发的时候,一定要把紧固工艺单独拿出来做验证,不要跟着老经验走。我上个月给一个做储氢罐的企业做审核,他们设计的时候,螺栓间距还是按老压力容器的经验来的,结果试压的时候就漏了,改了间距才解决,耽误了两个多月的上市时间。
说实话,工业圈这么多年,我最感慨的就是,越不起眼的环节,越能决定你的设备好不好用。紧固这两个字,说起来简单,做起来差一丝都不行。别等出了大事,才想起给这块补功课。
九成工业连接故障,根源都在不合格的紧固
很多人提起紧固,第一反应就是"拧螺丝",没什么技术含量。说实话,这种认知放到十年前可能还凑合,放到现在的高端制造领域,简直能害死人。 现在的新能源工业、重型装备、高端汽车,哪个不是靠千百个紧固件连接起来的?紧固件占整台设备的成本不到1%,可一旦出问题,就是100%的灾难。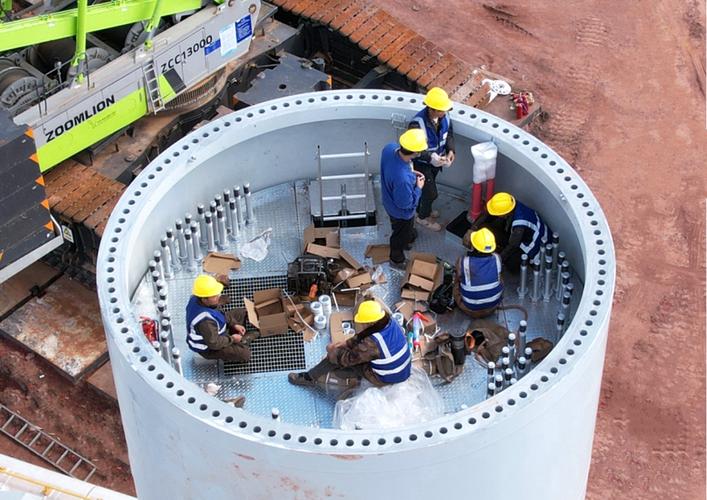 海上风电场塔筒螺栓紧固作业现场
我做了十几年工业工艺审核,见过太多因为紧固省成本出的事:压力容器炸了,因为螺栓等级用错;新能源车高速行驶中方向盘松了,因为装配扭矩没达标;光伏跟踪桩倒了,因为螺栓没做防腐蚀处理……
问:现在工厂都普及自动拧紧设备了,还会出这么多紧固问题吗?
答:自动拧紧只是能保证你输入的扭矩达标,可扭矩不等于预紧力啊。螺纹表面的摩擦系数、螺栓的伸长量、装配顺序、甚至环境温度,都会影响最终的预紧力。举个例子,沿海风电场的螺栓,常年受盐雾腐蚀,还在交变载荷下不停震动,不出三年,预紧力就能掉30%以上,就算你装的时候扭矩丝毫不差,后期维护没跟进,照样会松。
很多工厂现在还在靠老经验做紧固,根本没跟上现在装备的要求。
2024年工业紧固的几个最新实践方向
这两年新能源爆发,对紧固的要求直接上了好几个量级,跟大家说几个现在已经落地的新变化。 第一个就是扭矩+转角双控工艺普及,以前只看扭矩,现在要求拧到预定扭矩之后,再转固定角度,目的就是把预紧力的误差控制在10%以内,这个工艺现在风电塔筒、新能源车电池包已经全在用了。 第二个就是功能性涂层紧固件大规模应用,以前螺栓就是镀锌镀镍,现在根据不同场景,有防咬合的二硫化钼涂层,有防松的微胶囊涂层,还有耐盐雾的达克罗+封闭涂层,寿命比传统螺栓翻了两三倍。 第三个就是在线监测,现在大型风机的关键连接螺栓,已经开始装预紧力传感器了,实时传输数据,松了直接报警,不用运维人员爬几十米塔筒挨个去拧,既安全又省钱。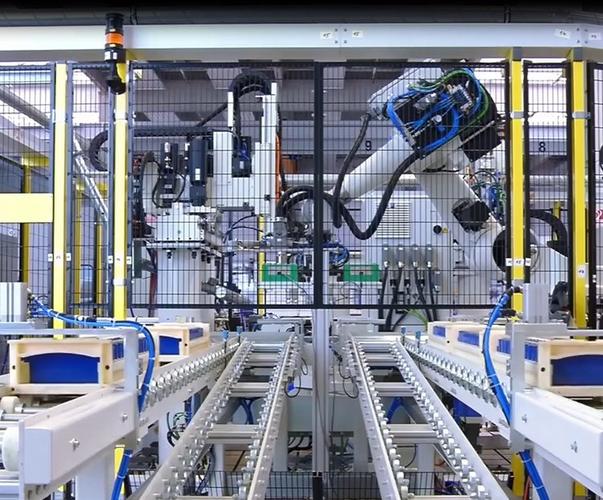 新能源汽车工厂电池包螺栓自动紧固工位
问:国产高端紧固件现在能跟上这些新要求吗?会不会还是要靠进口?
答:放十年前,高端高强度紧固件确实要进口,现在不一样了。国内头部紧固件厂已经能做12.9级甚至14.9级的高强度螺栓,精度、材料都能达到进口水平,价格还便宜三分之一,现在大部分风电、新能源车企业都转用国产了。唯一要注意的就是别买到小厂的次品,同样标10.9级,晶粒度差一级,抗疲劳性能直接差一倍,这个外行根本看不出来。
做紧固管理,一定要避开这几个坑
 做紧固管理,一定要避开这几个坑
说几个我这些年总结出来的常见错误,都是血淋淋的教训:
❗ 只看扭矩,不验证预紧力。扭矩是过程指标,预紧力才是最终目的,摩擦系数变了,同样扭矩出来的预紧力能差出30%,这个坑太多人踩了。
❗ 维护时盲目重复拧紧。很多企业规定每三年就把所有螺栓重新拧一遍,其实反复拧紧会让螺栓发生塑性变形,反而更容易断裂,正确的做法是检测预紧力,不够再补,不要全拧一遍。
❗ 图便宜混用不同等级的紧固件。把8.8级当10.9级用,把普通螺栓当耐高温螺栓用,省了几百块,出了几百万的事故,太不值当了。
💡 给大家提个醒,现在做新设备工艺开发的时候,一定要把紧固工艺单独拿出来做验证,不要跟着老经验走。我上个月给一个做储氢罐的企业做审核,他们设计的时候,螺栓间距还是按老压力容器的经验来的,结果试压的时候就漏了,改了间距才解决,耽误了两个多月的上市时间。
说实话,工业圈这么多年,我最感慨的就是,越不起眼的环节,越能决定你的设备好不好用。紧固这两个字,说起来简单,做起来差一丝都不行。别等出了大事,才想起给这块补功课。